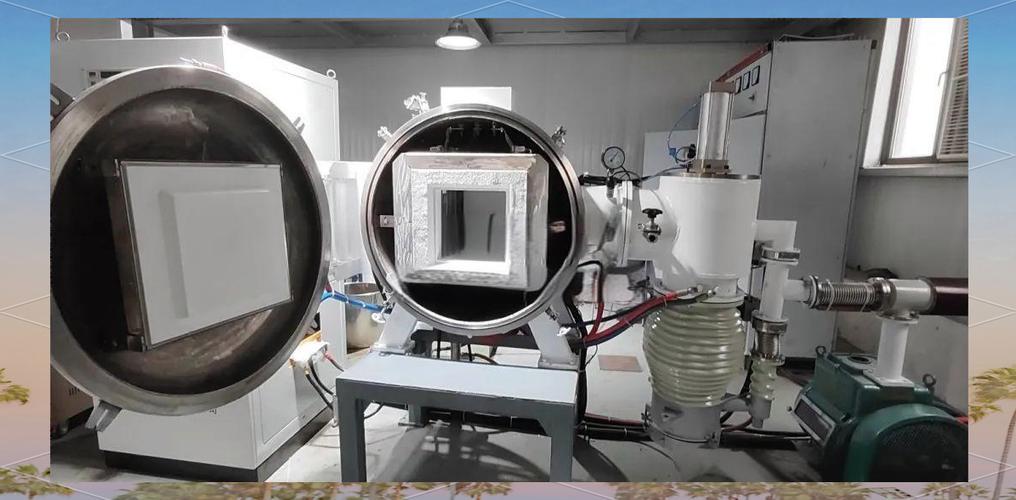
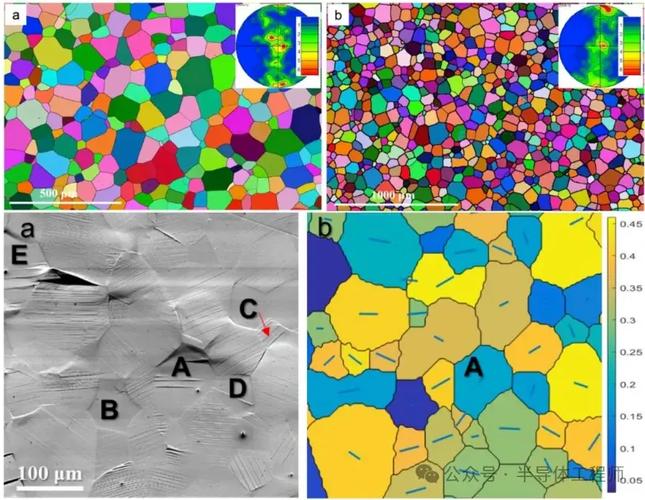
去年冬天在东莞某真空硬质合金烧结厂,凌晨两点被同行拽过去救场。刚开炉,一股子热气裹着钼粉的味道扑过来,抬头就看见炉顶塌了一半——四根支撑梁断了两根,掉下来砸得整炉坯料稀碎。 真空烧结炉内断裂钼支撑梁实物图 客户为了省十几万成本,把原定的钛锆钼支撑换成了纯钼。用了不到一年,凉了。 从纯钼到钼合金,改的是什么 从纯钼到钼合金,改的是什么 纯钼本身素质不差,熔点2610℃,导热快,热膨胀系数低,扔在高温环境里本来就是好苗子。问题出在哪?纯钼的再结晶温度只有1100℃上下,长期工作在1500℃以上,晶粒会疯长,晶界变脆,稍微来点热应力就断。 加合金元素,就是为了掐住晶粒的脖子,不让它随便长大,同时提高高温强度,改善一点室温脆性。没有钼合金,纯钼根本扛不住大多数工业高温场景的需求。 核心:藏在晶界里的晶界钉扎 现在工业化稳定量产的钼合金,思路就两种,一种是活性元素加碳生成纳米碳化物钉扎,一种是氧化物弥散强化。说实话,很多人吹乱七八糟的新体系,真能批量出货大规模用的,还是这两类。 最常用的钛锆钼,就是加千分之几的钛、锆,配一点碳。高温下析出的纳米碳化物死死钉在晶界上,不让晶粒乱跑,再结晶温度直接抬到1800℃以上,刚好卡在大多数工业高温炉的工作温度区间里。 钼合金透射电镜纳米碳化物钉扎晶界图 不是加得越多越好。我早年在实验室碰过一个项目,客户要求极致高温强度,硬生生把钛含量加到了2%以上,结果锭坯烧出来,热轧第一遍就裂成了好几块,连成材都做不到。边界就是这么清晰,差0.5个百分点,结果天差地别。 氧化物弥散强化的钼合金,强度更高,高温稳定性更好,但室温塑性差,加工难,价格也贵,一般只用在航天这类极端场景,普通工业炉犯不上。 成型工艺,踩不完的隐形坑 成型工艺,踩不完的隐形坑 钼合金脆,十有八九不是成分不对,是工艺没走对。现在主流还是粉末冶金路线,混粉、冷等静压、烧结,每一步都有坑。比如烧结,孔隙率差0.5%,抗弯强度能差三百多兆帕,这是估算数值。温度低了,孔隙烧不透,强度上不去;温度高了,晶粒提前长大,成品变脆,五十度的温差就出问题。 烧结完还要塑性加工,轧板或者锻造,目的就是把剩下的孔隙压合,打碎粗大晶粒。这个过程更要命。加热温度低了,坯料塑性不够,一压就裂;保温时间不够,心部和表面温度差个上百度,开轧就从心部裂出来。 更麻烦的是氧化,钼超过600℃就开始剧烈氧化,表层生成一层脆化的氧化钼,开裂全从这里起。所以加热必须全程真空或者通保护气氛,漏一点点,整根坯料就废了。我刚入行那年,盯烧结的时候忘了开氩气,烧废了三根合金锭,赔了半个月工资,现在想起还肉疼。 不过话说回来,现在也有新路子,比如3D打印做复杂形状的钼合金零件,小尺寸精度高,不用开模,适合做定制件,但大尺寸构件的开裂问题至今没解决,成本也比传统工艺贵好几倍,还没到大规模用的时候。 很多客户上来就要最高强度的钼合金,从来不问自己的工况:长期工作温度多少,受力多大,要不要焊接,要不要加工。就说焊接,钼合金焊完热影响区晶粒必然长大,十焊九裂不是开玩笑,能稳定做钼合金焊接件的厂,全国也没几家。选材料,合适比“最好”重要多了。 钼合金从来都不是什么明星材料,大部分时候都待在人看不到的地方,炉衬支撑、高温发热体、航天喷管喉衬,没人关注,但缺了它还真转不动。这行做久了就知道,越是这种小众材料,越是拼细节,成分差一点,工艺差一步,性能天差地别,全是一辈辈人踩坑踩出来的经验,没什么捷径可走。对吧