2026-10-07 19:22:03 分类:材料工艺
上次在失效分析室拆一块退役的换热板,沿着开裂的焊缝掰断,断口上飘着一层银灰色的脆壳,刮下来碰一下就碎成粉。不用打能谱,我就知道,又是金属间化合物搞的鬼。
它根本不是普通的合金相
很多刚进材料厂的新人,总把它混在普通合金固溶体里,不对。
普通合金就是金属原子互相挤到对方的晶格缝隙里,骨架还是原来的,该塑还是塑,该韧还是韧。金属间化合物不一样,两种原子严格按照固定比例排队,键合都变了——一半是金属键,一半掺了共价键甚至离子键。
性质直接天差地别。硬,出奇的硬。脆,出奇的脆。我刚入行打硬度,碰到厚层的镍铝金属间化合物,压头下去直接崩出一个豁口,把洛氏硬度计的压头都搞花了,赔了半个月工资。
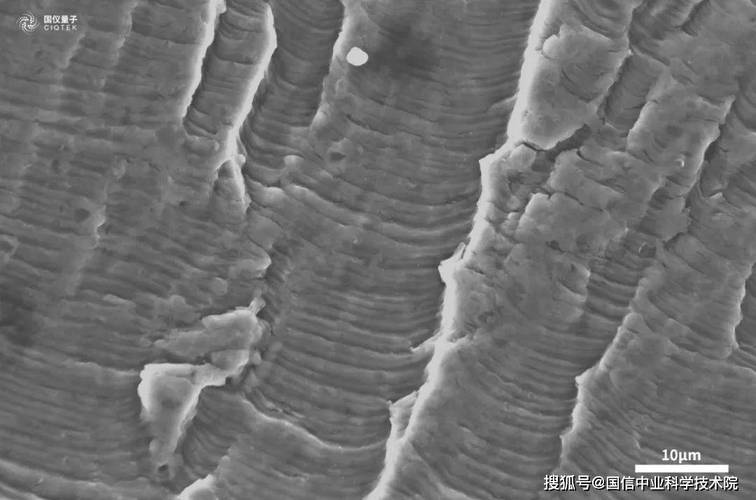 扫描电镜下铝镁金属间化合物断口形貌
说实话那会我对这东西一点好感都没有,总觉得是工艺出问题才长出来的垃圾。直到后来跟着导师做高温强化课题,才知道我错得离谱。
用对是宝,用错才是祸
现在航空发动机的涡轮叶片,能扛住1000多度的高温不动弹,靠的就是基体里析出的纳米级金属间化合物颗粒。这些小颗粒钉住位错,不让变形,强度直接翻了好几倍。
还有现在热销的超硬刀具,不少就是用金属间化合物做粘结相,耐磨性比普通钴基硬质合金高出去一大截。没人会说这东西没用对吧?
工业里大部分的矛盾,从来不是要不要它,而是要多少,长多大。
之前帮一家做动力电池铝铜焊接的工厂调工艺,他们原来用常规电弧焊,热输入大,焊完界面长出的金属间化合物层,估算下来厚度接近30微米,做跌落测试,十个裂八个。后来换了搅拌摩擦焊,把热输入压下来,再加点稀土细化晶粒,层厚直接控制在8微米以内,成品率直接从三成跳到九成五。
试过更薄吗?试过。把热输入压到极致,层厚降到3微米,强度不够,虚焊,一拉就脱开。边界就在这里,差几度,差几秒,结果完全不一样。
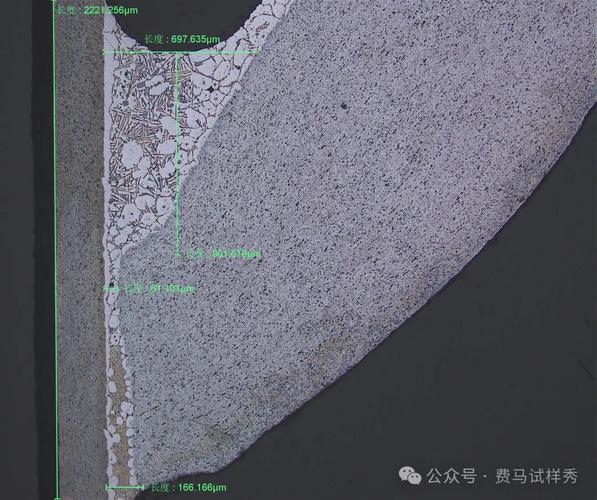 钎焊焊缝金属间化合物层金相显微图
我还碰到过更头疼的情况。一家做化工换热管的企业,钢管内衬铝,新的时候用得好好的,五年就开始掉衬层。剖开看,界面上长了快两毫米厚的铁铝金属间化合物,硬得像耐火砖,脆得像干树皮,一敲就碎。这是长期高温服役下,原子慢慢扩散堆出来的,热力学上注定要发生,现在也没什么根治的办法,只能到期换管。
工艺上永远绕不开的控制题
 工艺上永远绕不开的控制题
现在工业界碰到金属间化合物,90%的问题都是控制厚度。
你想完全不让它长?不可能。只要两种不同的金属接触,加热到一定温度,原子互扩散就一定会生成。铝焊钢,铜焊铝,钢钎焊镍,哪一个躲得开?你只能想办法压它的生长速度,控它的最终厚度。
常用的工艺路径也就那几种,各有各的适用范围。加阻挡层,比如在铝和钢之间镀一层很薄的镍,挡住两边原子扩散,生长速度能降一半。控热输入,能用激光焊就不用电弧焊,快热快冷,不给原子足够的扩散时间,自然长不厚。还有加合金元素,往钎料里掺点硅或者锡,改变反应热力学,也能放慢生长速度。
当然都有局限。加阻挡层多一道工序,成本上去,复杂形状的工件还镀不均匀。控热输入对厚工件没用,热量传进去,该扩散还是扩散。加合金元素有时候会影响焊缝本身的强度,顾头不顾尾。
搞了十几年材料,我最大的感受就是,这行从来没有完美的答案。金属间化合物就是最好的例子,它不是魔鬼也不是神仙,就是一个你每天都要打交道的对象。你摸透它的脾气,知道在什么地方要它长,长多少,在什么地方要防着它,最多能长多厚,它就能给你干活。你懒,不想盯着它的厚度,它就能给你捅天大的篓子。
就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:金属间化合物:工业里躲不开又用得妙的特殊相
文章链接:https://m.yqhljx.com/list_11/3985.html
