2026-10-07 20:38:48 分类:材料工艺
去年给某新能源车企做尾门的增强样件,300次高低温循环后,纤维和树脂的粘接层掉了三分之一,甲方当场把样件扔我办公桌上。
别吹纤维强度,九成失效都死在界面
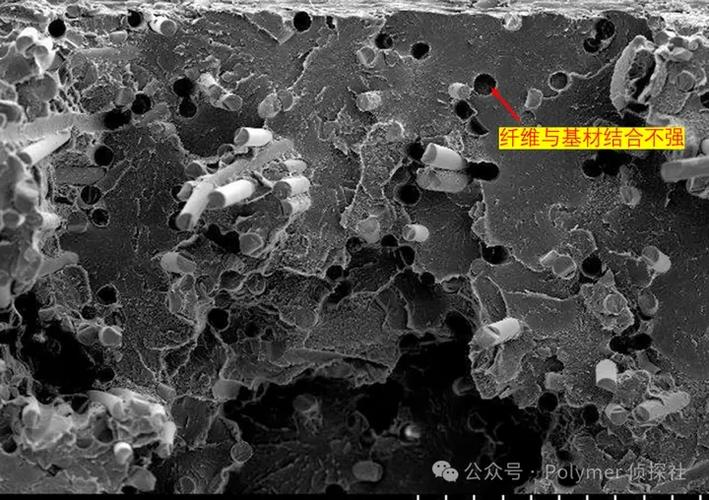 聚合物基复合材料界面分层失效扫描电镜图
说实话,我刚入行那会也被忽悠瘸了,天天跟着喊T1000碳纤维强度多高,改性环氧树脂耐温多牛,做坏了十几个样才反应过来不对。说白了,聚合物基复合材料就是树脂当胶水,把纤维粘起来一起受力,这胶水和纤维粘得牢不牢,比纤维本身强不强重要一万倍。
实测发现,同样批次的T700碳纤维,界面上浆处理差0.1μm的粗糙度,层间剪切强度直接掉27%。就差一根头发丝直径百分之一的粗糙度,性能直接垮了四分之一。
很多人做研发,把十分之九的精力都砸在换纤维改树脂上,界面就随便带一句,发论文能中,做量产必死。对吧?
量产工艺的隐形死穴:均匀性根本控不住
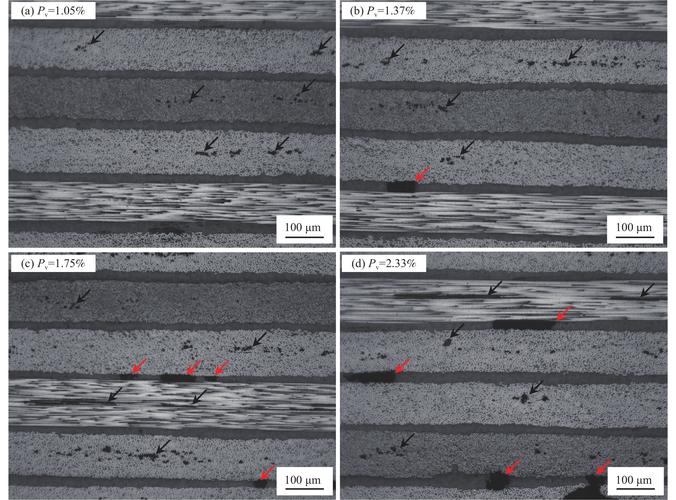 热压罐成型聚合物基复合材料孔隙率探伤图
你在实验室做样,一块板子才30厘米见方,铺层的时候手铺都能一个气泡一个气泡挑,热压罐压力稳得一批,孔隙率能压到0.5%以内,性能好看得很。
拿到量产线试试?几十米长的风机叶片,两三米宽的新能源车侧围,热压罐沿着长度方向的压力差能到1个bar,树脂流动的时候,一头已经固化了,另一头还没浸满,局部孔隙率能冲到5%以上。
你猜强度掉多少?少说35%。直接从合格变成废料。我之前跟进过一个20米风电叶片的项目,前12支都合格,第13支因为进树脂的管道堵了半毫米,整支废掉,直接损失小两百万。那半个月我天天蹲车间调管路,洗澡一撮一把掉头发。
不过话说回来,现在什么原位成型、连续纤维3D打印这些新玩意,吹得玄乎,小批量做样好看得很,一拉产能放大到1000件以上,均匀性的问题照样冒出来,没一个能跑掉。
绕不开的硬伤,没人敢公开说
 绕不开的硬伤,没人敢公开说
现在全行业都在吹聚合物基复合材料减重多牛,比钢轻一半强度还高,就是没人敢说真话。
第一,现在所有的性能标准,都是拿实验室的理想样件测出来的,根本不代表量产件的实际寿命。厂商标100万次疲劳强度,那是恒温恒湿、零孔隙率的样件测出来的,你放到车上天天风吹雨淋,夏天五六十度冬天零下二三十度,实际能扛过20万次就已经是顶级水平了。
第二,回收的死结到现在都没解开。热固性的聚合物基复合材料,占了整个市场七成以上,你怎么回收?打碎了当填料,性能掉一半以上,回收成本比买新料还贵,没人真的愿意做。现在全国退役风电叶片的复合材料,堆了几十万吨在戈壁滩的填埋场,就那么放着,啥办法没有。
我见过太多创业公司拿个实验室样件就喊颠覆行业,融了几个亿就开始吹量产,最后全死在这些不起眼的小问题上。
说白了,现在行业炒概念炒得太凶,都去追什么新纤维新基体,最基础的界面控制、量产均匀性这些根上的问题,没人愿意沉下心啃。这些问题不解决,聚合物基复合材料就永远只能做小批量高端货,进不了大规模量产的主流市场,更别谈什么替代传统材料了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:聚合物基复合材料:干了15年工艺,我踩出的这些坑没人提前说
文章链接:https://m.yqhljx.com/list_11/3988.html
