2026-10-09 10:31:08 分类:材料工艺
去年给华东一家商用车底盘厂做失效分析,一批刚下线、过了X光探伤、力学性能全检合格的铝合金控制臂,装车跑了不到3万公里,全数从焊缝热影响区断开。所有人都懵了,材料对,焊缝没气孔没裂纹,设计余量够,怎么断了?根子就是残余应力。
教科书上的残余应力,全是理想糖水
很多工艺员张嘴就是焊接残余应力是屈服强度的30%-50%,按这个算设计不会出问题。说实话,我干了15年,测过的焊接接头没有一万也有八千,从来没见过几个符合这个数的。去年那批控制臂,我用X射线衍射测表面残余拉应力,直接干到屈服强度的92%。这谁能想到?
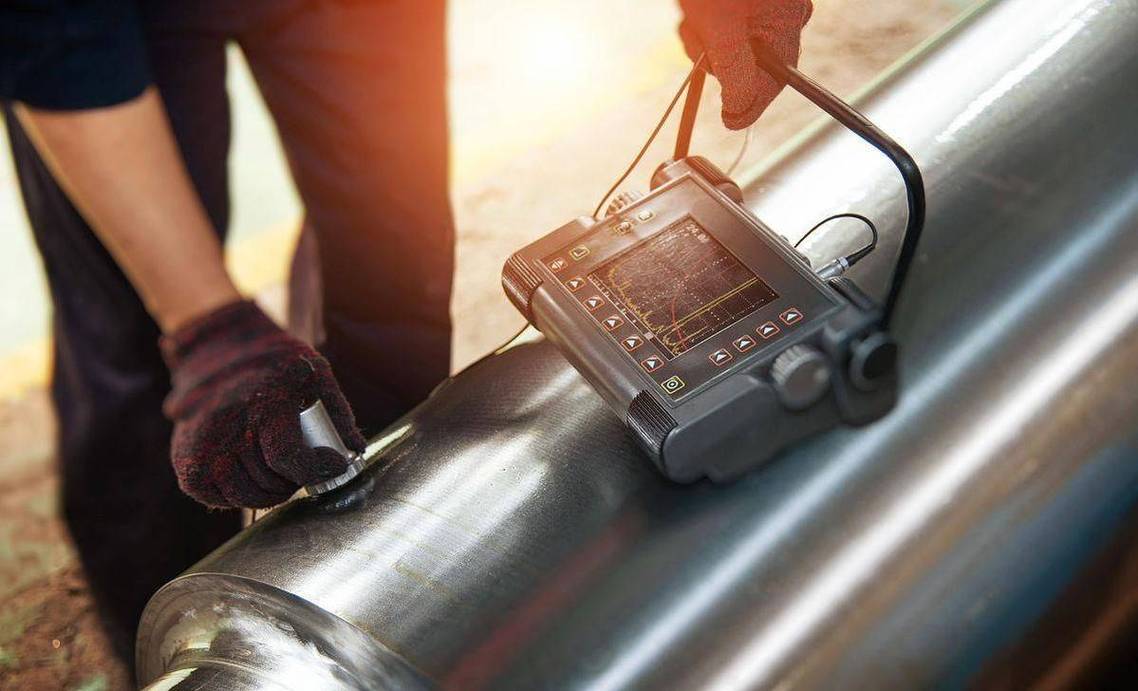 铝合金焊接接头残余应力X射线检测现场图
说白了,教科书给的是无约束、自由状态下平板堆焊的数值,放到实际生产里,下料的剪切应力没消,装夹的时候死死卡了四个点,焊接的时候你又不能让工件随便动,变形被硬憋住了,应力全锁在接头里,焊完拆了装夹,变形出来了,应力还锁在里头。很多人说我焊后敲了,敲了就能消应力?敲对地方才有用,瞎敲的话,反而把表层应力敲成压应力,深层还是拉的,该断还是断。
你花大价钱做的去应力,大半都是交智商税
就说最常用的去应力退火,很多工厂图省电,把温度降个二三十度,保温时间砍一半,出来你测测,应力最多消掉三成,剩下的全留着。还有现在流行的振动去应力,很多厂家说能代替退火,便宜还快。我上个月给一家做大型钢结构的做检测,他们的构件振了12小时,我测了五个点,三个点应力降幅不到10%,还有一个点因为共振,应力反而涨了17%。这不是白花钱是什么?
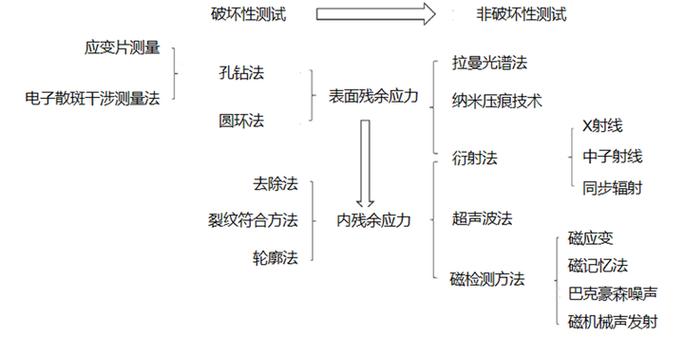 振动去应力前后残余应力对比检测报告图
还有焊后冷矫正,钢板弯了,拿千斤顶硬顶回来,没错,外形对了,可顶的那个位置,残余拉应力直接超过屈服强度,你放仓库半年,自己就能裂一条缝出来,没人能提前发现,因为探伤只能看到已经出来的裂纹,看不见应力。对吧?很多做重型机械的,都吃过这个亏,放了大半年的构件,出货前探伤发现裂了,全废,哭都没地方哭。
产业化绕不开的死结,至今没人能解
 产业化绕不开的死结,至今没人能解
说了这么多,核心问题在哪?现在所有能用在批量生产上的残余应力检测,全都是测表皮。X射线衍射只能测表面几十微米,剥层法能测深一点,可是剥一层毁一个工件,不可能批量测。中子衍射测的准,能测整个工件内部的应力分布,可那玩意儿多少钱?开机一小时几万块,全国能用的没五台,你给汽车厂批量做,测一个工件的钱能买十个工件,谁用得起?
不过话说回来,就算你能测,你能精准控制吗?现在所有的有限元模拟残余应力,边界条件全是调出来的,模拟出来和实测差个一倍两倍都是正常的,骗骗项目经费可以,真用来指导生产,根本不靠谱。还有,应力是活的,不是加工完就固定不变的,你放着,它自己会松弛重分布,今天测合格,半年后应力重新跑到应力集中的地方,照样裂,你能半年测一次吗?不可能。
现在很多专家吹什么精准控应力,什么零残余应力,全是吹牛逼。我见过太多项目,实验室做出来全对,一上批量生产,废个三成都是少的。说白了,残余应力这个事儿,现在全是靠经验堆,老师傅调对了工艺,这批就合格,换个料,换个装夹位置,就出问题,根本没有普适的精准方法。
行业里最多的就是揣着明白装糊涂,出了失效就怪材料不对,怪焊接不好,就是不说残余应力的事儿。这个坎,就是跨不过去,不信你去翻最近十年的失效案例,一半以上的突然断裂,根子都在残余应力,没人敢说能彻底防住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被低估的隐形杀手:残余应力如何毁掉你的合格工件
文章链接:https://m.yqhljx.com/list_11/4074.html
