去年给客户做高压连接用铜母线,上来就踩坑。小试样全合格,整批出问题,电导率差了快10%。
试样电导率,从来都不等于批量生产的电导率
一开始,小试样都是实验室做的,每块500g重,浇铸完直接水淬冷却,晶粒度均匀,杂质没机会偏析。测出来的电导率,估算大概是58MS/m,完全符合要求。
批量浇铸1吨的锭子,轧成10mm厚的排,整根切样复测,电导率只有52MS/m。差了快10%。
所有人都懵了。
成分复测三次,配料一点没错,杂质含量也没超标。哪出问题了?
找了快两周才反应过来,冷却速度差了两个数量级。小试样从1200℃降到常温,用了不到十分钟。大锭子放保温坑冷了整整三天。降温慢的时候,溶解在铜里的氧慢慢析出,和铜生成氧化亚铜,全都偏聚到晶界上,一串一串的第二相,载流子走过去就被散射,电导率直接往下掉。
说实话,一开始谁会想到这个。都盯着成分表,谁管冷却速度啊。
电导率达标了,工况反而出了新问题
找到问题就改工艺,加了脱氧剂,调整浇铸时的随流冷却,把大锭子的冷却速度提了三倍,氧含量控制下来,再测电导率,刚好到58MS/m,完美。送样过了客户的入厂检验,所有人都松了口气。
结果不到一百天,客户退回来了。母线排做老化测试,表面出了成片的腐蚀斑点,根本没法用。
这又出鬼了?成分没错,电导率没错,腐蚀怎么来了?
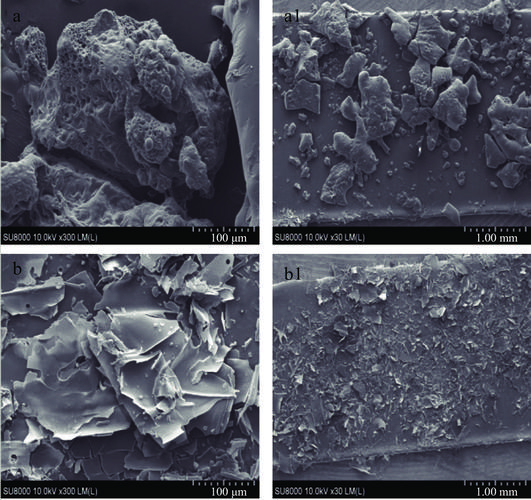
剖开做电镜分析,才看出来,原来我们脱氧脱得太干净。原来残留的万分之几的磷,本来是用来钉扎晶界的,我们为了提电导率,把磷全脱干净了,晶界没有第二相钉扎,晶粒直接长大一倍,晶界能比原来高了一大截,环境里的氯离子顺着晶界往里面爬,一爬就腐蚀透了。
后来估算了一下,加万分之零点五的磷进去,电导率只降不到1%,还在客户给的公差范围内,腐蚀寿命直接翻三倍。哪里有越高越好的电导率,全是取舍。
你测的电导率,是你真正需要的吗
做多了才明白,很多人对电导率的认知从根上错了。你拿到检测报告上的数值,是室温下本体材料的平均电导率,和你实际工况下的有效电导率,根本不是一回事。
比如之前做的镀银铜线,客户要求电导率达标,很多时候镀银层有1%左右的孔隙,基体铜氧化,整体平均电导率测出来差不到2%,看起来完全合格。但是过流的时候,电流只能挤在完整的银层里走,局部过流发热,温度比无孔隙的样品高二十多度,用不了多久就烧断了。
铜的电导率,温度每升1℃,估算降0.39%,你工作温度稳定在120℃的话,比25℃测出来的数值,降了快40%。多少设计的时候,谁会把这个算进去?
不过话说回来,不止温度是一方面,加工状态也影响。冷拉完的铜线,硬度够了,电导率降了5%;退完火,电导率回去了,硬度又不够了。怎么平衡,还是看你要什么。
别只盯着报告上的数字。那只是个参考。真的要确认,得拿批量生产出来的东西,放到你实际工作的条件下去测,别拿实验室小试样骗自己。很多时候为了那1%的电导率提升,牺牲了别的性能,得不偿失。
