你说上哪说理去?所有人都拿热变形温度卡耐热,测过了还出问题,说出去都没人信。
热变形温度测的根本不是实际使用温度
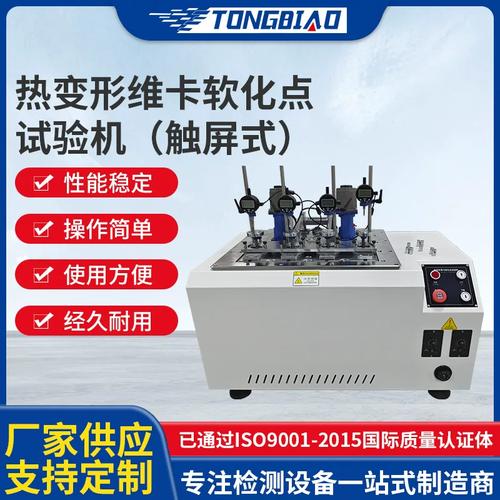
说白了就是测载荷下,塑料发生指定变形时的温度。国标方法里,就是给试样施加0.45MPa或者1.8MPa的弯曲应力,匀速升温,直到试样变形量达到0.25mm,此时的温度就是热变形温度。
绝大多数人默认,这个温度就是塑料能长期用的最高温度。这是最大的骗局。
说实话,我做了15年材料工艺,实测发现,同一款改性PP,热变形温度测出来120℃,长期在80℃环境下受0.8MPa的力,不到三个月变形就超过1mm,早就超差了。为啥?热变形温度是短时升温测出来的瞬时变形,根本反映不了长期蠕变的情况。很多改性厂为了拉高测试数据,拼命加刚性矿粉,刚性上去了,测出来的热变形温度好看,但是高温下蠕变性能一点没提,甚至因为分子链被填料撑开,长期稳定性更差。那次亏了一百万的项目,就是吃了这个亏,配方加了20%碳酸钙,热变形从90℃拉到130℃,测试过了,实际用直接垮。
测试方法本身就全是可操作的漏洞
现在通用的测试标准,要求升温速率是10℃每分钟。这个速度快到离谱。你想想,现实中哪个产品会遇到十分钟升100℃的场景?汽车内饰在正午太阳下暴晒,一小时也就升个三四十度,工程塑料做热水管,几十年温度波动都不到十度。
升温速率越快,热量来不及传递到试样内部,变形还没充分展开,测出来的热变形温度就越高,差个10℃到15℃太正常了。我见过故意把升温速率开到15℃每分钟的,测出来直接多了快20℃,送检的时候根本不写你升温速率,坑死人不偿命。
不过话说回来,可操作的地方远不止升温速率。载荷选低载荷还是高载荷?0.45MPa测出来的结果,比1.8MPa高20到30℃,报数据的时候只说热变形温度多少,不说载荷多少,不是坏就是故意坑人。还有试样厚度,标准要求用4mm厚的试样,你拿10mm厚的同配方材料测,结果能低快10℃,很多厂家送检的时候特意做3.5mm厚的试样,数据好看,实际产品壁厚动不动就10mm以上,实际性能差了一个档次。
绕不开的行业死结
所有人都知道热变形温度不准,对吧?从高校教授到一线工艺员,没人说这个指标准。但你去任何一个主机厂、任何一个材料招标,耐热性能第一卡的就是热变形温度。
为啥?没有替代方案啊。你要测实际长期耐热变形,得做高温蠕变测试,短的几个月,长的三五年,开发新品拖不起,客户也不会等你。产业化要求今天送样下周就要结果,只能拿热变形温度这个快测的指标凑数。说白了,快就是一切,准不准不重要,过了标准就行。
现在整个改性塑料行业,都在围着这个指标内卷。为了把热变形温度再拉高5℃,改配方改仨月,成本涨一千块一吨,实际使用中根本感受不到任何差别。加玻璃纤维加得多了,翘曲变严重,喷漆还喷不匀,为了一个虚的测试数据,把一堆实际问题带出来。
我见过不少小厂,玩数据玩得特别溜,热变形温度随便报,实际用一出问题就跑路,正规厂认认真真做性能,就因为热变形测试差个两三度,拿不到订单,你说去哪说理?
这个就是现在产业化绕不开的硬伤。没人能破这个局。你不玩这个规则,你连门都进不去。哪怕你的产品实际性能再好,也没用。就是这么荒诞。
