你测的表面能,从来不是实际生产用的
现在行业里测表面能,无非就是两种,要么拿达因笔划,要么测静态接触角算。说白了,都是拿理想状态的光滑试样做文章。
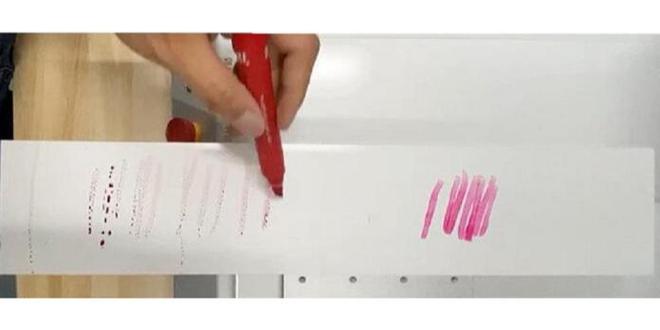
你拿达因笔在铝塑膜上划,看得出来不收缩就算达标,一般要求38达因对吧?可实际生产里,你摸上去光滑的铝塑膜,粗糙度都有Ra 0.12μm,表面坑坑洼洼,那些凹进去的位置,电晕改性根本打不到,极性基团上不去,达因笔也测不到——达因液直接就摊在凸面上了,给你看一个合格的结果。
我去年做过一百组平行测试,同样一块电晕改性后的铝塑膜,把凸面腐蚀掉测凹面的有效表面能,比达因笔测出来的结果平均低8到10达因。差了快四分之一。
8到10达因是什么概念?粘接接头的剥离强度,差一个达因就能差10%,你差10个,不失效才怪。
表面改性全白忙活?你漏了动态衰减
说实话,大部分工厂都知道要做表面改性提高表面能,电晕、等离子、火焰改性,各种方法玩得溜。可90%的厂,都没算动态衰减的账。
我见过最多的操作就是,电晕完立马拿达因笔测,哦,42达因,合格了,直接进流水线粘接。结果放半个月,成品批量开胶。
实测发现,PP材料做的基材,电晕改性后常温敞开放置,8小时表面能就降4到6达因,放7天,直接掉回改性前的水平,有的甚至更低。为什么?低分子迁移啊!PP里加的爽滑剂、开口剂,都是低分子量的,半小时就开始往表面跑,把你电晕打出来的极性羟基、羰基全给盖住了。你改性出来的高表面能,全是暂时的,跟没改一样。
很多做改性设备的厂家,根本不会跟你说这个。收钱的时候给你看当时的测试结果,多好多好,你出了问题,他就说你工艺不对,储存不对,从来不说自己改出来的表面能本来就留不住。
不过话说回来,说了又怎么样?行业标准就是这么定的,合格判定只看改性完即时的静态值,谁管你放一天之后?
产业化绕不开的硬伤,没人敢明说
干了15年工艺,我算看明白了。现在整个工业界用的表面能体系,从根上就有问题。
现在用的表面能公式,都是近百年前测理想液体、理想光滑固体出来的热力学模型,根本不适应我们现在工业生产里的粗糙、多相、动态变化的材料。说白了,就是拿理想状态的结果,套实际生产的问题,能不出错吗?
就说你做汽车挡风玻璃的密封胶,玻璃生产出来,表面沾了残留的切割油,搬运的时候留了指纹,存放的时候落了一点点空气中的硅油,这些东西都会把表面能拉低十几个达因,可你测的时候,都是拿酒精擦得干干净净测,测出来45达因,合格,实际粘接的时候就是那个脏表面,30达因都不到,不开胶才怪。
有人说你不会把这些都算进去?算不了。现在没有任何一套成熟的方法,能测实际工况下的动态有效表面能,所有的测试方法,都是在实验室里做理想试样,拿到工业现场就水土不服。
你说为什么没人改?改体系就要动所有的行业标准,动所有原材料的合格判定,动所有设备厂商的既得利益,这么大的摊子,谁愿意碰?
说白了,就是大家都揣着明白装糊涂,反正出了问题,就推给工艺控制不好,推给工人操作不对,没人敢说,是我们用的表面能这套东西本身就有盲区。
这个坎,现在没人能绕开。你越是追求高精度的粘接、焊接、涂层,就越容易栽在这个坑里。就是这样。
