2026-10-10 12:04:46 分类:材料工艺
上个月帮朋友调氧化铝陶瓷基片的烧结工艺。前三批全废了。收缩率波动超过5%,客户要的精密封装基片,根本卡不上公差。
为什么放着全因子实验不做,选了正交
一开始朋友拍桌子说,大不了全因子跑完,四个变量每个三个水平,算下来3⁴=81炉。实验室那台箱式烧结炉一炉只能出8片合格基片,跑完全部要小半个月,光电费就够买半批原料了。
正交实验之所以能用,就是解决这个问题。不用跑所有组合,只挑最有代表性的几组做,就能把各个因素对结果的影响大小梳理出来,找到大概的最优区间。
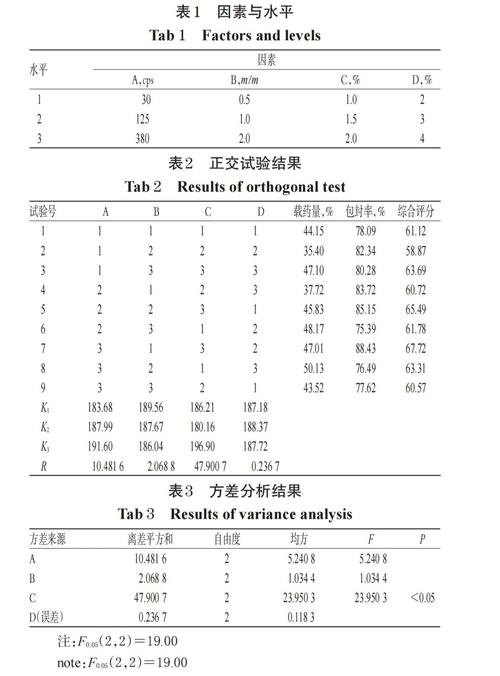 材料烧结正交实验因素水平表示例
别把正交想的太玄乎。本质就是均匀挑点,让每个因素的每个水平都均衡覆盖到所有组合,不会出现某一个水平只出现在高温组里这种偏差,保证你算出来的影响是对的。
很多刚进实验室的新手,总觉得跑完所有组合才踏实。工程上哪有这么多时间跟资源给你造。尤其是材料工艺,做一次就是好几天,试错成本真的扛不住。
填因素水平,最容易踩的隐形坑
那次捋参数,朋友一开始列了四个因素,填水平的时候直接把最高温度写成1500℃、1550℃、1650℃,跨度差了150度。我直接给他划了。
选水平不能瞎拉跨度。要在你现有成熟工艺的波动范围内选,你之前一直烧1550,上下浮动个二三十度足够了,直接跳到1650,那你做出来的结果,除了告诉你温度越高烧的越密,还有啥用?
还有个坑,就是什么因素都往里塞。有人做烧结连投料顺序都塞进正交里,混料机已经转了四个小时,料早就混均匀了,这个因素根本不产生影响,纯浪费实验次数,还干扰分析结果。
我们最后留了三个核心因素,三个水平,把烧结气氛压强固定在之前验证过的0.2MPa——那个范围的波动对收缩率影响本来就不大,没必要放进去增加次数。
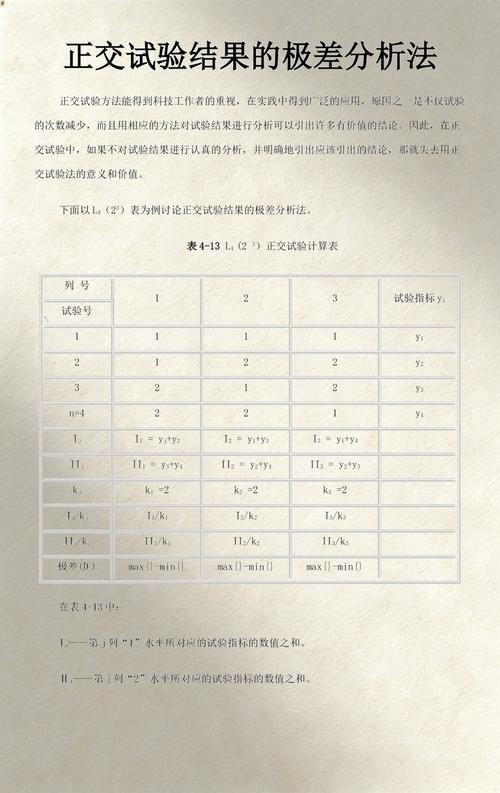 氧化铝陶瓷烧结正交实验极差分析结果表
说个很少有人提的细节。正交做完极差分析,一定要留个心眼看误差。如果误差的方差比你大部分因素都大,要么就是你漏了关键的交互作用,要么就是你实验本身重复性就差,结果根本不可信。我们那次做完,误差方差只有最大影响因素的五分之一,说明结果靠谱,可以往下走。
正交出的最优解,别直接用
 正交出的最优解,别直接用
很多人有个误区,正交做完算出来哪个组合最优,直接就用那个当最终工艺。这是纯纯的书呆子做法。
我们那次算出来的最优组合是1580℃,保温120分钟,升温速率5℃/min。烧了一炉验证,收缩率确实稳定在2.1%,完全符合公差要求。但是保温120分钟比原来的工艺多了半小时,一炉的产能掉了三分之一,产线排程根本扛不住,成本涨了一大截。
正交本来就是筛选工具,不是给你出标准答案的。它给你的是各个因素的影响大小,你要根据工程实际调。我们那次看极差,最高温度对收缩率波动的贡献是70%,保温时间只有15%,温度从1550升到1580,波动降了1.2%,保温从90升到120,波动只降了0.3%。
那直接调啊,温度升到1570℃,保温还是90分钟,升温速率不变,再烧一炉。结果收缩率波动1.8%,完全符合要求,产能也保住了。
正交什么时候不好用?如果因素之间有强交互作用,比如低温下保温再久也烧不透,高温下保温半小时就过烧,这种情况正交只能给你一个大概的范围,你得再补做其他验证。
不过话说回来,90%的工艺前期调试,正交足够用了。花三五天做个九组实验,把主要影响因素抓出来,比瞎试一个月靠谱多了。我见过太多调工艺的,一个月试了二十多炉,还没摸清楚哪个参数是关键,就是不肯花一天做正交设计,纯靠经验撞。
还有个槽想吐。很多做研究的,正交做完最优解刚好落在你选的水平边界上,比如最高温度三个水平是1500、1550、1600,结果最优是1600,那不就是你水平选窄了吗?很多人直接就拿这个写结果,也不往外扩再试,这不就是骗自己吗?我们做工程的,遇到这种情况,肯定得再试1620、1640,找到拐点再说。
说白了,正交实验就是工程师手里的一个顺手工具,不是什么高大上的黑科技。你用对了,省时间省成本,比啥都强。用错了,生搬硬套,反而不如瞎试。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从三次报废说起:材料烧结的正交实验笔记
文章链接:https://m.yqhljx.com/list_11/4131.html
