车间里的失效返工怪事
上个月客户退了三批CNC加工的铝合金电源机壳,说散热片死活装不上。
一开始所有人都往线性尺寸上找问题。卡了半天长宽厚,全在图纸标的公差范围内。换了新的卡尺千分尺重测,还是没问题。
就是装不进去。
有人怀疑是散热片供方不合格,换了三家供方,送过来的散热片全合格,还是卡壳。车间班长蹲在半成品堆里挠头,把一个装不进去的机壳和散热片硬敲进去,拆开一看,安装面有明显的压痕,一边紧一边松。
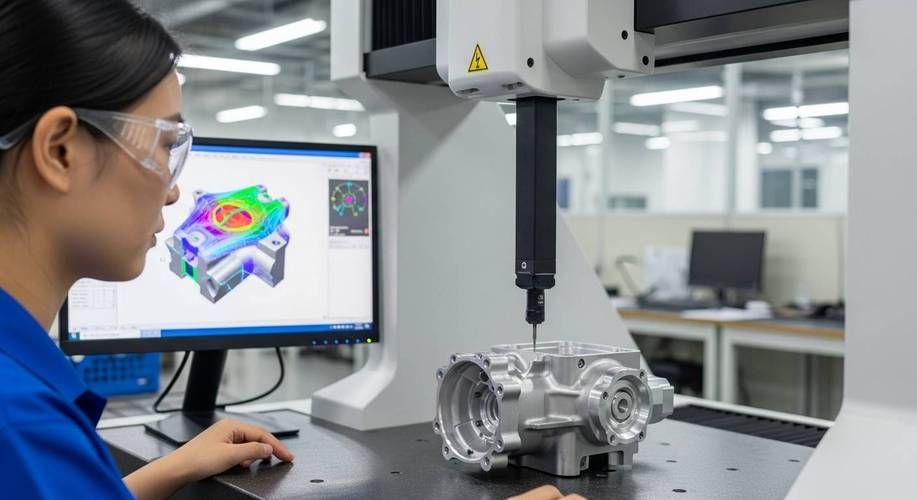
干了三十年质检的老王路过,踢了一脚半成品堆,扔了一句话:测测平面度。
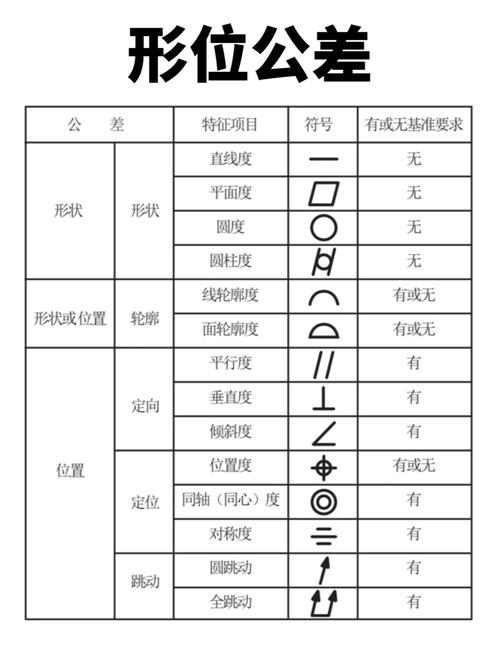
所有人才反应过来,图纸角落标了形位公差,安装面平面度要求0.03,全给忘到后脑勺了。架起百分表打了一圈,大部分被测件的平面度都在0.1以上,最差的快到0.2。
很多小加工厂都这毛病,图纸上标了形位公差,全当是设计标的废话,能装上去就合格,混不过去就返工。这次碰了个要求严的出口客户,直接整批退。
为什么形位公差总被忽略
线性尺寸拿个卡尺就能量,三五秒钟出一个数,全检都不费多少事。形位公差不一样,得打表,得上三坐标,测一个零件花十分钟,赶订单的时候谁愿意耗这个功夫?
说穿了,形位公差管的不是单个点的尺寸,是整个面、整条线、整个孔的形状,还有不同特征之间的相对位置。你拿卡尺量安装面的厚度,四个角量全对,但是整个面翘成了弧形,中间凸出来一块,当然会卡散热片。
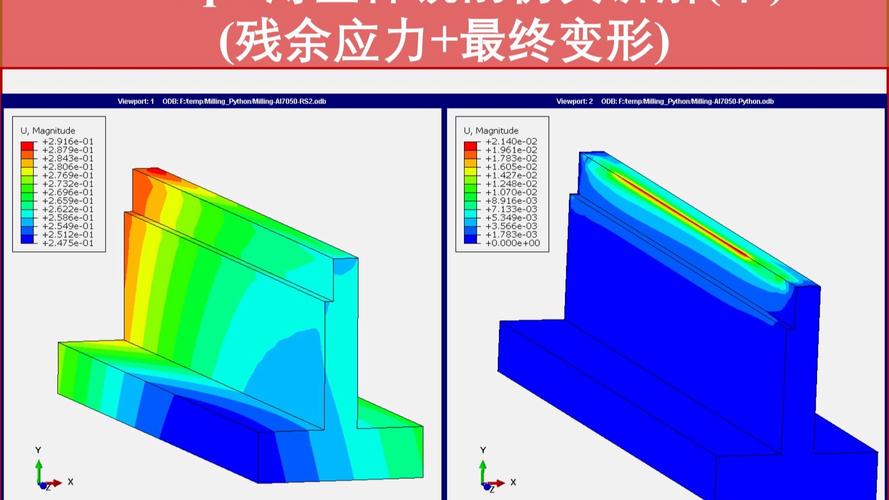
这次的问题根子还在材料应力上。铝合金厚板下料,本身就带着轧制留下的内应力,CNC粗加工去掉了大部分材料,应力平衡被打破,加工完放几个小时就自己变形了。大家都盯着尺寸,谁会盯着变形后的形位公差?
说实话,很多设计也有意思,重要的位置形位公差标得模棱两可,不重要的位置反而卡得死,加工的时候就更没人当回事了,久而久之,碰到问题根本想不到这一步。
量产端控形位公差的几个实招
我们翻了之前的试错记录,试了好几个调整方向,最后留下几个能用的。
首先是内应力提前释放。一开始说下料之后自然时效放一周,变形确实小,但是订单赶不出来,根本等不了。后来改成下料后先过一遍振动时效,十几分钟搞定,能去掉六成左右的残余应力,变形量直接砍了一半,成本加不了几毛钱。
然后是加工工艺调整。原来都是一次装夹把正反两面全部加工完,现在改成粗加工完正面,松一次夹头,让应力释放十几分钟,再重新找正夹紧加工反面,最后精加工的时候留0.3mm的余量,加工完停顿半小时再走刀精修,变形量又压了不少。
别拿抽检不当回事。原来我们只抽线性尺寸,现在每批抽三个做三坐标形位公差检测,一旦超差立刻调整工艺,不会整批做错。形位公差的坑就是这样,你不主动测,等客户告诉你就晚了。
不过话说回来,也没必要所有位置都卡最高精度。安装配合面要卡,不接触的非配合面,形位公差放宽一倍都没事,加工成本直接降下来,没必要死抠。
改完工艺之后,我们现在形位公差不合格率估算在3%左右,比之前的32%降了太多,客户也没再退过货。但还是有解决不了的小问题,夏天车间温度超过30度,机床床身热变形,加工出来的零件平面度总会飘一点,买个温控车间成本太高,小厂扛不住,我们现在只能早上温度低的时候多赶公差严的货,下午高温就做要求低的活,凑合用。
工程上的事本来就是这样,哪有那么多完美的标准答案,能解决大部分问题,赚得到钱,就够了。
