去年深秋在宁波的汽车零部件产线蹲点,刚下夜班的操作工把一筐渗碳淬火后的齿轮往料筐里装的时候,我盯着炉温曲线的屏幕没说话。曲线在中温回火的平台段飘了12℃,持续了近一小时。没人当回事。毕竟回火嘛,不就是把硬邦邦的零件烤软点去去应力,能出什么大问题?
没人把温飘当回事的那一小时
这批零件装到变速箱上跑台架,不到两天就有三个齿根直接断了。拆下来测硬度,表面硬度完全达标,芯部的硬度比要求高了一截,冲击值掉了近四成。
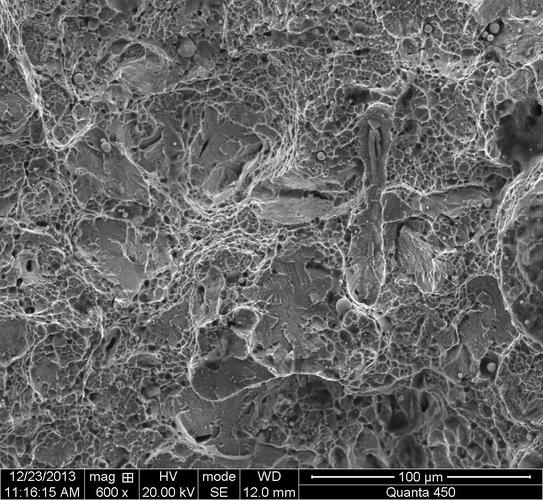
之前做工艺的老工程师总说,回火温度差个几十度根本无所谓,材料哪有那么娇气?这次栽的就是这个想当然。我们之前算回火参数的时候,只盯着硬度换算表,把温度对应的硬度值算得丝毫不差,根本没算过——低温回火阶段的温度偏差,对残余奥氏体分解速率的影响根本不是线性的。
你按手册上的表查,对应温度回火两小时,硬度刚好卡在要求区间,偏差个10℃,硬度顶多差1度。但残余奥氏体的分解量呢?按我们之前的估算,差15℃的话,分解量能差出去三分之一。分解出来的新生马氏体是脆的。没有足够的时间让它释放应力,断是迟早的事。
说实话,换做三年前的我,看到这个温飘的曲线,也会觉得操作工大惊小怪。直到自己经手了这批断齿的零件,才知道之前对回火的认知有多浅。
别信手册上写的”通用回火窗口”
很多教材里会给一个看似万能的回火温度区间,比如某种合金结构钢的低温回火窗口是个范围值,保温时长也给个弹性区间。你照着这个参数在实验室里做试样,结果肯定没问题。但到了产线上,完全不是那么回事。
夏天车间温度35℃,料筐进炉的时候带的余热都能把实际炉温抬上去20度。有次跟着调工艺,把回火温度从工艺设定值下调了10℃,本来想把硬度提上去2个HRC,结果出来的零件一摔就裂,连精加工的切削工序都扛不住。为什么?因为之前为了赶产能,零件淬火后在车间空地上放了三个小时才进回火炉,淬火产生的内应力已经在空冷阶段部分松弛,再按手册给的保温时间走,回火的充分度根本达不到设计值。

很多人觉得回火是个容错率极高的工序,温度高点低点,时间长点短点,最后测个硬度合格就完事。其实根本不是。你淬火后的转移时间、装炉量、料筐的堆叠密度、甚至车间当天的通风情况,都会影响最终的回火效果。有次冬天在东北的产线,车间的门没关,冷风直接吹到回火炉的出料口,出来的零件表面温度比设定值低了一大截,拉去做冲击试验,值掉了一半,前后找了三天原因,最后才发现是出风口对着炉口直吹。
不过话说回来,要是真把所有变量都算清楚,产线的效率也就没了。我们能做的,就是别把手册上的参数当圣旨。
我们总在绕开的”回火过了头”的问题
大家对回火的警惕性,基本都放在”回火不够”上——怕太硬,怕脆,怕精加工的时候崩刀。从来没人怕回火过了头。
不对。回火过了头的问题,更隐蔽。
比如之前做一批高强度紧固件,按工艺要求的温度回火,保温两小时,结果温控仪出问题,温度比设定值高了60℃,出来测硬度,刚好卡在合格线的下限,大家都觉得没问题,直接转去电镀工序。结果装车跑了三个月,螺栓断了一操场。拆下来做金相,发现螺栓的抗拉强度掉了一成多,屈强比掉了近两成——看着硬度够,但是疲劳性能已经垮了。
硬撑着合格的数,最坑人。
很多工艺文件里只写了硬度的上下限,根本没提,回火温度超过设计值50℃以上的时候,哪怕硬度刚好踩线,也不能直接放行。为什么?因为回火过程中碳化物的析出是连续的,温度超过临界点之后,碳化物会快速粗化,这个变化不会立刻反映在硬度值上,但是对疲劳强度的影响是实打实的。我们之前做过对比,同样硬度的零件,按设计温度回火和超温60℃回火的,疲劳寿命能差出去近六成。这个数,手册上根本不会给你写。
上次跟一个干了三十年的老技师聊天,他说回火哪有什么标准答案啊。你今天进的炉料是上午刚淬的,跟放了一整夜才回火的,参数就得不一样。夏天跟冬天,车间通风好与不好,参数就得调。那些把回火参数写得死精确,差一度都不让动的工艺文件,全是办公室里拍脑袋写的,根本没在现场待过。
到现在我们也没完全算准,当淬火后的零件在室温下放置超过4小时,再进炉回火的时候,残余应力的释放量到底跟保温时间是个什么对应关系。之前试了三次,每次的结果都差一点。可能这就是工艺的有意思的地方——从来没有一劳永逸的参数,只有不停盯着现场的人。
