去年在苏州摸了三周产线,帮客户调玻纤增强PA66的薄壁支架。最开始的问题特别典型:模压出来的样条常温下一掰就断,拉伸强度比设计值低了近40%。客户前后换了三批进口树脂,钱花了小二十万,问题半分没解决。
别不信。
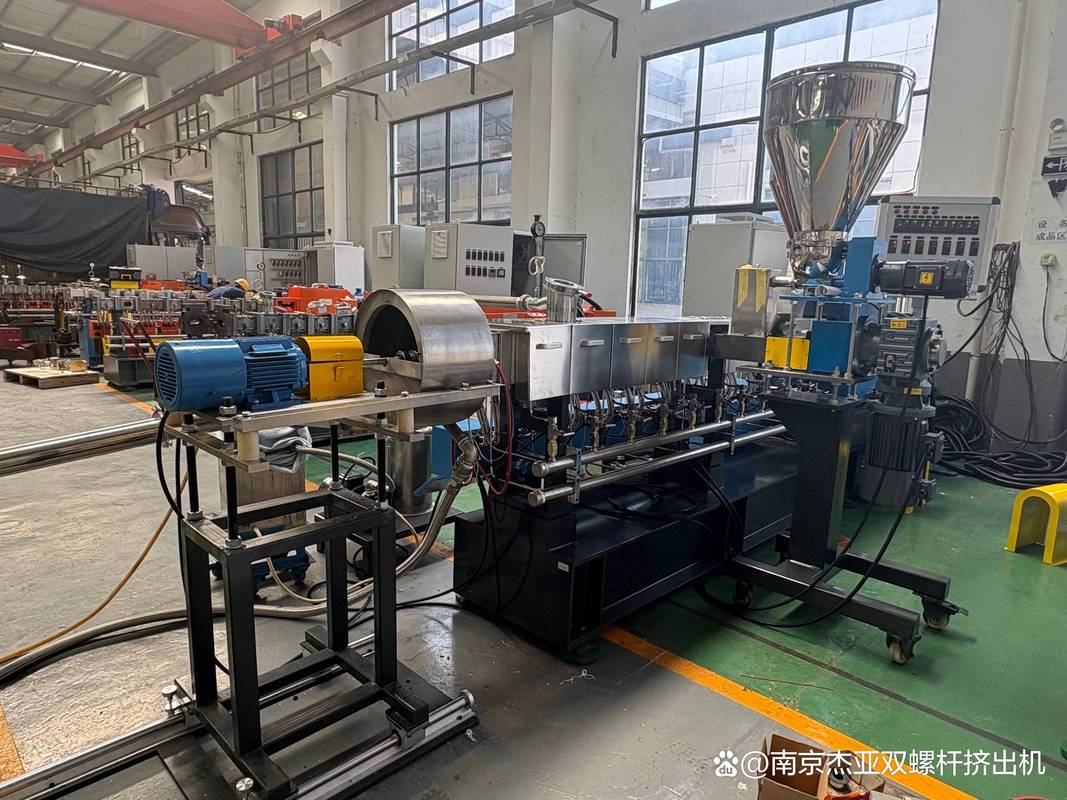
我第一天到现场,顺着挤出机的料斗摸了半小时切粒,指尖沾的全是细粉,半根硬挺的纤维丝都摸不到。当时就知道,方向错了。
先把纤维的“长短账”算明白
很多人对纤维增强的第一认知是“纤维越长,增强效果越好”,这话半对半错。我们测了当时生产线上用的切粒,供应商送货的原料是12mm的无碱短切玻纤,标称的长度均匀度能到95%,结果过了双螺杆挤出机,切完粒再把基体溶掉,测下来的平均纤维长度只剩0.28mm。
那可是整整12mm的长纤啊。
问题出在螺杆的剪切块排布上——之前的师傅为了让树脂塑化均匀,在玻纤下料口前面堆了三组高剪切块,玻纤刚进机筒,直接被旋转的螺杆剪得稀碎。示例数据:当零件内部的平均纤维长度低于0.25mm时,哪怕树脂性能再好,玻纤增强PA66的弯曲强度也会比基准值掉40%以上。
当然也不是纤维越长越好。之前我们试过用连续纤维在线浸渍的工艺做长纤粒料,纤维平均长度能到10mm以上,结果打出来的样件内部全是纤维团——最长的缠成了直径近6mm的球,充模的时候这些团卡在薄壁位置,反而成了应力集中源,一受力就从团的位置开裂。
有效长度,才是纤维增强的核心指标。不是你投进去多长的纤维,是最后留在零件里,没被剪碎、没结团、能和基体形成咬合的纤维,有多长。
界面结合的坑,比你想的藏得深
解决了纤维长度的问题,以为能松口气?不对。当时我们调整了螺杆排布,把高剪切块往后挪,测下来的平均纤维长度回到了1.1mm,结果打出来的样件,断口全是光溜溜的纤维丝——树脂完全没粘在纤维表面,一拉就整个从基体里滑出来。
说白了,这时候的纤维就是埋在树脂里的干铁丝,根本起不到承力的作用。
之前的认知是,玻纤表面的硅烷偶联剂是供应商涂好的,我们直接用就行。结果测下来,造粒前的玻纤表面偶联剂残留量是0.78%,过了机筒之后,因为高剪切块的摩擦,残留量只剩0.11%——相当于整个改性层全被磨没了。纤维和树脂的界面结合强度,从来不是看供应商给的出厂参数,是看你自己产线的剪切强度、机筒温度、物料停留时间,会不会把这层薄到几乎测不出来的改性层磨掉。
为了测这个界面,我们当时把断口样送进电镜室,负责喷金的实习生手晃了一下,金层喷厚了20nm,坐在屏幕前看了半小时才反应过来,白等了俩小时抽真空。现在想起来都想笑。

后来我们在玻纤下料口前面加了一组低剪切的输送块,把机筒在玻纤段的温度降了15℃,再测界面的结合强度,断口上的纤维表面已经裹满了树脂,拉伸强度直接提了35%。
那些没人写在工艺手册里的边界
工艺手册里永远会写,30%的玻纤添加量是PA66增强的最优值。这话在理想条件下没错,但放到实际产线里,全是变数。
我们当时做的支架壁厚只有1.2mm,按手册加30%玻纤,充模的时候流道阻力特别大,零件末端的纤维全顺着料流方向取向,横向的拉伸强度直接掉了一半,脱模之后的翘曲量快0.8mm,根本装不进客户的模具卡槽。后来把玻纤添加量降到22%,再把侧浇口改成环形浇口,翘曲量才降到0.1mm(估算值)。
还有个没人愿意提的坑:吸潮。玻纤增强的PA66脱模之后,分子链的端基是露在外面的,梅雨季的时候,车间相对湿度超过80%,零件在货架上放三天,吸潮带来的尺寸膨胀能超公差0.15mm。之前有批出口的零件,因为打包的时候忘了贴防潮袋,到了客户那边全超差,赔了快十万,现在想起来都肉疼。
到现在我们也没完全摸透一个规律:同样的工艺参数,换同一牌号的树脂批,有时候纤维的分散性就会差很多。问供应商,人家说树脂的分子量波动在合格范围内,不算质量问题。这事儿到现在还没个准数,做工艺的嘛,哪有那么多标准答案。
很多人一提纤维增强,就先算树脂牌号、纤维含量的账。其实蹲在产线上摸三天切粒,比看十本手册有用。
