上个月在苏州某汽配产线蹲了一周调试硬质合金顶锤的梯度结构,第一天拆炉的时候,一整盘样件拿出来,手指轻轻一掰,工作层和基体直接分家。断面亮得像刚切开的黄油。
当时项目组一开始想的特别简单,顶锤工作面要耐磨,用高钴的硬质合金,基体要扛冲击,用低钴的,中间按钴含量从12%到6%分四层铺粉,一次性冷压,进真空炉烧结。结果出来的东西,压头测试的时候,载荷刚到额定值的60%,层间直接崩开。
先破个误区:梯度不是”一层一层糊上去”
拿扫描电镜扫断面,两层之间根本没有元素扩散的痕迹,就是粉末颗粒物理压在一起,没有冶金结合。更糟的是,每层的烧结收缩率差了17%(估算值),从1400度炉冷到室温的过程中,层间的拉应力直接把本来就没粘牢的结合面撕开。当时盯着那个断口愣了三分钟——合着我们花了两周排的料,就是一叠没粘牢的饼干。
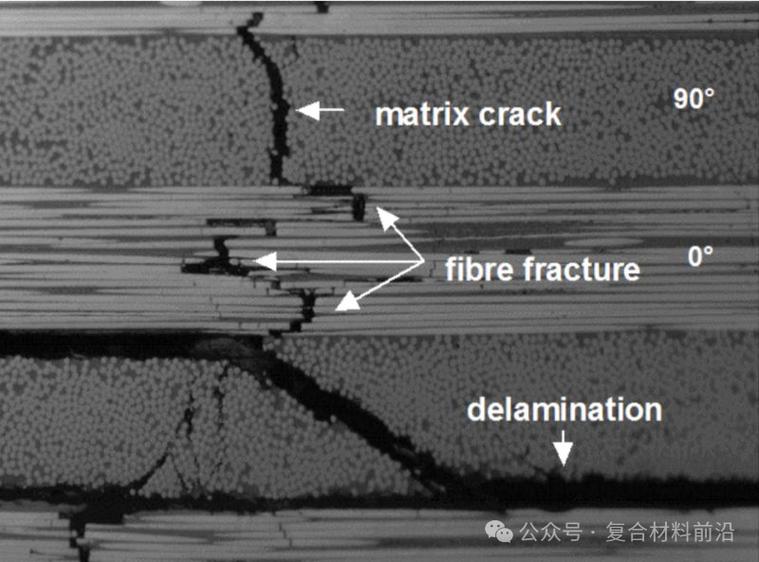
这种所谓的”梯度”,本质上就是把不同性能的材料叠成千层饼,没有过渡,性能跳变的地方就是应力最集中的地方。跟贴膏药没区别,表面看是分层了,实际上一碰就碎。
真正的梯度边界,是”过渡区没有硬台阶”
后来改了工艺思路,不再按固定的层厚铺离散的成分,而是在铺粉的过程中,通过两个粉罐的出料比例连续调整,让钴含量从工作面的12%到基体的6%,在2mm的厚度范围内连续变化。烧结的时候也不直接升到最高温,先在900度保温1.5小时,让钴元素先在层间扩散开,再升到1380度保温烧结。
做出来的样件,压头测试到额定载荷的120%都没出现层间开裂,剪切强度测出来是370MPa(示例值),比之前的离散分层样高了两倍多。拿线扫沿着厚度方向扫元素分布,整个过渡区的钴含量是平滑的斜线,没有突然的尖峰或者台阶。
很多人做梯度复合,容易把”梯度”理解成”多层不同材料的堆叠”,但实际上真正起作用的,是连续变化的成分带来的性能平缓过渡——热膨胀系数、硬度、断裂韧性,这些参数不会在某个位置突然变,内应力就不会攒到能把层撕开的程度。那种把成分、硬度、热膨胀系数沿着某个方向连续变化的结构,本质上是在给材料搭一个从”最需要耐磨的工作面”到”最需要韧性的基体”的缓坡,而不是在两个性能完全不对付的材料中间硬焊一道台阶。
产线上最容易忽略的边界条件

不是所有材料都适合做梯度复合。之前试过把氧化铝陶瓷和改性PEEK做梯度连接,一个要1600度烧结,一个200度就分解,根本没法在同一个热循环里实现结合。折腾了三周,最后还是放弃了,换了机械连接的方案。
也不是层数越多越好。刚开始做连续铺粉的时候,为了追求更平滑的梯度,把出料比例的调整间隔压到了10微米,结果铺粉机的震动稍微大一点,相邻的粉末就混在一起,这种混层带来的成分紊乱,最后测出来的成分曲线乱得像心电图,良率直接掉到52%。后来把调整间隔放到150微米,虽然梯度的平滑度比实验室样差一点,但良率直接回到93%,算下来成本反而低了30%。说真的,现在看到有人吹”无限梯度层”就头疼——实验室里拿手动铺粉器慢慢弄出来的东西,到了产线上连半小时都撑不住。
到现在还有个拧巴的问题。当梯度的变化方向和零件的主受力方向垂直的时候,测出来的剪切强度总是比理论值低15%左右(估算值)。查了快两个月,排除了成分偏析、结合强度不够的问题,怀疑是冷压的时候,不同位置的粉末密度不一样,攒了残余应力,但是还没找到准确的验证方法。
上周产线出的第一批合格顶锤,已经送到客户那边做台架测试了。等结果回来,再调那个残余应力的问题。
