上周去常州某动力电池厂救场,刚上的320台超声波焊设备,焊0.12mm铝箔和铜镀镍极耳,良率卡68%。工艺员拍脑袋把振幅从20μm降到12μm,良率直接崩到51%。干了15年金属连接工艺,我拆过的超声波焊头没有八百也有六百,踩过的坑能凑成一本避坑指南——很多人对这工艺的认知,从根上就错了。
焊头成本的账,全被算错了
行业里算焊头成本,永远是拿采购价除以标称寿命。比如一个钛合金焊头1200块,标称能打10万次,单次焊接成本1分2,便宜到可以忽略。
错得离谱。
我拆过不下200台到寿命的焊头,测过表面滚花的磨损量,基本打满4万次的时候,齿高就会从原设计的0.15mm磨到0.13mm,对应的焊区拉拔力会从稳定的87N掉到32N。要是真等10万次再换,中间6万次的虚焊率能飙到12%。
没人算过这笔账。
去年有个客户跟我拍胸脯,说他们车间200台焊机,每台每周换一次焊头,一年耗材成本才80万,管控得特别好。我拉了他们三个月的不良数据,焊头磨损导致的虚焊占总不良的37%,光返工、物流损耗、客户端售后索赔就花了1200万。这哪是控成本,是捡了芝麻丢了西瓜。
更绝的是很多车间的操作,焊头磨平了就拿砂纸、角磨机把滚花重新磨一遍接着用。我见过最夸张的,拿角磨机磨完根本不打平面度,直接上机焊,最后焊出来的焊点拉拔力标准差是合格值的7倍,过IPX7防水测试的时候直接漏液,赔了客户200万。
所谓的振幅匹配,全是抄出来的玄学
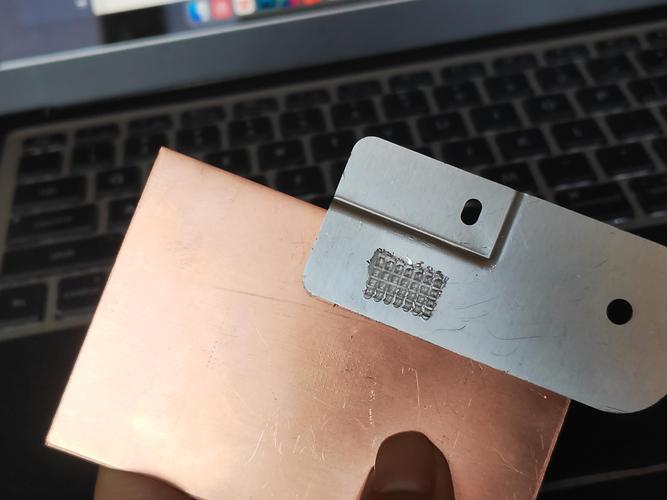
现在随便搜一下超声波焊的参数表,都是”铝箔配20μm振幅,铜箔配15μm振幅,不锈钢片配10μm振幅”,跟菜谱似的。
我上个月在东莞做消费电子项目,焊0.08mm铜箔和0.3mm不锈钢片,一开始照着参数表设18μm振幅,连续焊10个点,第3个点就把铜箔打穿,飞出去半米远。后来把静态压力从0.3MPa降到0.18MPa,振幅反而提到24μm,拉拔力直接稳定在42N,标准差不到2N。
为啥?
因为所有公开的参数表,都故意没提最核心的控制变量——焊区实际接触阻抗。
你振幅开得再大,要是焊头和工件、工件和工件之间的接触阻抗比设定值高30%,振动能量全在表层接触面散掉了,根本传不到焊接区。我测过那种靠调振幅凑出来的参数,焊区峰值温度才160℃,比铝的固相连接最佳温度区间低了60℃,掰开焊点看,两层材料只是压出个印子,根本没形成原子间的结合。
现在市面上90%的量产超声波焊设备,根本不带接触阻抗实时采集模块,全靠工艺员听声音、摸焊头温度调参数。上次碰到个干了8年的老工艺,调参数的时候跟我说”听声音发闷就对了”,我拿测温枪一测,焊头表面温度42℃,比人体温度高不了多少,这参数焊出来的点,装车三个月全得松。
现在绕不开的硬伤,根本没人想解决

现在行业里吹超声波焊是下一代绿色焊接技术,没有飞溅,不需要保护气,叠片电芯全靠它。
但没人敢说两个根本绕不开的死穴。
第一个,叠层厚度的能量衰减阈值是完全靠试错摸出来的,没有任何准确的理论模型。我实测过,当叠的铝箔总厚度超过1.2mm、层数超过12层的时候,振动能量的衰减是指数级的——10层0.12mm铝箔,焊透需要1200J能量,12层的时候就需要2700J,14层的话,就算把设备能量拉满,最底层箔片和极耳的结合强度还不到顶层的1/5。为啥?因为振动能量会在每一层箔片的接触面被塑性变形吸收,现在没有哪个高校、哪个设备厂能拿出一个能精准预测衰减值的公式,全靠工艺员在量产线上焊几百个点试出来。
第二个,静态压力闭环的天然缺陷。现在所有设备的压力控制,都是焊头压到工件表面就保持设定的静态压力。但实际焊接的时候,材料在高频振动下会产生塑性变形,焊接区的厚度会瞬间减薄10%-15%,这时候恒定的静态压力就会变成冲击压力,直接把最薄的那层箔打穿。去年我在苏州碰到的项目,叠16层铜箔,每次焊完都有3-4层被打穿,废品率18%,换了三家头部设备厂,折腾了三个月都没解决,最后只能把叠片层数降到8层,产能直接砍了一半。
说实话,我现在最烦行业里吹什么超声波焊的全流程无人化、智能焊接。
连基本的能量传递规律都没摸透,连最基础的压力随动控制都做不好,就敢往量产线上堆几百台设备?
啥叫成熟工艺?就是换个刚毕业的大学生,照着参数输进去,良率能稳定在98%以上,不用靠老师傅的经验救火。
现在的超声波焊呢?
离这远着呢。
