上周拆的一批风电齿轮箱输入轴,H7/s6的过盈配合,装完跑了120小时就打滑——轴端键槽磨平,齿面打了三个崩口,设计员拍桌子说按手册算的0.08mm过盈量,绝对不会出问题。
说实话,我刚入行的时候也信手册,直到第一次遇到按手册算的过盈量,装完直接把45钢的孔撑裂——过盈量算的是0.1mm,结果因为孔是-10℃冷装的,轴是20℃,实际过盈量直接到0.22mm,不裂才怪。
你以为的过盈量,根本不是有效过盈量
图纸上标的过盈量,是你在20℃恒温下,把轴和孔擦得干干净净,用千分尺测出来的直径差。但车间里哪有这个条件?
实测发现,夏天长三角的机械加工车间,刚从加工中心下来的轴,表面温度常年在32-35℃,放在仓库里的孔,温度才22℃,这时候测的过盈量,直接比图纸要求的0.07-0.10mm,小了0.02mm。这还没算表面粗糙度的微观压溃损失——Ra1.6的配合面,微观峰顶的高度大概1.6微米,压装的时候这些峰直接被压平,实际有效过盈会再掉15%-20%。
算下来,这批风电轴的实际有效过盈,才0.04mm,连要求的下限都没到。说白了就是,你图纸上拍脑袋定的0.08mm过盈量,实际装上去,能产生夹紧力的部分才0.04mm,连最低要求的一半都够不上,不打滑才怪。

别觉得这是加工人员偷懒。我们做过统计,除了恒温计量室,生产现场的轴孔温度差,全年平均在8-12℃,冬天冷的时候,轴是凉的,孔因为靠近烘炉,温度差能冲到20℃。这时候你死按图纸的过盈量加工,实际装出来的配合,要么松得打滑,要么紧得把孔撑裂。
压装的操作误差,能吃掉一半过盈量
很多班组图省事,不管过盈量多大,直接上液压机硬压。压装速度还快,每分钟300mm的进给速度,压进去的瞬间,配合面的摩擦生热能冲到200℃,孔的内壁局部膨胀,等压完冷却下来,实际过盈量直接比设计值小30%。更别说还有人不涂二硫化钼润滑脂,干磨着压,配合面拉出来一道道划痕,有效接触面积直接掉40%。
我见过最离谱的,某农机厂的轮毂配合,过盈量要求0.12mm,班组为了省时间,把压装压力调到20吨硬怼,结果压完测孔的圆度,直接从0.02mm变成0.08mm——孔被压成椭圆形了,配合面只有两个点接触,摩擦力连设计值的三分之一都不到,跑了半个月,轮毂直接掉路上了。
扯不扯?
热装才是靠谱的路子。直径100mm的45钢孔,加热到180℃,膨胀量刚好0.144mm,能轻松套进轴里,还不会因为过盈太大把孔撑裂。加热的时候得用感应加热,别用煤炉,温度不均,孔胀得歪歪扭扭的,装完配合面歪着,摩擦力能有一半就不错了。

所有教材都回避的过盈配合硬伤
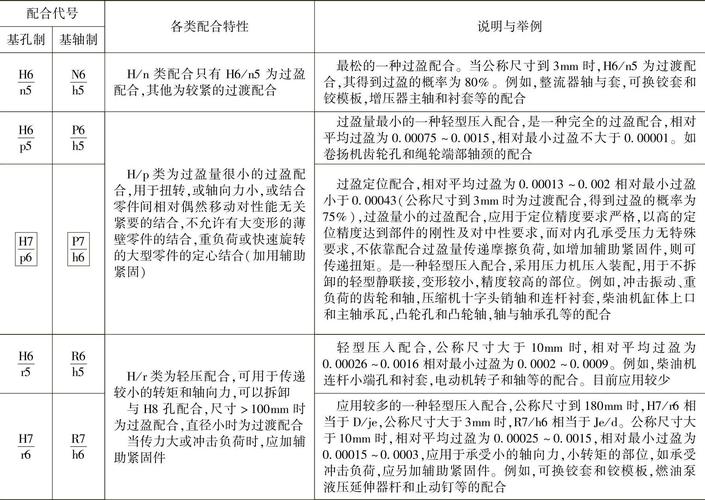
现在所有的过盈配合计算,全是静态的。GB/T 5371里的公式,算的是装配完成瞬间,接触应力产生的最大摩擦力,根本没算长期交变载荷下的接触应力衰减。
我们花了三年时间,测了120组不同材质、不同过盈量的配合样件,在1Hz的交变扭矩载荷下循环,测下来的结果吓人:初始接触应力120MPa的配合,跑100万次循环后,接触应力直接掉到38MPa,对应的拉脱力,从初始的12吨,掉到4.1吨。要是载荷频率再高点,比如汽车变速箱的齿轮,每分钟3000转,这个衰减速度还要快一倍。
没人提这个。
真的。
很多设计员翻遍所有教材,找出来的过盈量计算方法,全是基于静态假设,连个对应的修正系数都不给。现在行业里的通用做法,都是把初始过盈量放大20%-30%,靠“多留点余量”来扛这个衰减。但过盈量加太大,又会把配合面的接触应力拉到超过材料的屈服强度,压装完孔直接裂掉,或者跑不了多久,配合面因为应力太大,产生微裂纹,直接疲劳失效。
这就是现在产业化里根本绕不开的盲区。你说要精准计算?没有统一标准,没有公认的衰减模型,全靠各家自己攒的测试数据,小厂根本没这个预算去做疲劳试验,就按十年前的老图纸抄,出了问题就怪材质不好,怪工人操作差。
上次和某大学的教授聊这个事,人家说这是“边缘问题,不值得研究”,可我们做现场的,一年要处理十几起过盈配合打滑、开裂的失效案例,这哪是边缘问题?
别再抱着手册的静态公式当圣经了。过盈配合从来不是按图纸标个数字就完事的事,你现在在车间里看到的所有过盈配合失效,一半是温度差算错了,一半是压装操作糙,剩下的那一半,全是没人愿意提的疲劳衰减坑。
