2026-11-02 04:27:00 分类:材料工艺
崩边了。
上次蹲在西安阎良的配套厂热压罐旁拆刚出罐的舵面样件时,0.8毫米厚的硼/环氧层压板刚被金刚石锯片蹭到边缘,就掉了半毫米见方的碎渣,不是碳纤复材常见的分层抽丝,是像敲碎硬陶片那样的脆性崩裂。旁边操作的师傅皱着眉说,这已经是这周报废的第三块样件了,要是再调不好参数,这个批次的交付就得拖期。
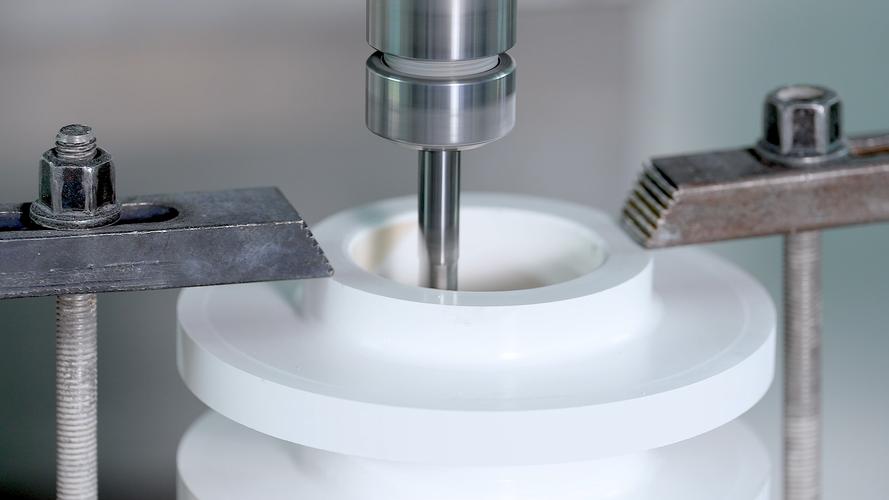 实验室切割硼纤维复合材料层压板崩边现场
别把硼纤维当成”更硬的碳纤维”
很多刚进复材车间的新人,上来就拿碳纤的工艺手册套硼纤维的生产逻辑,这是踩坑的第一步。
硼纤维根本不是像碳纤维那样从前驱体纺丝、碳化拉出来的。它是把直径12微米左右的钨丝当芯,在1300℃左右的反应炉里通三氯化硼和氢气,让硼原子一层一层沉积在钨丝表面,最后长成直径100微米左右的连续纤维。表面的无定形硼沉积层天生带着沉积过程残留的拉应力,这是它和碳纤最本质的区别——碳纤的乱层石墨结构自带一定的韧性储备,而硼纤维从生产出来的那一刻起,就像个绷紧的薄壳,稍微受点外力就容易崩。
示例值,硼纤维的拉伸模量大概是T300碳纤维的三倍,但断裂伸长率仅1.2%,远低于T300的2%。说白了,它硬得像细钢丝,但脆得像玻璃丝,根本不能用处理碳纤的那套”硬压快切”的逻辑来做。
 硼纤维化学气相沉积生长结构剖面示意图
热压参数的”隐形红线”
一开始我们以为崩边是锯片不锋利,换了新的金刚石锯片,把切割转速降了一半,结果还是崩。后来把样件送到失效分析室磨截面,才发现问题出在热压固化的参数上。
之前车间的师傅一直按碳纤环氧的固化参数设的:180℃保温2小时,升温速率随便设,只要罐内温度升到设定值就行。但硼纤维和环氧的界面根本扛不住这么高的温度。高温下树脂的交联密度上去了,但韧性会快速下降,再加上硼纤维本身的残余拉应力,界面的结合力就像脆化的胶水,一受力就脱开,切割的时候应力一释放,直接就崩掉一块。
我们前后试了六组参数,最后摸出了之前没人说透的红线:热压过程的升温速率绝对不能超过1.5℃/分钟。示例数据,硼纤维的热膨胀系数约4.5×10^-6/℃,常用环氧基体的热膨胀系数约60×10^-6/℃,两者差了十几倍,要是升温太快,纤维和树脂的膨胀量不一致,界面会产生肉眼看不见的微裂纹,哪怕外观看着完好,一切割就全暴露出来。
后来把升温速率调到1℃/分钟,在120℃的时候额外保压30分钟,让树脂在低粘度状态下慢慢浸润纤维表面,再升到150℃保温2小时固化,切样的时候边缘终于齐整了,再也没有那种一碰就掉渣的情况。半摞报废样件堆在墙角,看着都心疼——早知道这个参数逻辑,能省多少材料和时间。
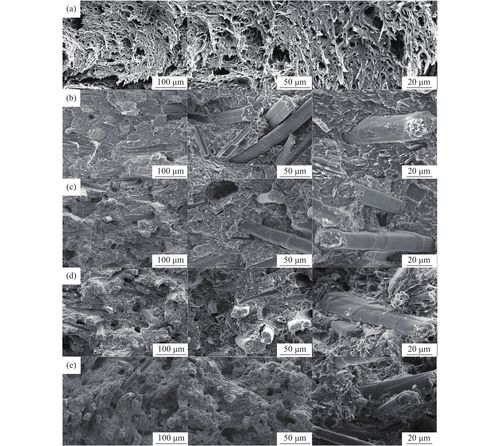 硼纤维复合材料层压板截面金相微裂纹图
别迷信”万能工艺窗口”
现在网上能查到的硼/环氧工艺窗口,基本都是实验室做1毫米以下小试样测出来的参数,真拿到产线上做厚度超过2毫米的结构件,根本不好用。
上个月我们做3毫米厚的硼/聚酰亚胺复材板,本来按之前摸出来的1℃/分钟升温速率设参数,结果靠热压罐进气口位置的样件,出来还是有界面微裂纹。后来拿热电偶贴在样件表面测,才发现进气口的热风直接吹到的位置,实际温度比罐内的设定值高了5℃,就这5℃的温差,就让聚酰亚胺的固化反应速度快了近一倍,树脂还没充分浸润纤维就交联了,界面结合力直接掉了一半。
到现在我们也没找到完全解决的办法。大批量生产的时候,热压罐里不同位置的温度差至少有3到5℃,我们只能靠在铺层里埋几个固定的热电偶测温度,但边角位置的铺层内部温度,根本没法精准测量。每次切正式样之前,还是要拿边角料试三刀,确认边缘没有崩边,才敢动正式件。
谨慎点总没错。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:硼纤维复合材料:产线调试时绕不开的脆壳问题
文章链接:https://m.yqhljx.com/list_11/5241.html
