上周整理旧的测试报告,翻到去年那组环氧基碳纳米管的小试数据,还是有点不甘心。
别被实验室的拉伸曲线骗了
当时做的是50g级的小样,碳纳米管掺0.3wt%(示例值),用超声探头打15分钟分散到丙酮里,再和环氧混合脱泡。测出来的弯曲模量比纯环氧高32%,悬臂梁冲击强度涨了75%,组里几个人蹲在试验机旁边盯着屏幕,连晚饭都想推迟庆祝。
直接上100L反应釜放大的那天,车间师傅问要不要调整参数,我们拍胸脯说就按小试的比例来。
结果出来的第一批料,打出来的样条,弯曲模量只比纯环氧高9%,冲击强度甚至掉了2%。
当时蹲在万能试验机旁边,盯着位移传感器的数字跳,整个人都麻了。

分散性的优先级,远高于碳纳米管本身的本征强度——这话我之前在文献里看过不下十次,总觉得是正确的废话。直到那天把放大的预混料倒在玻璃托盘里,对着车间的强光手电照,才看到满盘都是针尖大小的小黑点。
产线上的碳纳米管,从来不是分散好的
小试里的超声探头,功率密度是每升料20W,能把团聚的碳纳米管缠丝打散到纳米级。但产线上的高剪切分散机,功率密度最多到每升料1.5W,就算把转速拉到2500rpm,打40分钟,也只能把大的团聚体打碎到几十微米。
那些小黑点就是几十微米级的碳纳米管团聚体。在树脂基里,这种硬团聚就是天生的应力集中源——你指望它传递应力增强,结果它直接在受力的时候先裂,相当于在材料里埋了一堆微型裂纹。
说实话,之前总觉得碳纳米管增强是个”掺进去就能涨性能”的生意,直到摸过那批带结块的预浸料才明白,这玩意儿根本不是理论上的一维增强相,是一堆缠成球的碳丝团。
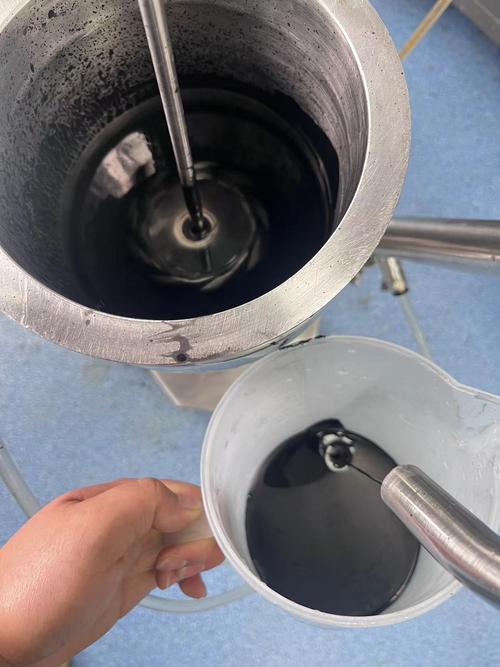
我们试过三辊研磨,把预混料跑三遍,辊隙调到10微米,出来的料对着光还是有零星的小黑点。也试过在分散液里加表面活性剂,结果表面活性剂残留会导致环氧固化后的耐水性下降,泡在沸水里2小时,吸水率比纯环氧高了一倍。
掺量的边界,比你想的窄得多
很多人觉得碳纳米管掺得越多,增强效果越好。错的。
我们做过梯度掺量的测试(示例值),掺量从0.1wt%爬到0.4wt%的时候,模量是线性上涨的。到0.5wt%的时候,模量的涨幅直接掉了一半,冲击强度甚至开始往下走。原因很简单,碳纳米管的比表面积极大,掺到一定程度,树脂的黏度会飙升到根本没法脱泡,里面裹的气泡和团聚体一起,直接把增强效果吃没了。
还有个容易被忽略的问题:界面结合。
上次帮兄弟厂做PE基的碳纳米管改性,掺了0.5wt%,分散得特别好,粒度仪测出来最大的团聚体才3微米。结果测出来的弯曲模量只比纯PE高6%。对方采购当时就乐了,说不如加20%滑石粉,成本低一半,模量还能提20%。
这话虽然糙,但是是实话。PE和碳纳米管的界面没有化学键合,就算分散得再好,应力也没法从基体传到碳纳米管上,相当于在塑料里混了一堆没用的碳粉。
碳纳米管增强的效果,从来不是线性的掺量函数。它的上限,一半在分散工艺,一半在界面处理,还有一半藏在你没注意到的脱泡、固化参数里。
现在我们还在试,能不能用在线激光粒度仪实时监控分散液的团聚体尺寸,一旦超过5微米就自动延长分散时间。只是这个探头容易被树脂粘住,每天要拆下来擦两次,麻烦得要死。
至于碳纳米管增强到底能不能大规模落地?反正我现在手里的项目,还在算每公斤料的成本账。
