上个月去浙北的涂料厂蹲了三天,盯着他们刚开出来的3吨丙烯酸外墙涂料料。伸手捞了一点放在指腹搓,颗粒感像没磨开的滑石粉。不对。
实验室里根本碰不到的结块
之前在实验室做小试,10nm锐钛型纳米二氧化钛,玛瑙研钵磨10分钟,加0.8%的KH570偶联剂,分散到丙烯酸树脂里,测出来的D50是12nm,静置7天没有分层。当时给客户拍胸脯说,上产线肯定没问题。
结果产线第一锅就垮。
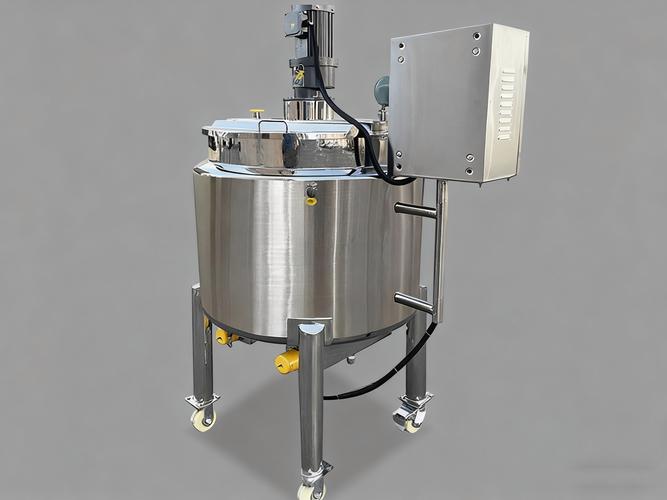
结块不是那种一搅就散的软团聚。是硬邦邦的,指甲掐上去都费劲的块。捞出来过200目筛,筛上物占了4%。客户当时脸就沉了。
不是分散剂加少了
第一反应是偶联剂添加量不够。毕竟小试到量产,大家都习惯把助剂量往上加。说实话,这个反应是我们做了十几年分散最常踩的坑。直接把KH570的占比从0.8%提到1.6%,重新配了一锅。
更糟。
料温直接飙到63℃,釜口飘出来的硅氧烷味道冲得人眼睛疼。测出来的筛上物比第一锅还多,到了7%。
哦对。料温超过55℃就会触发这款KH570的自聚反应。小试的时候研磨线速度才8m/s,摩擦生热散得快,料温一直稳在35℃上下,根本碰不到这个阈值。上了产线,为了快速打碎团聚,操作工把分散盘的线速度开到28m/s,局部摩擦点的温升直接把偶联剂烤得自交联,根本来不及和纳米颗粒表面的羟基反应,反而自己成了粘黏颗粒的胶。

我们当时把结块的料取出来做了红外,盯着谱图看了十分钟才反应过来——根本没有形成Si-O-Ti的键合峰,全是偶联剂自聚形成的硅氧烷网络。合着我们之前加的偶联剂,全在给颗粒当胶水用。
被忽略的进料顺序

把剪切速度降到18m/s,给釜夹套通冷水把料温压在48℃以下,结块还是存在,只是少了一点。
翻操作记录的时候,突然看到一行字:纳米粉一次性投料,耗时11分钟。
我当时差点把手里的笔捏断。
纳米二氧化钛的硬团聚是不可逆的。干粉状态下的颗粒,表面能是普通微米级二氧化钛的好几倍,你直接把整袋粉倒进树脂里,粉末还没被树脂润湿,颗粒之间的分子间作用力就已经把它们焊成了硬团。后面你再怎么高剪切,都打不碎这种已经形成的团聚体。
小试的时候我们是怎么操作的?先把树脂和偶联剂低速搅匀,再把纳米粉放在研钵里慢慢撒进去,边撒边磨,整个下料过程花了25分钟,每一颗粉刚碰到树脂就被润湿,根本没有机会形成颗粒之间的硬连接。
调整工艺根本没花多少钱。把下料口改到分散盘的正上方,让粉落下来直接被高速旋转的树脂液滴接住,下料速度控制在40分钟匀速落完,全程料温不超48℃。
再测。
D50是21nm,200目筛上物0.27%。客户当天就把这锅料送出去做了耐候测试。
当然也不是什么万能公式。
做光催化用的纳米二氧化钛,就不能用硅烷包覆,会把表面的活性位点全堵死,光催化效率掉一半。遇到梅雨季空气湿度超过75%的时候,就算你下料速度再慢,粉体吸了潮,表面羟基太多,还是会结块。这个时候得给下料口通干燥的压缩空气,别上来就硬调剪切速度。
上次回实验室翻笔记,看到当时小试完随手写的一行字:”工艺没有对错,只有边界。”
现在想想,真的是。
