上个月在苏州某显示模组厂蹲了三天,就为了查一批背光模组的边缘漏光——不是灯珠坏了,是混在导光板里的荧光材料,在385nm紫外光下出了半圈暗斑。
拆了30片不良品,每片的暗斑位置都出奇一致:靠近注塑浇口的网点印刷区,荧光强度比正常区域低了27%(示例数据)。
不是所有发黄都叫荧光衰减
当时第一反应是供应商掺了回收粉。毕竟之前踩过太多次这种坑——回收粉的晶格损伤率高,发光效率掉得快。
结果拿X射线荧光光谱扫了一遍,元素配比和留样的差不到0.2%。
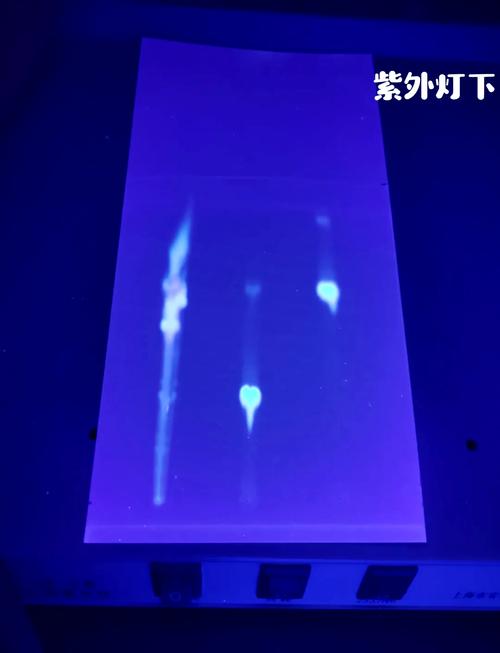
对着紫外灯看了俩小时,才发现不对劲:暗斑不是均匀的黄变,是顺着注塑料流的方向,拉出了半圈像水流纹似的暗痕。
不是掺杂的问题。是热剪切。
这款用的是氮氧化物体系的荧光材料,纯粉的热猝灭温度标着320℃(供应商提供的实验室数据),导光板的注塑工艺要求料温260℃,螺杆转速80rpm。但实际产线的螺杆转速被调成了120rpm——组长说之前为了提产能,偷偷加了转速,跑了一周都没出问题,直到这批新的导光板原料上机。
高剪切下,荧光材料的晶格被掰出了大量的位错缺陷。这些缺陷会成为电子空穴的猝灭中心,直接把原本要以光子形式释放的能量,变成了热能耗散掉。
没人提前说过,高剪切对氮氧化物荧光粉的损伤,比单纯的高温加热还狠。
混炼环节的隐形阈值
实验室小试的时候,我们用双辊开炼机混料,剪切力小,哪怕把荧光粉的比例提到1%,也没出过发光不均的问题。
上了产线的同向双螺杆挤出机,才发现这里的水有多深。
荧光材料在聚合物基体里的分散粒径,不是越细越好。磨到D50=2μm的超细粉,表面能太高,混炼的时候容易团聚,而且在高剪切下,表面的晶格缺陷会比粗粉多得多。我们测过,同样的混炼条件下,D50=2μm的粉,发光效率比D50=8μm的低了12%(示例数据)。但磨太粗也不行——导光板是半透明的,D50超过10μm的粉,肉眼就能看到密密麻麻的亮点,客户根本不收。

后来摸出来的边界是:氮氧化物荧光粉的D50控制在5-6μm,混炼段的螺杆转速不能超过90rpm,还要在混炼段加冷却夹套,把料温压在230℃以下——哪怕纯粉的耐热温度够高,也要考虑剪切生热带来的隐性温升。
之前踩过的另一个坑:料温传感器装在料筒的出料口,显示的温度是260℃,但在混炼段的剪切生热,会让实际料温比传感器显示的高15-20℃。我们后来在料筒的三个不同位置贴了热电偶,才把这个隐性的温升给摸清楚。
说实话,之前总觉得荧光材料的工艺就是“把粉混进去就行”,直到那次事故赔了二十多万的返工费,才敢说自己摸到点门道。
别拿实验室数据当产线圣旨
很多文献里写的荧光材料的热稳定性、发光效率,都是在纯粉的测试条件下测的——没有聚合物基体,没有剪切力,没有小分子的挥发物。
这些数据到了产线上,根本不能直接用。
比如我们用的PC基体,在240℃以上会释放少量的低聚物小分子,这些东西会吸附在荧光材料的表面,形成一层薄薄的猝灭层。这个现象在纯粉测试的时候根本不会碰到,直到我们做了红外光谱的表面分析,才找到这个隐藏的影响因素。
上次和材料供应商的技术总监吃饭,他说他们实验室测的这款粉的热猝灭温度是320℃,结果我们产线在240℃就出问题,他当场翻了个白眼,说“你们产线的料温是不是比设定的高了20℃?”
哦对。就是那个剪切生热的温升。
现在还有个没解决的问题:当环境温度降到-20℃的时候,这批荧光材料的发光效率又掉了8%。是PC基体在低温下的收缩,挤压了荧光粉的晶格?还是荧光材料本身的低温猝灭?
得等下周的低温光谱数据出来再说。
这行没什么标准答案。
踩坑踩多了,自然就知道边界在哪。
