2026-11-03 02:55:57 分类:材料工艺
上周在苏州的代工厂蹲了三天,盯着刚跑出来的石墨烯柔性膜,一整卷100米的料,测完良率只有58%。
问题出在哪?
不是生长环节的温度错了。是转印前的等离子处理参数,没跟换过的PET基底匹配上。
铜箔上的生长细节,从来不是”1000度通甲烷”一句话能概括的
很多刚接触的人总觉得CVD生长石墨烯就是把铜箔烧到1000度,通点甲烷,降温拿出来就行。
实际远不是那么简单。
我们之前对比过同厚度的两种铜箔,跑完全一致的生长曲线:1035度恒温30分钟,甲烷流量10sccm,氢气200sccm,自然降温到室温。压延铜箔经过1050度真空退火2小时的,长出来的石墨烯畴区平均能到300微米(估算值);直接拿未退火的市售电解铜箔,畴区平均才5微米,转印完一测,方阻飘得没个准数。
铜箔表面的晶界就是石墨烯成核的核心位点,晶界越多,成核点越密,畴区越小,拼接起来的缺陷就越多。
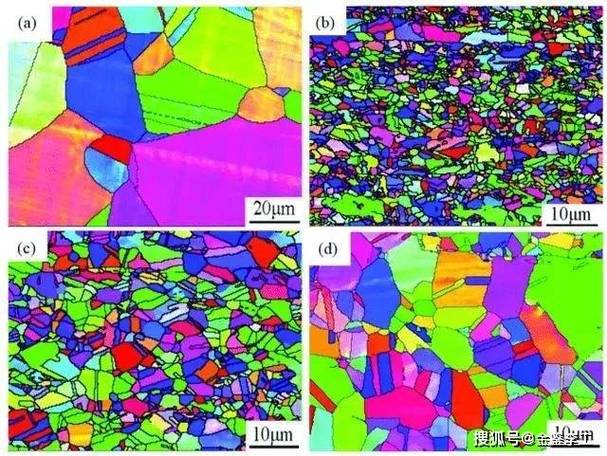 CVD石墨烯生长用退火铜箔表面晶向EBSD显微图
别总想着把生长温度再往上抬个几十度。温度太高了铜箔的蒸发速率上来,表面粗糙度直接涨上去,反而更容易长出多层的石墨烯薄片。我们之前试过把生长温度拉到1080度,铜箔表面都起皱了,长出来的膜半透明都达不到,一测透光率才70%,根本没法用。
转印的坑,从来不在撕膜那一秒
很多人觉得转印就是把带石墨烯的铜箔用氯化铁泡掉,捞出来贴到基底上就完事。实际产线上的卷对卷转印,每一步的张力差个5N,都能把石墨烯扯出看不见的微裂纹。
之前我们为了把转印良率提上去,换了三次PDMS支撑层的配方。一开始用10:1的固化比,撕膜的时候支撑层太硬,跟柔性PET基底的形变不匹配,1mm弯曲半径下折个500次,方阻直接涨了两倍。后来把固化比调到15:1,PDMS软度上来了,又出现新问题:撕膜的时候PDMS残胶留到石墨烯表面,测接触电阻的时候,跟银浆的接触电阻比干净的膜高了40%。
我当时蹲在撕膜工位前,看着一整盒废片,真想把那台等离子发生器的电源拔了。之前为了提升粘附力,把等离子处理功率开到30W,处理30秒,结果把石墨烯表面的少量残留碳层全打没了,PDMS跟石墨烯的粘附力比基底还大,一撕就把整层膜带起来半层。
后来反复试,把参数调整到15W、12秒的低功率等离子处理,粘附力刚好卡在中间值——撕膜的时候PDMS能完整揭下来,石墨烯牢牢贴在PET上,良率一下从62%跳到89%。
 卷对卷PDMS转印石墨烯柔性膜的生产工位实拍
别觉得参数调完就一劳永逸。换一批新的PET基底,表面的涂层粗糙度变了,等离子的参数就得重新调。上次供应商换了PET的涂层配方,我们没提前测表面能,直接按之前的参数跑,第一卷出来的膜,一半都在边角位置翘边,浪费了快20米的料。当时采购在旁边脸都绿了。
关于石墨烯的实际性能,别信宣传册上的完美值
 关于石墨烯的实际性能,别信宣传册上的完美值
说实话,很多对外宣传的”方阻10Ω/sq,透光97%”的石墨烯膜,都是实验室里手动制备的小片样品——挑的是没有缺陷、畴区几毫米的完美片,根本不是批量生产能稳定做出来的水平。
我们现在产线上能稳定批量交付的参数,是120Ω/sq@83%透光率,1mm弯曲半径下弯折1000次,方阻变化率不超过10%。这个数值跟实验室的完美值差了一大截,但这是真的能贴到触控传感器上用的水平。
还有个至今没解决的问题。不管我们怎么优化转印流程,最后石墨烯表面总会残留几纳米厚的PDMS残胶,哪怕用丙酮泡2小时,再120度烘30分钟,也没法完全清干净。做电极的时候,这层残胶会把接触电阻拉高大概30%。试过用低功率的氩离子刻蚀去残胶,刻个30秒,残胶是没了,石墨烯本身也被刻蚀掉一层,方阻直接涨了一倍。
怎么说呢?
材料工艺从来没有什么一劳永逸的完美解法。
你盯着某个参数调半天,解决了一个问题,必然会冒出来另一个问题。
就像现在的石墨烯,总有人说它能颠覆什么行业,实际在产线上摸爬滚打这么久,它就是个性能比ITO好一点的透明导电材料,耐弯折性强点,成本还没降下来,离那些吹上天的应用,还差着好几个工艺优化的距离。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:石墨烯转印工艺里,那些手册没写的现场坑
文章链接:https://m.yqhljx.com/list_11/5285.html
