上周在苏州代工厂蹲了三天,就为了把一批还原氧化石墨烯的导电浆料返工率从32%压到15%以内。
刚去的时候车间主任还拍胸脯,说原料都是按之前的合格供应商拿的,还原工艺也是抄的顶刊文献参数,怎么就忽好忽坏?
我蹲在实验室把三批留样摊开看,问题就出在大家默认“还原氧化石墨烯是个标准化产品”这件事上。
你拿到的货,可能根本不是同一种材料
说真的,我见过太多采购把标称“99%还原度”的货拉到实验室,测出来氧含量快15%,找供应商扯皮,对方还委屈——我们的碳占比测下来确实99%啊。
合着你把残留的硫酸根、插层的锰离子都算成碳了?
行业里从来没给“还原氧化石墨烯”定过统一的入门门槛。有人把氧含量降到10%就敢叫还原,有人要卡到3%以下才认。更别说表面的官能团类型:是残留的环氧基多,还是羟基多,还是羧基多,这些细节直接决定了材料的分散性、导电性、附着能力,没有哪个供应商会主动把这些数据附在质检报告里。
之前给一家做柔性加热膜的客户调配方,同样标称“高导电还原氧化石墨烯”的两个供应商的货,同样的添加量,膜面的方阻差了整整一个数量级。拿电镜扫过去才发现,一家的片层是几微米的大尺寸,另一家的早就碎成几百纳米的小碎片——片层尺寸没控制住,搭接的时候缝隙多,电阻自然下不来。
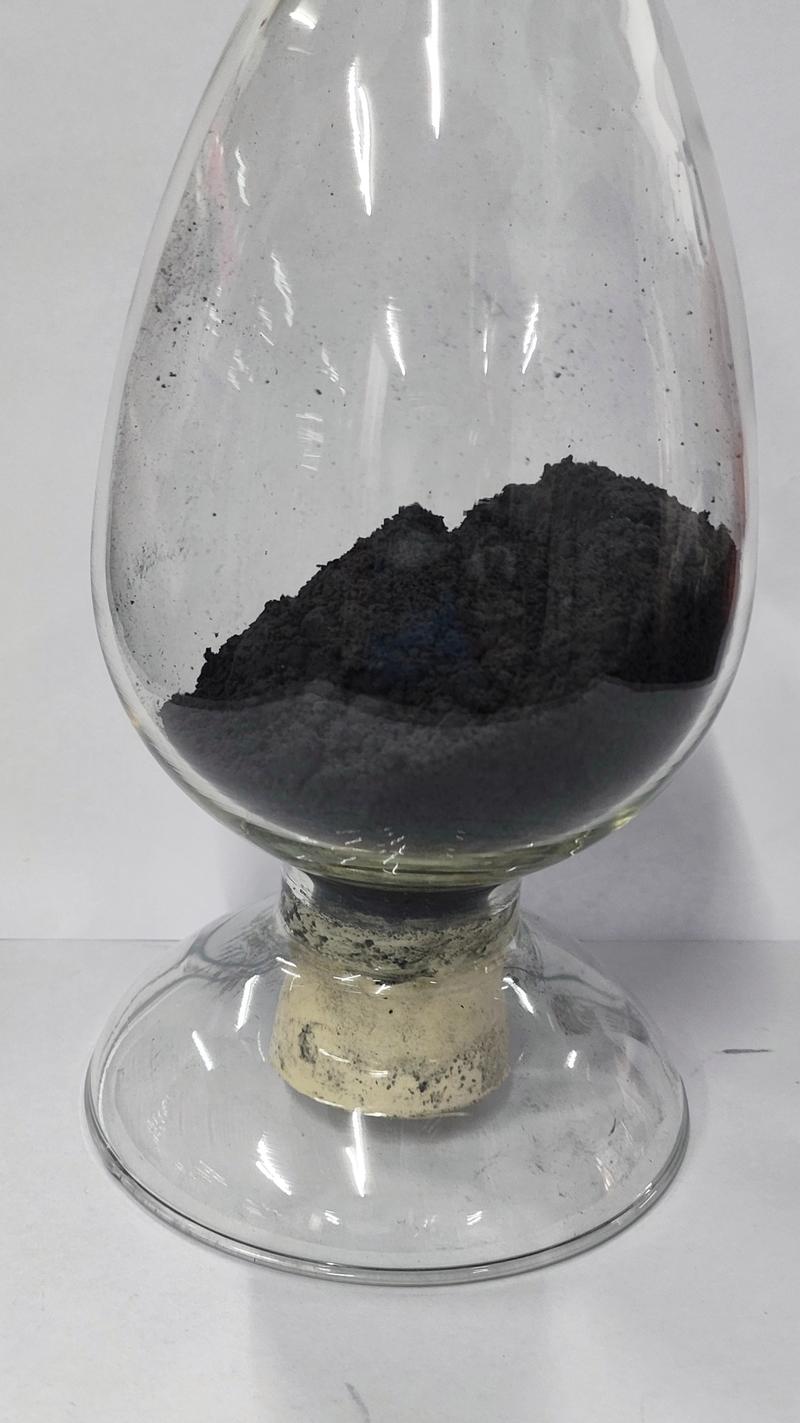
别光看质检报告上那几个干巴巴的数。拿一点样品丢在水里超声10分钟,看看沉降速度,摸一摸浆料的稠度,比你看十页报告都准。
热还原的账,不能只算燃料成本
很多厂为了压缩成本,直接上高温管式炉做热还原,觉得温度越高,还原越彻底,材料性能越好。
太天真了。
之前我们试过一炉超高温氩气氛围的还原工艺,测出来氧含量确实降到了2%以下,比表面积甚至冲到了420㎡/g,拿数据去报奖都够了。结果配成浆料涂在铜箔上,测出来的搭接电阻比中温还原的样品高了一倍还多。
拿电镜一看才反应过来,高温下片层内部残留的含氧基团快速分解,产生的气体直接把片层撑碎了。本来能搭成连续导电网络的大薄片,碎成了一堆没有连接的小碎屑,导电性当然上不去。
更坑的是,很多人为了追求高还原度,把升温速度拉得特别快,不到半小时就从室温冲到高温,出来的样品直接是松散的粉末,稍微一碰就飘得满车间都是,收率能低到60%以下。算下来燃料钱、损耗的原料钱、后续返工的浆料钱,比你用温和的中温还原贵多了。

我现在做热还原的工艺卡,第一条就写死:升温速率不超过5℃/min,还原温度卡在550-650℃区间,别盯着氧含量死磕。毕竟做导电浆料的话,氧含量5%的大尺寸rGO,就是比氧含量2%的碎片子好用。
液相还原的妥协,从来没有最优解

不想上高温炉,大家就转去做液相还原。最常被拿来对比的就是水合肼还原和抗坏血酸还原。
文献里总说抗坏血酸环保、无毒,适合做生物医药相关的材料。真放大到生产线上你会发现,常温下用抗坏血酸还原数小时,出来的rGO表面会残留大量没洗干净的羟基,配在水性环氧防腐涂层里,盐雾测试120小时就开始出锈点。换了水热还原的样品,同样的添加量,能扛300小时不出问题。
当然水合肼的问题也明摆着,毒性大,车间要做全套通风和废液处理,安全成本不低。之前有个小厂偷摸在开放式反应釜里做水合肼还原,两个工人因为没戴防毒面具进医院,停产整改了半个月,算下来损失比买套密闭反应釜还贵。
我到现在也没摸透一个很玄学的问题:有时候同一批次做出来的氧化石墨烯前驱体,同样的还原温度、同样的试剂比例、同样的搅拌速度,出来的rGO分散性能能差30%。可能是前驱体氧化插层的时候,搅拌速度差了个几十转,导致层间的含氧基团分布不均匀,但是现在的常规检测手段,根本抓不到这么细微的差别。
别信什么“万能还原配方”。你要做导电涂层,就优先选片层大、残留官能团少的工艺;你要做生物传感,就优先选残留毒性低、表面官能团可控的路线,没有哪套工艺能通吃所有场景。
别大意。
还原好的rGO别敞开放在实验室架子上。哪怕是干燥的粉末,暴露在普通空气里放一周,氧含量能涨2个百分点。做气体传感器的话,基线漂移能大到根本没法校准。之前有个刚毕业的研发小姑娘,把样品敞口放了三天,做出来的传感器数据飘得离谱,哭着跑来找我,我给她换了新抽真空封在铝箔袋里的样品,一次就过了。
