上周在失效分析台拆了个航空内饰用的铝蜂窝夹芯板,表面看着六边形整整齐齐,拿美工刀一撬,面板和芯子直接脱开,连半毫米的胶层残留都没留在铝箔壁上。这事儿我见得太多了。
好多人一提蜂窝结构,第一反应是”省料、轻、刚度高”,真到产线摸过就知道,外形那点六边形的形状,根本不是核心,所有能决定它能不能用的细节,全藏在看不见的地方。
为什么六边形会赢,但赢的从来不是形状
最早算蜂窝力学性能的那批人,其实没盯着六边形的角度抠。他们算的是——给定同样面密度的材料,哪种截面的胞元能扛住最大的平压载荷。正方形的胞元一压就折,三角形的太沉,圆形的壁和壁接不上,传力路径断成一截一截。最后试下来,六边形刚好卡在平衡点上:相邻壁面可以无缝拼接,没有冗余的材料浪费,平压的时候力能顺着六个壁直接传到底,不会在节点处攒出应力集中。

别迷信这个最优解。上次做碳蜂窝的样件,为了凑目标面密度,把胞壁厚度压得极薄,平压强度倒是够了,侧面一剪切,整个胞壁像脆薯片一样碎开。为啥?因为我们只算了平压的工况,忘了蜂窝从来不是只受单向压的。所有脱离实际载荷算出来的最优胞元形状,本质上都是纸上谈兵。
我见过最离谱的设计,为了追求完美的六边形外形,把胞元内角的误差卡得极严,结果节点位置的胶接面积掉了近三成,实际使用的时候,载荷稍微偏一点,整个胞块就从节点位置撕开。精度在这儿,根本不是越高越好。
胶接缝里藏着80%的失效概率
好多人做蜂窝,精力全花在怎么把六边形切得齐整,怎么把铝箔拉得平直,根本不把胶接的事儿当回事。我之前跟过一个产线的调机项目,连续三批样件平压强度不够,找了三天原因,最后发现是涂胶的辊子压力调大了——胶液顺着铝箔的壁流进了胞腔里,在壁的节点位置积了薄薄一层硬胶,本来应该是柔性的胶层把面板和芯子粘成整体,结果硬胶层在加载的时候先脆裂,力根本传不到蜂窝壁上。
说出来真的好笑。我们当时为了把涂胶精度提得足够高,换了进口的涂胶机,花了小二十万,最后问题出在辊子的弹簧松了,多压了一点行程。
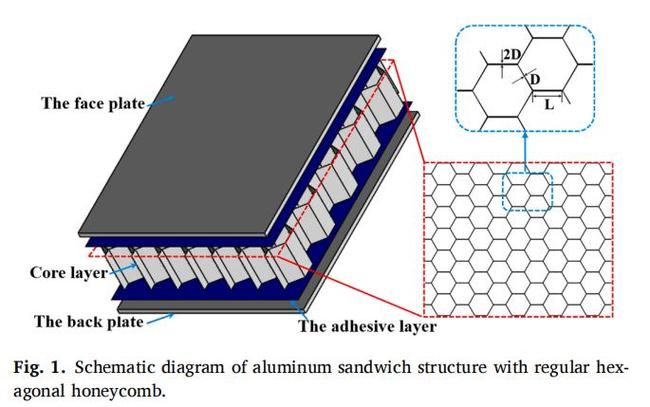
不是胶越厚越好。之前有个客户拿样件过来测,说我们的蜂窝比别家的重了两成,为啥剪切强度还低。把样件切开放在显微镜下看,他的胶层平均厚度是我们的四倍。厚胶层在固化的时候会自己缩,产生内应力,一加载就从界面裂,跟涂了一层厚厚的浆糊没区别。蜂窝的胶接强度从来不是和胶层厚度正相关的,过了那个最优区间,越厚越糟。
还有个容易被忽略的细节:蜂窝芯的下表面,是要和模具直接接触的。如果模具表面有残留的胶垢,粘在芯子的下壁上,看起来表面很平整,实际胶接的时候,那层胶垢就是个隔离层,会让整个界面的粘接强度掉一半。上次清模具的时候刮下来的胶垢层,薄得像蝉翼,粘在铝壁上,手摸都摸不出来,测的时候强度直接不达标。
你永远绕不开的工艺边界
做了快十年的蜂窝工艺,我现在最怕的不是哪个参数调不准,是有人上来就要”最好的性能”。要平压强度高,要剪切强度够,要面密度最低,还要耐180度的高温。
哪有这种好事?
上次试做芳纶纸蜂窝,为了提耐温性,把固化温度往上提了30度,当时测的强度确实涨了一截,放了三个月再测,胞壁直接变脆,手指一捏就碎。为啥?因为温度太高,芳纶纸表面的树脂被烤得过度交联,本来需要的韧性全没了。说实话,工艺这东西从来不是找一个完美的参数点,是在几个互相打架的要求里找一个能落地的平衡点。你要耐温,就得牺牲点韧性;你要轻量化,就得接受局部的抗冲击能力下降。没有银弹。
前几天去高校的实验室看学生做蜂窝,用3D打印打了一堆精度极高的六边形胞元,表面光滑,尺寸误差比量产的小一个数量级,问我为啥测出来的强度比商用的蜂窝低那么多。我拿个镊子捏了下他的胞壁,打印的壁是实心的,没有梯度,靠近节点的位置太硬,壁的中间又太薄,力传过去直接从中间的薄弱处断了。商用的蜂窝看着糙,但是从卷箔、涂胶、拉伸到成型,每一步都留了余量,节点位置的胶层厚度特意比壁面厚一点,就是为了扛住传过来的力。
上周拆的那个脱胶样件,在显微镜下看界面,铝箔表面的氧化层都没磨掉,胶直接粘在氧化层上,一刮就掉。做工艺做久了就知道,好多时候你费了好大劲优化的那些性能,最后栽在一个最不起眼的前处理步骤上。
毕竟,六边形谁都能切出来。能把这些看不见的细节磨到位,才是真的会做蜂窝。
