去年接的消费电子结构件失效单,客户拿手册上的铝合金热膨胀系数23e-6/℃算的公差,最后装机-40℃到85℃温循三圈,屏幕直接顶出0.3mm的亮线,整批12000套货全退。
客户工程师一开始还不服,说自己查的国标值,6061-T6就是23.5e-6/℃,算出来的最大变形量才0.18mm,怎么可能顶到屏幕?
我把我们测的同批次料的热膨胀曲线甩给他的时候,他半天没说话。
手册上的数值,连参考价值都要打三折
说白了,你看到的所有材料手册上的热膨胀系数,都是”理想状态下的平均值”。
什么理想状态?无残余应力,无加工变形,均匀组织,试样从毛坯到测试全程没有受过任何额外的力。
现实呢?
同批次进来的6061板材,切三块试样,分别取靠近轧制面的表层、厚度中间层、靠近背面的层。
测出来的热膨胀系数,从21.2e-6/℃到25.7e-6/℃,差了快21%。
为什么?轧制过程留下的残余应力没释放完。表层的压应力会抑制材料受热膨胀的幅度,中间层的拉应力又会放大膨胀量。你拿哪个数算?
更坑的是热处理状态。同牌号的6061,固溶后直接时效的,热膨胀系数是22.8e-6/℃;固溶后放了72小时才时效的,因为析出相的尺寸变了,测出来是24.3e-6/℃。就因为中间多等了三天,数值飘了1.5e-6/℃。
我之前踩过最大的坑,是拿棒料做的轴类零件。棒料直径32mm,我切了中心位置、1/2半径位置、靠近外圆位置的三块试样,测出来的热膨胀系数差了1.9e-6/℃。中心位置因为锻造的时候变形量大,残余应力最高,膨胀量最小;外圆位置经过车削加工,表层应力释放,膨胀量最大。
你要是拿手册上的23.5e-6/℃算这个轴的热变形量,在80℃的温升下,算出来的变形差能到0.15mm——这对于精度要求0.05mm的精密配合来说,直接就是废品。
没人跟你提这些。
所有的材料手册,都不会给你标上”这个数是在什么应力状态、什么加工历史下测出来的”。你照着用,错了就是你自己的问题。
跨材料匹配,根本没有所谓的”最优差值”
行业里传了快几十年的说法,两种材料匹配的时候,热膨胀系数差控制在1e-6/℃以内,温循就不会裂。
我之前也信。
直到上次做功率半导体模块的封装,拿95%氧化铝陶瓷(手册值7.2e-6/℃)和可伐合金(手册值5.8e-6/℃)匹配,差1.4e-6/℃,按照行业说法,差的不多,应该没问题。
焊料用的是SAC305,熔点217℃,我们按260℃的峰值温度算的热应力,仿真出来的焊层剪切应力才12MPa,远低于焊料的强度极限。
结果温循测试-55℃到125℃,循环300次,焊层裂纹率就到了28%。
蹲在实验室看可伐合金的热膨胀曲线的时候,我才发现问题。

可伐合金在300℃左右有个磁结构转变点。室温到200℃的平均热膨胀系数是5.8e-6/℃,但一过280℃,曲线直接拐头,热膨胀系数跳到11.8e-6/℃。
我们焊的时候峰值温度设到了280℃,刚好踩到这个拐点。
冷却的时候,陶瓷从280℃降到室温,膨胀量是7.2e-6 * 280℃ = 0.002016(相对变形量);可伐合金在温度高于280℃的时候,膨胀量是11.8e-6 * 20℃(从280到300的区间),加上280以下的5.8e-6 * 280℃,总相对变形量是0.002268。
两者的变形差直接到了0.000252,比我们之前按平均系数算的变形差大了快一倍。
焊层直接被拉裂。
你说这是谁的问题?
手册上的可伐合金热膨胀系数,给的是室温到200℃的平均值,根本没提那个在280℃附近的跳变点。你要是只看手册上的平均差值,永远算不对实际的热应力。
更可笑的是,现在很多封装厂还在拿”热膨胀系数差小于1e-6/℃”当选型金标准,根本不管温度区间,不管相变拐点,不管动态的变形差。
说白了,你拿两个平均数值算出来的匹配度,在实际的温度变化过程中,可能差出十万八千里。
产业化绕不开的硬伤:你根本测不准量产件的真实值
现在整个行业对热膨胀系数的认知,还停留在”它是材料的固定属性”的阶段。
这就是最大的盲区。
热膨胀系数从来不是固定值。它和你材料内部的残余应力大小、微观组织的析出状态、表面的镀层厚度、甚至零件的装配预紧力,都有关系。
但是现在的测试标准是什么?是切一块没有任何应力、没有任何镀层、组织均匀的小试样,放在热膨胀仪里,测出来一个数,就当成这个材料的固有属性。
你量产的零件呢?
冲压的有残余应力,焊接的有热影响区的组织变化,电镀的有表层镀层,装配的有预紧力带来的约束。这些影响带来的热膨胀系数变化,能到20%以上。
我去年测过一个不锈钢冲压的屏蔽罩,基体材料是304,手册值是17.2e-6/℃。切的无应力小试样测出来是16.8e-6/℃,和手册值差不多。
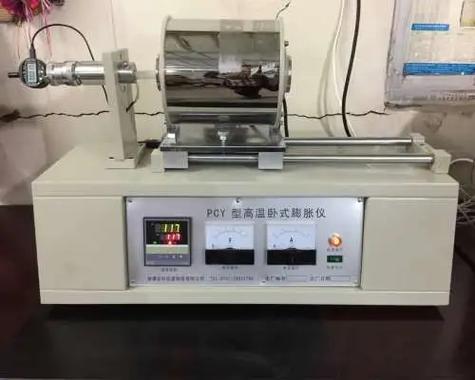
但是把整个冲压好的屏蔽罩放在热膨胀仪的样品台上,直接测整个零件的宏观热膨胀量,算出来的等效热膨胀系数是12.7e-6/℃。
差了快25%。
为什么?因为冲压过程在零件内部留下了很大的残余拉应力,受热的时候,应力释放会抵消一部分膨胀量。你测小试样的数,根本代表不了实际零件的表现。
更离谱的是现在的仿真软件。所有的材料库里,热膨胀系数都是一个固定的数值,最多给你分几个温度区间的平均值。根本没有考虑残余应力的影响,没有考虑加工带来的组织变化。你把数输进去,跑出来的热变形结果,和实际零件测的变形量差个30%,都是常态。
很多工程师觉得,只要把热膨胀系数的数输对了,仿真结果就准了。
错。
你拿一个脱离了实际加工状态的数值,就算输的再精准,结果也是错的。
现在整个行业都在喊高精度制造,喊温循可靠性,但是连最基础的热膨胀系数的测试,都还停留在实验室的理想试样阶段,根本没人去测实际量产零件的真实热膨胀表现。
这不是技术达不到。
是没人愿意花这个成本。
毕竟测一个小试样只要几百块,测一整个量产零件的宏观热变形,要搭专门的测试台,要花好几个小时,还要算上不同约束状态下的变化。
太麻烦了。
那就继续错着呗。
反正出了失效,再回头补测试,也来得及。
