2026-11-04 03:03:55 分类:材料工艺
去年在长三角那家电致变色玻璃代工厂蹲了三周,整个人被透光率的测试数据磨得快没脾气。实验室里2mm厚的浮法玻璃,暗室里用积分球测出来的可见光透光率稳定在91.2%,看着完全符合客户图纸上的90%要求。等整扇中空玻璃合片、打胶、装好电控层,拉到客户项目现场的窗边,拿手持透光率仪一测,中间区域才82%,靠近封边的位置甚至掉到75%。产线的老师傅当场就骂,说你们这仪器是不是刚过保就不准了。
仪器读出来的数,为什么到客户现场就变了
我们一开始也跟着怀疑仪器,把两台不同品牌的透光率仪拉到现场对着同一块玻璃测,数值差不到0.5%,根本不是仪器的问题。
透光率从来不是材料的固定参数,是整个测试链路的系统输出。实验室测的时候,我们是在玻璃正中间开个直径5cm的测试窗口,积分球把所有透过的光全收进去——不管是直线透过去的直射光,还是被表面散射的漫射光,最后都算在透光率的数里。但客户现场测的是什么?是站在室内人眼高度,透过玻璃看到室外景物的光强。那些被散射的光,要么打在窗框上,要么斜着射到天花板上,根本到不了人眼的位置,测出来的数自然比实验室低一大截。
找原因找了两天,爬上去看中空合片的工位才发现,压辊的压力上个月被新调机的师傅加了2个bar,玻璃边缘1.2cm的范围,被压出了肉眼几乎看不见的微裂纹。光线经过这层裂纹的时候,全被散射到侧面,根本不是直线透过去的。实验室测试的时候特意避开了这圈裂纹区,所以读数一直好看,到了客户那边整扇窗的光都要过,这部分的损耗就全露出来了。
 中空玻璃边缘封边透光率衰减实测点位图
把压辊压力调回原来的参数,连续测了20片合片玻璃,边缘位置的透光率直接回升了6个百分点,和客户现场测的数对上了。
那些没人写在工艺手册里的隐形损耗
先碰到的坑是原片存放。很多人觉得玻璃是固态的,放那不会变,错。去年夏天我们把一批没做覆膜的钠钙硅玻璃放在露天栈板上,盖了防尘膜,放了11天。刚下线的时候同批次玻璃测的透光率是90.8%,放了11天之后拿回来测,直接掉到87.3%。拿无尘布沾酒精擦了三遍,数还是上不去。后来拿到显微镜头下看,玻璃表面因为昼夜温差结了冷凝水,水里的钠离子和玻璃表面的硅氧键反应,析出了一层薄得几乎看不见的碱膜,擦都擦不掉。
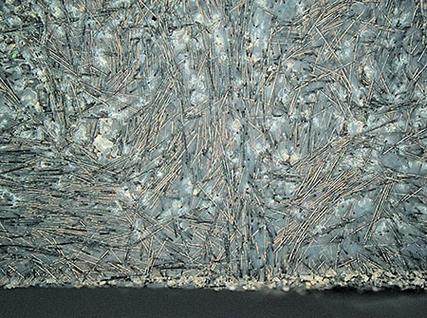 钠钙硅玻璃表面碱析痕迹显微实拍图
还有镀膜前的清洗工位。很多人做AR减反射镀膜,觉得膜层折射率调得对,透光率就能上去,根本不管镀膜前的玻璃洗得干不干净。有次我们换了新的清洗剂供应商,洗完的玻璃表面肉眼看一点水痕都没有,镀完膜之后测透光率,比之前稳定生产的时候低了1.8个点。找了三天原因,把靶材功率、真空度、基底温度、镀膜速率全核对了一遍,和之前的参数分毫不差。直到把最后一道清洗的DI水换了新的,测了下水电阻率——从标准的18.2MΩ掉到了12MΩ,残留在玻璃表面的微量氯离子,在镀膜的时候和二氧化硅膜层反应,形成了几十纳米大小的散射中心。人眼看不见,但光经过的时候,就会被偏折到侧面,直接拉低透光率。
没人会为这个背锅。毕竟仪器读数掉了,第一反应都是换更贵的膜料,换更高端的靶材,谁会想到是洗玻璃的水不够纯。
给透光率留的余量,到底要算多少
 给透光率留的余量,到底要算多少
客户的图纸上总爱写“可见光透光率≥90%”,很少有人写清楚测试条件:是2mm厚还是3mm厚?是暗室正入射测的总透光率,还是窗边人眼高度测的直射透光率?成品后面还要叠几层材料?
按我们做了快十年的经验,浮法玻璃本身的本征吸收大概是每毫米1.5%左右,中空合片的空气层如果没做减反射处理,两个玻璃表面的菲涅尔反射每面大概4%,加起来就有8%的损耗。再加上边缘封边的胶层散射,大概会掉2%-3%的透光率,要是再贴一层功能膜,不管是隔热的还是防紫外的,至少还要掉1.5%-2%。
很多新入行的工艺师,看到客户要90%的透光率,直接找原片厂拿92%的玻璃就开始排产,根本不算后面工序的损耗。等到成品做出来,测出来才85%,来回改工艺,耽误两周交期,赔违约金。我见过最离谱的一次,客户要的是阳光直射下的直射透光率,我们按暗室正入射测的91%给过去,客户拿太阳一照,因为玻璃表面的浮尘散射,测出来才83%,直接把整批货退了。
到现在我们也没找到能把所有透光率损耗都提前算准的公式。有时候同样的工艺,梅雨季做出来的产品,透光率就比晴天低0.5%——空气湿度变了,合片的时候进的微量水汽,在中空层里形成了看不见的微雾,等过了半个月,水汽慢慢散了,透光率又回去了。这种事,你写在工艺文件里,质检会说你找借口;你跟客户解释,客户会说你工艺不稳定。
上周又有个新客户找过来,上来就问,你们能不能做透光率95%的玻璃。我没直接报价。先问了三个问题:你要测的位置在哪?测试环境是暗室还是窗边?成品后面还要叠几层材料。对面沉默了两分钟,说之前找的三家供应商,报的数都很漂亮,货过来全不达标。
其实哪有什么魔法。
透光率这个东西,从来不是实验室里凑出来的漂亮数字。你在产线上多盯一眼压辊的压力,多测一次清洗水的电阻率,多给后面的工序留两三个点的余量,比对着论文调半年膜层参数有用得多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:透光率:别只盯着仪器读数,产线里的隐形损耗
文章链接:https://m.yqhljx.com/list_11/5329.html
