实验室的数,为什么到产线就失灵
送样的变形铝合金,在公司实验室用DSC测出来的熔点是581℃(示例)。按说这个数是黄金参考,产线把保温炉的铝液温度设到560℃,离熔点还有21℃的余量,怎么算都不会出问题。结果压出来的工件边角全是流痕,顶针位置粘得连模仁都刮花了。产线的张工拍着测温枪骂,说你们实验室给的数是不是拍脑袋编的,我把炉温压到540,料还是像稀泥一样往模缝里钻。
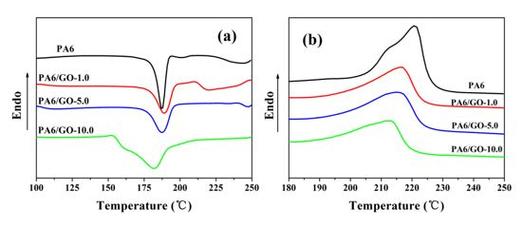
折腾了半天才搞明白问题出在哪。我们在实验室测的是平衡态熔点——把材料切成无应变的小块,磨掉表面的氧化层,在氩气保护下以2℃/min的速率缓慢升温,测出来的是完全均匀、没有任何内应力的理想状态下的熔化温度。但产线上用的铸铝棒是连续拉出来的,成分有偏析,表面有冷作硬化层,还混了点回炉料的氧化夹杂,实际开始熔化的固相线温度,比实验室测的数低了快30℃。
我们拿着这个数去设工艺窗口,等于拿理想国的尺子量现实里的布料,量出来的尺寸再准,裁出来的衣服也不合身。
根本没有那个“精确的熔点”
刚入行的小孩总抱着教材背,纯铁熔点1538℃,纯铝660℃,仿佛这是个钉在坐标轴上的精确点,差一度都不行。真到了车间你就会发现,除了实验室里提纯到99.999%的高纯金属,绝大多数工业材料的熔化都是一个区间。从最开始的软点,到固相线,再到完全变成可流动的液相线,宽的能差出近百度。之前做无铅焊料贴片的时候,抄了老手册上183℃的共晶熔点,把回流焊的峰值温度设到185℃,结果整批板的焊球全是虚焊。翻了供应商的材质书才反应过来,我们用的SAC305焊料,固相线是217℃,液相线220℃,和有铅共晶焊料的熔点差了快40度。那天蹲在返修台旁边吹热风枪,烫得手背上起了两个泡,现在还留着印。
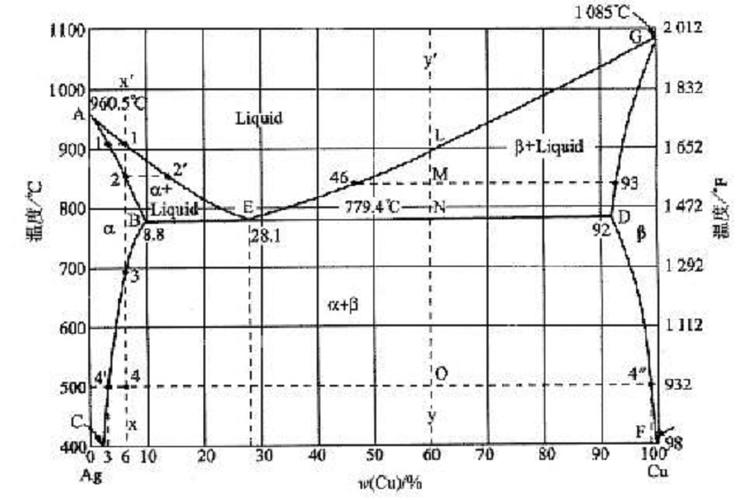
大家平时嘴里说的“熔点”,从来没有统一的定义。有时候指的是材料开始软化的温度,有时候是固相线,有时候是完全液化的液相线,甚至有时候是塑料行业说的维卡软化点。你拿到一个数,不先搞清楚它到底是哪个温度点,差个几十度都是常事。
藏在数背后的边界条件
比如熔点测试的升温速率,你用1℃/min的速率慢慢升,和用10℃/min的速率快速冲,测出来的数能差3-5℃。没人主动给你标这个,你拿过来就用,早晚踩坑。
还有更隐蔽的,比如铝的表面氧化层。大家都知道纯铝的本体熔点是660℃,但铝表面那层致密的三氧化二铝,熔点能到2072℃。你把铝锭加热到660℃,里面的铝早就熔成水了,但表面那层硬壳还撑着,整个锭子看起来和固态一模一样。之前熔铸车间的热电偶插在这层壳上,显示温度才620℃,以为铝还没化,拿个铁棍子一捅,里面的铝液哗一下涌出来,温度都快到720℃了,差点烫到人。
还有人会忽略材料的内应力对熔点的影响。冷拉的钢丝在拉拔过程中攒了大量的加工储能,它的熔点比同成分的退火钢丝低10-20℃。之前做弹簧钢的热处理,我们按手册上退火态的熔点设了加热温度,结果料进炉半小时,表面就开始掉氧化皮,拿金相磨出来一看,晶界都已经局部熔化了。
到现在我也没完全摸透一个现象:同一批次的合金棒,刚生产出来的时候测熔点是580℃,在仓库放了三个月,再测就变成578℃了。查了半天资料,估计是长时间时效析出的第二相带来的成分变化,但始终没拿到实打实的证据。现在我们给产线做工艺文件,再也不敢直接拿台账上的旧熔点数用,每批料上线前,都得抽个样重新测一遍。
别把手册上的熔点当圣经。
它就是个参考值。
离你产线上实际要控的温度,差着十万八千里的现场条件呢。
