摘要:本文分享十余年离心铸造一线工艺开发的实战经验,针对有基础的中级工程师最容易搞错的转速选型、缺陷控制和工艺适用场景,结合实际案例讲清落地细节,避开常见坑点。
去年给国内某重工做轧钢机复合轴瓦,差点把之前攒的名声栽进去。就是离心铸造那点事儿,看起来简单,转起来浇铁水而已,真踩坑才知道哪哪儿都是门道。
你真的选对离心转速了吗?
说实话,我见过太多工程师,算转速就只会套公式,错了都不知道哪错了。行业最常用的经验公式是n = 5520/√R,没错吧?n是转速,单位转/分,R是铸件内表面半径,单位厘米。
就这个公式,十个人里有三个人把R当成直径算。我前年带的一个新人,做φ700mm的铸铁缸套,内半径实际是32cm,他把直径70cm代进去,算出来转速是5520/√70≈660转?不对,正确结果应该是5520/√32≈976转,差了快300转。
转速低了什么结果?离心力不够,金属液充型的时候夹渣排不出去,组织疏松,加工完满是小气孔,整批12件全废。亏了十几万,那阵子办公室抽烟都躲着主管走。
还有G因子的选型,很多人没注意,不同材质G值差远了。G就是离心力和重力的比值,一般铸铁取60-100,铸钢取40-80,铝合金取80-150,那铅青铜呢?铅密度比铜大三倍,G值要是超过60,离心力直接把铅全甩到外层,内层全是纯铜,硬度不够,用仨月就磨穿。
差一点,废一批。
九成工艺缺陷,都是浇铸参数没踩准
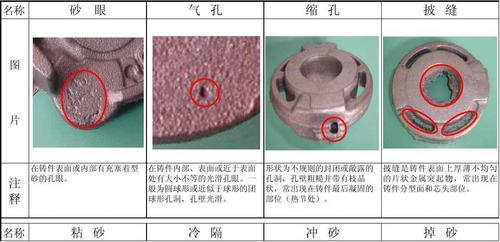
离心铸造最常见的毛病,无非就是偏析、夹层、皮下气孔,说白了大多不是设备的问题,是你浇的节奏不对。
就说刚才说的铅青铜轴瓦的铅偏析,我解决的办法很简单:第一,转速比常规降20%,控制G值在50左右;第二,浇铸温度比常规铸造高15-20℃,让金属液保持流动性的时间缩短;第三,浇完立刻开冷却水快速冷却,不给铅足够的时间分层沉淀。就三招,偏析问题直接解决,合格率从不到60%升到98%。
还有立式离心铸造做刹车鼓,很多人喜欢慢浇,说稳不容易漏。结果呢?先接触型腔的那层金属先降温凝固,杂质和气体还没来得及被离心力甩到内表面,就被困在皮层里,加工完全是皮下砂眼,抛光都抛不掉。我改了参数,先快浇充满整个型腔,稳转速保持3-5秒,让杂质全都甩到内孔留加工余量的位置,然后再降温冷却。内孔加工的时候把带杂质的一层切掉,出来的零件探伤全过。
不信你回去试,大部分夹层缺陷都是这个原因。
别什么零件都往离心铸造上堆
不少新手觉得离心铸造组织致密,啥活儿都接,结果成本亏到姥姥家。不过话说回来,选对场景,离心铸造真的香,选错了就是噩梦。
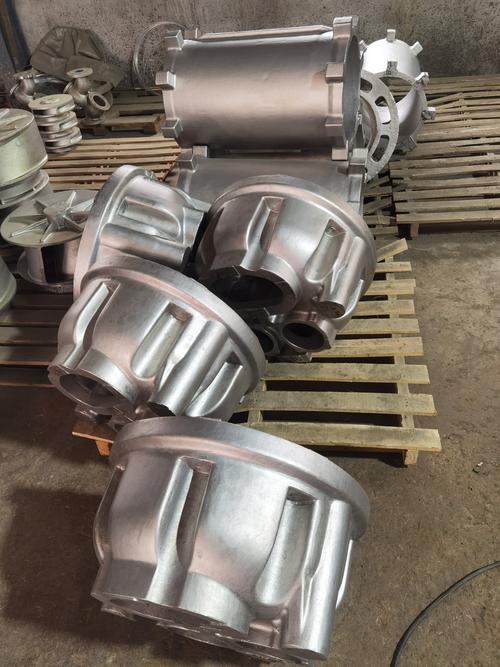
离心铸造最大的优势是什么?做回转体空心件,不用做内芯,成材率比砂型铸造高15%以上,组织还更致密。像汽车缸套、轧钢机轴瓦、无缝钢管坯、大型刹车鼓,这些零件用离心铸造,成本能降10%-20%,寿命还能提一截,这个性价比找不到对手。尤其是双金属复合铸件,比如钢基体裹铜轴瓦,铸铁基体镶不锈钢衬里,离心铸造做出来的结合强度比堆焊、装配式都高,不容易脱层,这个真的是其他工艺比不了的。我之前做的轧钢机复合轴瓦,原来用装配式,半年就脱层,换离心铸造做的,用了五年还在正常用,当时甲方过来夸了快半小时,说这钱花得值。
那什么时候别碰?第一,非回转体零件别碰,离心铸造靠离心力成型,非回转的根本做不了,开模成本贵到离谱,小批量根本赚不回来。第二,公差要求IT7以上的精密零件别碰,离心铸造的变形量比模锻大,后续加工量太大,成本比模锻还高,完全没必要。第三,含易挥发元素特别多的合金,别碰,离心力下挥发更快,容易出气孔,除非你能做好密闭抽真空,那成本又上去了。
搞工艺哪有什么万能解法,合适的才是最好的,对吧?
干了十几年机械加工铸造,最深的感受就是,越是看起来简单的工艺,越要抠细节。离心铸造转起来只是表象,转速多一百少一百,浇速快一秒慢一秒,出来的结果就是天差地别。多去现场看,多踩两次坑,比背十页公式有用多了。
