2026-09-17 22:18:38 分类:机械设计
上周翻学生作业抽屉,翻出来半抽屉做坏的叶轮铸件,都是这学期熔模铸造实训的“遗物”。整整三周,大半班的学生卡在这里,交出来合格件没几个。一开始我还纳闷,不就是一个巴掌大的小零件,步骤都给了,怎么就做不对。
谁能想到,坑不在浇铸,在蜡模
几乎所有学生都把注意力放在了最后的烧壳、浇铸环节,觉得那才是“核心工艺”。第一步拼粘蜡模,随手应付。有个男生图快,拿502粘蜡模浇口,刚挤上去,接触面的蜡直接化了个坑,整个蜡模废了。还有七八个学生,粘蜡模的时候,接缝留了半毫米的缝,觉得不影响,结果挂浆的时候,耐火浆灌进缝里,失蜡之后壳子里留了一个小毛刺,浇完钢水,毛刺留在零件内部,拆壳之后根本磨不到。我捡了一个开裂的蜡模当教具,现在还摆在讲台上。
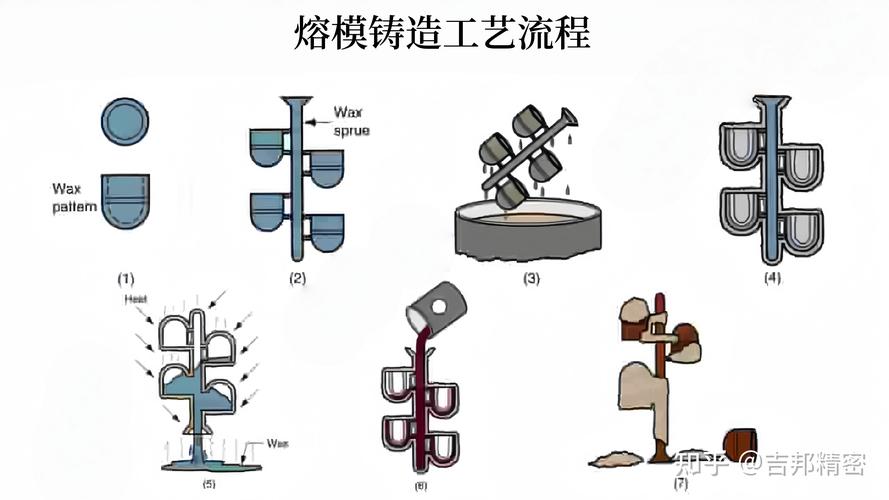 熔模铸造学生失蜡失败开裂蜡模实物
说实话,翻遍现有教材,讲熔模铸造的流程,都是制模、挂浆、失蜡、焙烧、浇铸,一步一步写得清清楚楚,就是没提这些边角的细节。为什么不能用普通胶粘剂?为什么粘蜡之前要把接茬刮毛?这些东西不写,学生第一次碰,可不就是踩坑吗?
很多人说,要让学生自己探索,我原来也信,直到看到学生花了一周时间,就栽在第一步粘蜡上,后面的步骤全没法进行,才觉得,该点的坑,还是得提前亮出来。真不是所有探索都有价值,没必要让学生在低级错误上耗三周。
改了一次作业要求,合格率翻了倍
这周把实训要求改了。原来要求直接做完整零件,现在改成,先做三个1厘米见方的小蜡块,分别用三种不同的方式粘接缝,做完挂浆失蜡,自己看结果再来做正式件。也就多花半天时间,学生看完自己做的试样,立刻就懂了。
为什么要用到专用的蜡基胶粘剂,为什么粘完要把多余的蜡刮平,这些我讲十遍,不如他们自己掰开开裂的试样看一眼印象深。之前浇口位置的设计,学生全凭喜好开,谁方便粘就开在哪,结果切浇口的时候,伤到零件工作面,整个件废了。
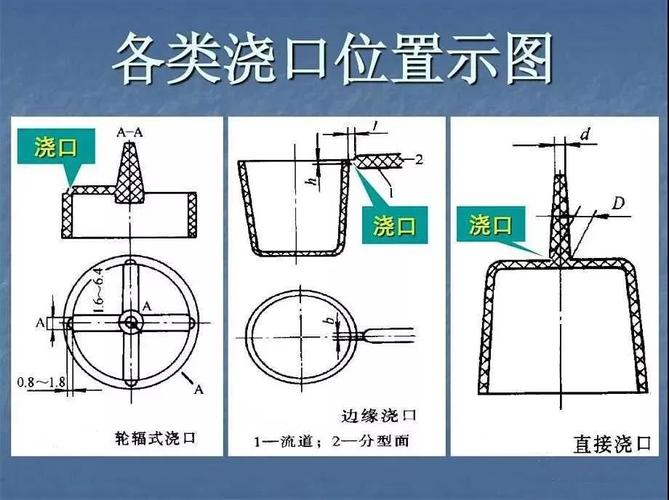 熔模铸造浇口位置设计对比示意图
我现在也不直接给标准位置了,就让他们画完蜡模,先想两个问题:浇完之后,浇口从哪切?切的时候会不会伤到你设计的工作面?想不清楚就改,改完再粘蜡。就这一个小要求,浇口设计的错误直接少了八成。
还有一个容易忘的点,蜡料收缩率,学生画图纸的时候,直接按零件尺寸画蜡模,结果浇完钢,收缩之后尺寸小了十几丝,孔插不进轴,不得不重新做。现在我就让他们拿到蜡料先自己测一遍收缩率,测完再放余量,错的人一下子就少了。
不过话说回来,也不是全对,还是有学生照样错,那也没关系,错一次就记住了,比我盯着他说一百遍强。
工艺课不是背名词,是要脑子里有画面
 工艺课不是背名词,是要脑子里有画面
我有时候就在想,我们开制造工艺实训,到底是为了什么?学生以后做机械设计,不一定天天跟熔模铸造打交道,为什么非要亲手做一遍?原来我觉得,就是了解一下工艺过程,应付考试。现在不这么想了。
你让学生背,熔模铸造能做复杂形状,精度高,表面质量好,谁都能背出来。但是你让他设计一个带深槽的零件,他直接给你画个0.2毫米宽的盲槽,说反正熔模铸造能做。这就是没亲手做过的问题,他根本想不到,0.2毫米的缝,挂浆挂不进去,失蜡也流不出来,根本做不出来。
亲手做过一遍的学生,画图纸的时候,脑子里会自动走一遍工艺流程。哪里会堵,哪里会裂,哪里尺寸会变,画的时候就想到了,不会出那种“看起来对,做不出来”的设计。这才是我们教工艺的目的,不是培养铸造工人,是培养会做可制造设计的设计师。
这堆做坏的零件,我现在都不扔,每次上新课都搬出来,让新生先看一遍,这些都是之前的学长踩过的坑,你们看看,能看出问题在哪吗?一开始大家都沉默,看个十分钟,总能有人说出个一二,然后再讲,比我一上来就开讲效果好太多。
熔模铸造,说来说去,也不是什么高深的东西,就是一步一步攒出来的经验。你不去碰,它就是试卷上的一个名词,你踩过几个坑,它就是你做设计的时候,脑子里那根提醒你的弦。这样就挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生卡了三周的熔模铸造小零件,到底坑在哪?
文章链接:https://m.yqhljx.com/list_9/2975.html
