上周给大三上塑性成形设计课,讲到模锻开坯,点名叫一个学生起来说辊锻的作用,他张口就来——给模锻预锻,节省材料。我问他,那辊锻能不能单独做终锻?他愣了三秒,说教材里没写。
没了。就这。
这不怪他。我翻了三本现在常用的教材,辊锻的内容加起来还不到十页,全是附在模锻章节后面的边角料,开口就是辊锻是纵轧工艺的一种,常用于模锻前的开坯,把核心的设计逻辑全吃了。
课堂上的突发卡点
那天本来按着备课进度走,被这个提问一打断,干脆直接翻出去年我去锻压厂拍的照片给大家看。
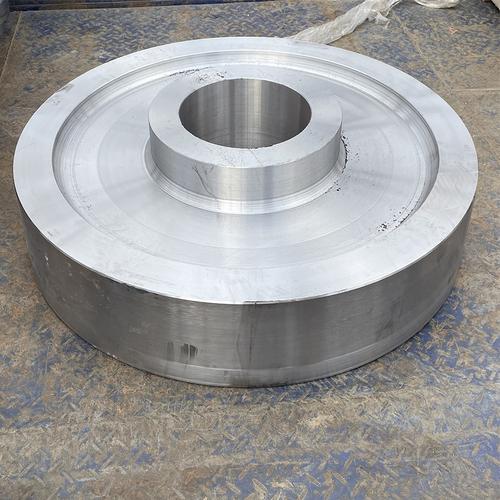
就是这块齿坯。原来厂里用自由锻开坯,每个件切掉的余料快有成品重的四分之一,换了辊锻开坯之后,余量直接砍了大半,而且整个坯料的纤维流向跟着齿形走,成品寿命比原来长了不少。
学生第一个普遍卡点,就是默认辊锻就是模锻的陪衬,不值得单独学设计。
说实话,我刚教书那会也是这么想的。直到十几年前,一个已经毕业的学生回校找我,说他们厂里新上了一条辊锻生产线,设计部按教材给的参数做型槽,试了五炉料,要么脱模的时候卡断工件,要么两头尺寸差两三个毫米,调了半个月都调不对。我跟着去车间蹲了三天,才发现问题出在最不起眼的地方。
没人写在教材里的取舍
问题出在型槽侧壁斜度。所有教材给的参考范围都是3°到7°,设计的学生直接取了中间值5°,看起来完全符合要求,对吧?
可这个件是长条形,辊锻之后要直接切边不用再模锻,相当于辊锻就是终锻工序。车间用的是热辊锻,料降温的时候会收缩,紧紧贴在型槽侧壁上,5°的斜度根本脱不出来,每次脱模都要撬,直接把工件撬变形。
最后把斜度放到7.5°,问题直接解决了。
从那之后我才明白,教材给的都是参考值,真正做设计,全是取舍。
你要是做预锻,后面还要模锻,斜度往小了取,浪费一点余量没关系,能留够模锻的调整空间。你要是做终锻,批量大,斜度必须往大了放,哪怕多磨一点,也比批量出废品强。料温不一样,下料公差不一样,甚至你用的辊锻机新旧不一样,斜度都得调。这些东西,哪是一张参数表能写清楚的?
不过话说回来,我也不怪教材编得粗。毕竟要把这些取舍讲清楚,得真刀真枪在车间调过几十台辊锻机才行,现在坐在办公室写书的人,哪有这个功夫。
改了三次的教学逻辑
从那次之后,我把原来的备课内容全改了。原来第一节课讲定义,讲变形原理,讲参数,现在第一节课先带学生看三个废件:一个是斜度不够脱模拉断的,一个是变形量分配不对头中部开裂的,一个是辊缝没留够尺寸超差的。让他们自己摸,自己猜哪里出了问题。
学生最常问的一句话是,考试考这个吗?我就说,你毕业去了锻压厂,领导让你改型槽,你总不能说教材里没给答案吧。
原来我总要求学生把变形量算得丝毫不差,现在我要求他们设计的时候,必须写三条设计以外的考虑因素:要不要考虑后续工序?要不要给操作工留调整空间?批量生产的时候会不会出脱模问题?写不出来,就算计算全对,作业也只能给及格。
你别说,改了要求之后,学生的作业反而活了。之前有个学生,给连杆辊锻设计,主动把两端的型槽斜度比中间放大了一度,说下料的时候端头的料温总是比中间低十度,收缩更大,我看到的时候直接惊了,这都是车间老师傅才有的经验,他居然自己想通了。
很多人说,现在数控这么发达,设计不都是软件算吗?还要学这些经验干嘛?不对,软件是按你给的参数算,你不给它说要考虑料温收缩,它怎么会自动给你放大斜度?核心的取舍,永远都是人来做的。
我教了十年辊锻,前七年都教错了方向,教参数教公式,最近三年才想通,要教的是设计里的取舍,是碰到问题该从哪里下手,而不是背下来辊锻属于什么分类,有什么优点。
下周上课,打算约车间的师傅过来给学生聊两个小时,讲讲他调了三十年辊锻机,碰到过的那些奇奇怪怪的问题。比我讲十节课都有用。
