做钣金冲压的,谁没跟冲裁打过交道?很多刚摸到中级工程师门槛的朋友,一提到冲裁,张嘴就是间隙公式,对着标准查表,真到开模试冲,照样出问题。
我刚入行的时候也一样,对着GB/T 16743的冲裁间隙表背得滚瓜烂熟,结果第一批试冲出来的活就废了三分之一。那批料当时多贵啊,心疼了快半个月。
间隙选对了?那你有没有考虑搭边值的容错?
绝大多数入门资料里,冲裁的核心都放在间隙选择上,搭边永远是一笔带过的小字。说白了,那都是写教材的人没去车间踩过坑。
我五年前接了一个1mm冷轧SPCC的电子接插件订单,客户要的量很大,为了帮客户降成本,我脑子一抽,把工艺排料里的侧搭边从标准要求的1.2mm砍到了0.6mm,就为了多排两个零件,省点料钱。
试冲的时候直接傻了。零件边缘全是不规则毛刺,一半都带撕裂口,轮廓度完全超差。我一开始笃定是间隙错了,拆模具磨刀口,重新调了凸凹模间隙,装回去再冲,还是那个德行。
后来还是车间干了三十年的模修师傅点醒我。你看看条料。冲裁的时候条料都拉歪了,搭边这么窄,定位本来就偏,冲裁力一压,薄条料直接变形,刀口能不啃错地方吗?
说实话,从那之后我再也不敢乱改搭边。GB/T 13914里定的搭边值,真不是拍脑袋来的。它不止是用来补定位误差,还得保证条料在送进过程里有足够刚性,不会拉弯变形。
不同材料还要调。硬钢要比软钢的搭边大5%到10%,脆性的硅钢片还要再加10%左右。省那点料钱,还不够抵废零件的成本,这个坑我替大家踩过了,别再跳。
冲裁力计算不是凑数,退料力才是卡脖子的地方
算冲裁力谁不会?不就是F=KLtτ,K取1.3,L是冲裁轮廓周长,t是料厚,τ是材料抗剪强度。算完选个比结果大十吨二十吨的冲床就完事?
我之前同部门的一个工程师,就犯过这个错。1.5mm厚304不锈钢的汽车紧固件支架,算出来冲裁力刚好不到80吨,他直接选了100吨的开式冲床,说留了余量,结果试模的时候直接卡壳。
每次冲完,料都死死粘在上模刀口上,卸不下来。工人冲一件撬一次,效率低到离谱,换了最硬的卸料弹簧还是不行,滑块冲的时候都抖得厉害。
最后拉出来重新算总冲压力才发现,他把卸料力和推件力全忘了。不锈钢粘性大,卸料力要取冲裁力的15%到20%,加上推件力,总压力直接快到100吨,冲床满负荷运转,根本攒不住劲儿退料。
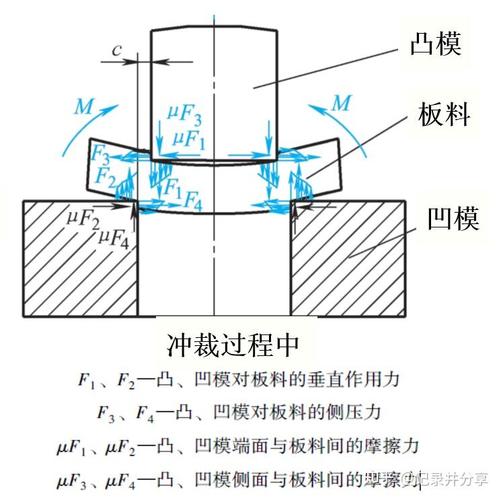
这里说个干货,没人会给你标红的:总冲压力从来不是只算冲裁力,弹性卸料结构下,总冲压力=冲裁力+卸料力+推件力,不同材料的卸料系数差得远。t<1mm的软钢,卸料系数大概是0.04到0.05,t在1到3mm之间,是0.06到0.07,不锈钢直接翻倍,铝合金粘刀,系数也要加五成。
别嫌麻烦,差这十几吨,整个项目都能卡好几个月。
毛刺超差不全是间隙的锅,刃口磨损很多人算错寿命
客户要求冲裁毛刺高度不超过料厚的10%,出了问题第一反应就是调间隙?我见过太多人这么干,拆模具调间隙调半天,最后发现刃口磨圆了。
前年给一家家电厂做连续模冲按键支架,批量生产到三万件的时候,毛刺开始突然超差。客户催着我们改,我们一开始也怀疑间隙跑了,拆开来一看,凸模刃口磨出了0.15mm的圆角,间隙明明还是对的。
冲裁的分离过程,本质是刀口挤压然后撕裂,刃口变钝之后,材料不是在刀口位置断裂,是被拉出来的,自然就带出大毛刺。哪怕间隙完全符合标准,毛刺高度也能涨三倍。
这里还有个容易错的地方,冲孔比落料的刃口磨损快得多。冲孔的时候,废料从凹模孔往下冲,凸模刃口一直跟废料摩擦,磨损速度是落料凸模的两到三倍。连续模做大批量生产的时候,一定要提前预留刃口修磨余量,别等毛刺超差了才想起磨。
还有刃口材料的硬度,SKD11做冲裁刃口,必须到HRC58-62,我之前碰过热处理厂偷工,把硬度做到HRC55,结果不到一万件就磨废了,整批模具都要返工,亏到姥姥家。
现在很多人说,激光下料就能代替冲裁,省得开模麻烦。说实话,小批量打样确实方便,批量超过一千件,冲裁的成本比激光低一半还多,而且断面没有热影响区,垂直度也好,对精度要求高的零件,冲裁永远是首选。
冲裁看起来是冲压里最基础的工艺,说白了,越是基础,越吃现场经验。标准公式只是给你个底子,真要做好,那些踩过的坑,废过的料,才是最值钱的东西。
