摘要:很多有三五年冲压经验的工程师,碰到拉深问题还是只会瞎调压边力,翻手册套公式,出了问题就甩锅给材料不对。我干了十八年冲压工艺,踩过的拉深坑比你们改过的模具还多,今天就掏点真东西出来。
拉深系数不是查表就能直接用的死数
很多人拿到工件,第一反应就是翻冲压手册查极限拉深系数,抄个数值就开干。我十年前在珠三角给一家做汽车油箱的厂做技术支持,亲眼见过整批1.2mm厚的08Al料全废,就是因为直接抄了手册的拉深系数0.5,出来直壁部位直接整圈开裂,老板脸绿得像芭蕉叶。
为什么会出事?手册给的那堆极限拉深系数,都是特定条件下的参考值,根本不能直接拿过来用。最基本的,手册里的极限拉深系数,默认料厚t/D < 1%,用的是平面刚性压边圈,凹模圆角半径取了合理范围。只要你有一个条件不对,系数就得改。
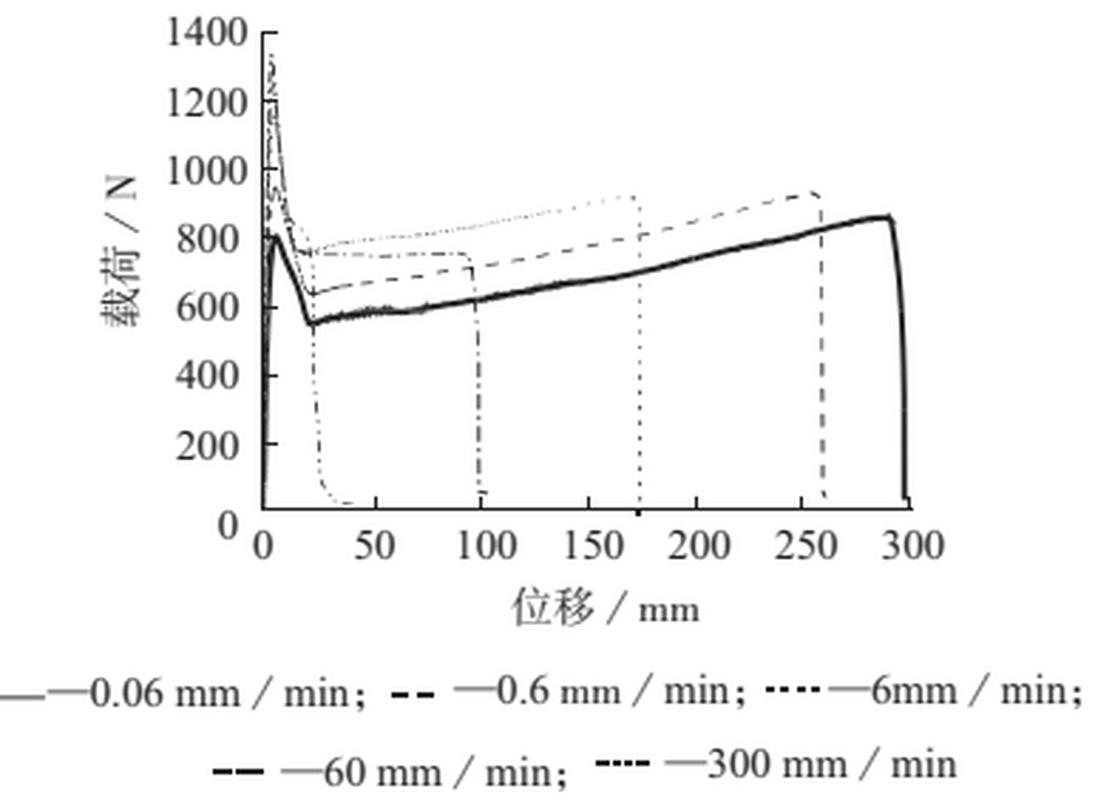
实际设计里的拉深系数修正规则,我给你们整理的我一直用的规律:如果你用刚性压边圈,拉深系数可以比表值小0.02~0.04,刚性压边对料流的约束更稳;如果是用橡胶或者弹簧的弹性压边,拉深系数就得比表值大0.01~0.03,因为弹性压边的压边力会随着拉深行程变大,容易把料压死拉不动。还有,凸模圆角半径如果小于5倍料厚,每小1倍料厚,拉深系数往上加0.03。圆角越小,进料阻力越大,太靠近极限就一定会裂。
谁刚开始不是照着手册抄。交了几十万学费才懂,表格是死的,人是活的。
起皱不是全怪压边力,根本原因在这里
碰到起皱,90%的人的第一操作就是加压边力。我见过加到底部都拉裂了,口部的皱还在,纯属瞎忙活。
前几年给一家做不锈钢保温杯的厂解决问题,0.8mm厚的304,拉深高度是直径的1.2倍,切边后口部一直是波浪皱,压边力从2吨加到5吨,皱没消,底部先裂了三件。我拆开模具一看,凹模圆角只开了2倍料厚,也就是1.6mm。按规范,第一次拉深的凹模圆角得取(6~12)倍料厚啊,开这么小,进料阻力忽大忽小,料流不均匀,你压再大的力也会皱。
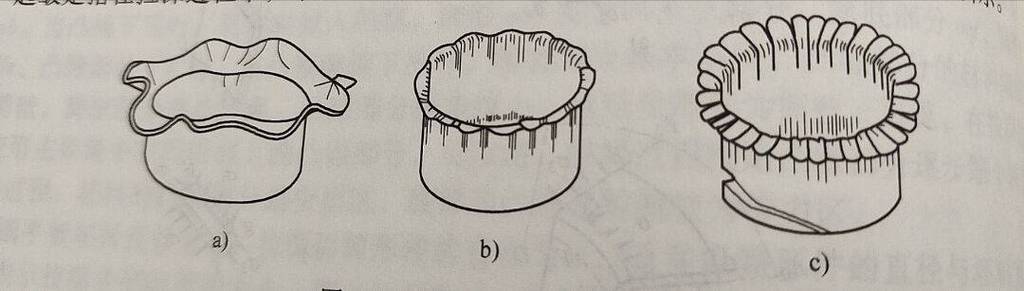
说实话,很多模具厂为了省几次修模的功夫,圆角开不对,最后让制程师傅瞎调压边力。纯纯的本末倒置。
法兰起皱的临界压边力,有严谨的计算公式,根本不用瞎蒙:Q = 0.015Kπ( D² – (d + 2R凹 + 2t)² )σs。这里头K是材料系数,软钢取1,奥氏体不锈钢取1.2~1.5,D是毛坯直径,d是拉深件直径,R凹是凹模圆角半径,σs是材料屈服强度。看到没,凹模圆角R凹直接在公式里,圆角越小,你需要的压边力越大,超过压机的极限也达不到要求,当然一直皱。
拉深后的变形,你别等出货了才着急
大部分人做拉深,只看拉完当下的尺寸合格,有没有裂有没有皱,转头就交货。我前年碰过一个新能源电池壳的案子,2mm厚6061铝合金拉深,全检尺寸全对,放了半个月走海运,到了客户那边开箱,发现方壳四个角全部内凹变形,整批退货,亏了小两百万。
问题出在哪?铝合金拉深的残余应力太大,拉深完没有做去应力退火,而且凸模侧壁没有预留回弹量。拉深完成脱模之后,残余应力慢慢释放,加上弹性回弹,四个角自然就往里收变形了。
方盒形拉深的回弹修正,我这儿有个百试百灵的经验:如果拉深高度大于100mm,凸模的四个侧壁要预先做0.15%~0.3%的外斜度,刚好抵消拉深后的回弹内收。而且拉深完必须在24小时内进炉做低温去应力退火,铝合金哪怕是退火态,拉深产生的残余应力足够让它放半个月就变形,这个真不是吓唬人。还有转角部位的回弹,成品要求的转角半径R,凸模要做小0.1t~0.2t,脱模回弹后刚好就是你要的尺寸,不会偏大超差。
不过话说回来,很多小厂总觉得退火多花几十块钱一件,没必要,结果出了问题亏几十万,图小便宜吃大亏。
拉深这活儿,门槛不高,谁都能上手拉出个样子。但是要做好,不出问题,拼的都是细节,都是那些手册不会写太细的经验。你多踩几个坑,多记几次,慢慢也就通透了。对吧。
