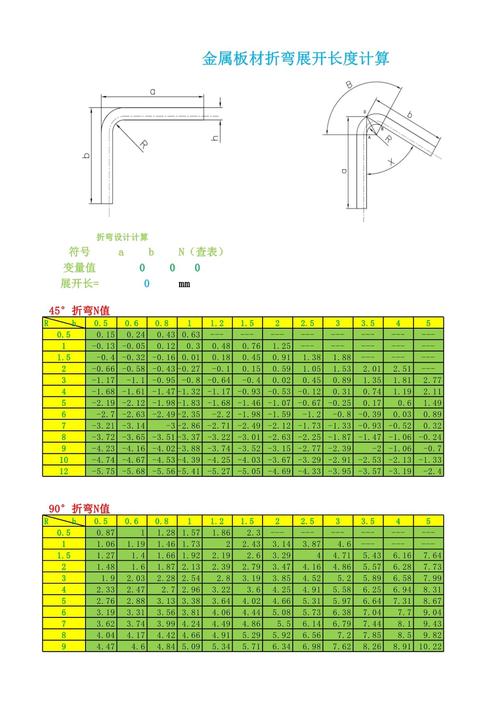
上个月刚帮业务部擦完屁股,一批出口的不锈钢控制箱,因为折弯角度超差,整批退货,损失小两万。问题出在哪?设计的时候直接抄了教材里的K因子,连回弹都没算。
摘要:本文结合十年生产一线的实际案例,拆解折弯工艺中容易被忽略的核心细节,覆盖回弹计算、工艺成本控制、大工件变形控制三个常见痛点,参数均符合国内钣金加工通用规范,适配GB/T 15055-2019公差要求。
别光套K因子,你算对回弹了吗?
刚做设计那会,我也觉得折弯不就是算个展开,找个K因子套进去就完事。直到第一次折半硬态304不锈钢,折完10个工件有8个角度差了3度以上,卡着公差超了线,整批报废。
说实话,很多教材把K因子讲得天花乱坠,就是不肯多说回弹的影响。不同材料、不同硬度、甚至不同批次的同型号材料,回弹差能到5度。普通冷扎低碳钢,折90度回弹一般在1~2度,半硬态304不锈钢,回弹能到3~5度,淬火后的弹簧钢,回弹能超过10度。
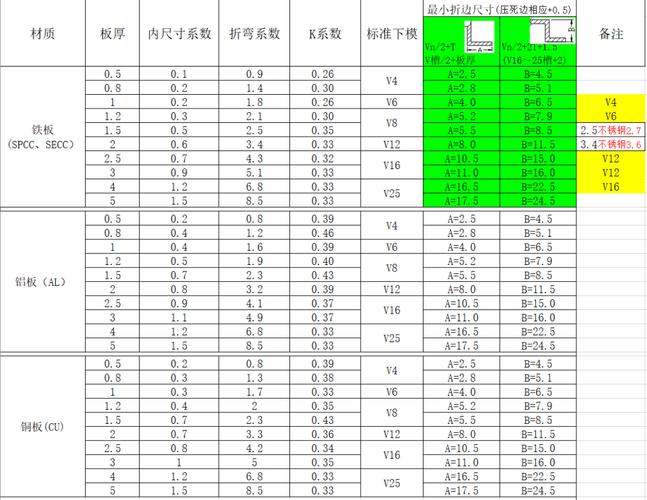
还有折弯顺序。先折长边后折短边,回弹会比先折短边后折长边小1度左右。这个细节,你翻多少本设计手册都找不到,都是车间师傅摸出来的规律。
要是遇到精度要求高的产品怎么办?提前试折三件,测完实际回弹再调刀模角度,比你对着公式算三天都准。
容易忽略的最小折弯边成本坑
做设计的,总喜欢把尺寸卡得死死的,觉得能省一点材料是一点。殊不知卡得太死,把工艺坑挖大了。
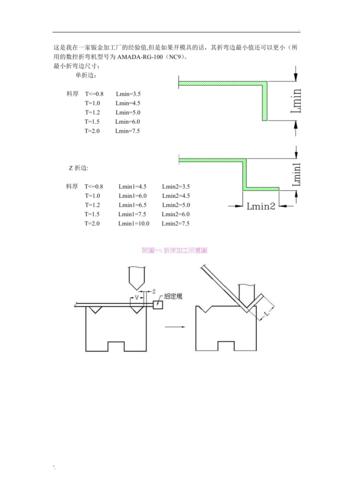
折弯需要下刀槽,常规折弯的最小内边距,必须大于等于两倍板厚,这是行业默认的规矩。要是小于这个数,就得用专用的尖刀,甚至要提前冲槽减应力,一把尖刀采购价大几千,还容易崩刀,使用寿命只有普通刀的三分之一,摊到每个工件上的成本直接翻三倍。
去年有个年轻设计师,设计100台户外机柜,把安装边留了8mm,板厚是5mm。8mm刚好比两倍板厚10mm小了2mm,车间没办法干,最后只能改设计,重新开料,耽误了两周交付,赔了五万多违约金。
不过话说回来,真的空间不够必须做小边怎么办?也不是不行,可以沿折弯线冲半穿减应力,但是多一道工序,多一块钱工时,十个工件就是十块,一千个就是一千,设计的时候多留两毫米,这点钱省下来给大家发奶茶不好吗?
还有R角,很多人无脑标内R0.1,你知道普通折弯根本折不出来吗?要做这么小的R,必须开专用成型模,成本是普通折弯的十倍还多。没有特殊要求的话,内R等于板厚,是性价比最高的选择,谁试谁知道。
大尺寸长折弯边的变形控制
做过两米以上的大钣金,肯定都遇到过这个问题:折完长折弯边,中间瓢,两边翘,直线度差个一两毫米,客户死活不接受,后续校直又费人工。
我见过太多人遇到这个问题,就是后续校,靠人工敲,靠校平机压,费时费力还不一定准。其实提前在工艺上留一手,就能解决大部分问题。
最常用的办法,就是滑块预拱。因为折弯机滑块受压会中间往下弯,所以折长料的时候,提前在滑块下模中间垫一块0.1~0.3mm厚的铜皮,让折弯的时候中间角度比两边大一点,卸压之后变形刚好抵消,直线度能控制在0.5mm以内。
还有更稳的办法,就是分两次折弯。第一次所有边预折到留1度余量,然后整体校形一遍,比一次折弯成型的变形小一半。车间有个老班长,折四米长的2mm铝板,提前在背面点焊几根临时拉筋,折完再割掉,变形能控制在0.3mm以内,比校直机出来的还平整。就是费点事,总比整批退货强对吧?
还有个细节很多人忘,材料纹向。垂直纹向折弯,开裂概率比顺着纹向折弯低三倍,尤其是厚板和硬料,我刚工作第一年,开料开反了纹向,废了一块八个平方的5mm铝板,当时那一块值快两千,我心疼了半个月,到现在都忘不了。
折弯看起来是个基础工艺,门槛低,谁都能做。但是要做好,做省,少踩坑,全是细节。多去车间转两天,摸一摸折好的工件,问一问师傅哪里难干,比你对着CAD算一天参数有用得多。
