2026-09-18 17:28:47 分类:机械设计
上周金工实训的设计课,收上来的17份工装方案,12份把拉刀容屑槽槽型画反了。
我拿着画错的图翻了翻,没一个人是粗心,全是对拉削的根本逻辑没搞懂。
为什么大家都记不住拉削是单向受力切削
课本上的定义人人都背得下来:拉削只有主运动,没有进给运动,进给靠拉刀的齿升量实现。可真到自己画,十有八九把齿的前倾方向搞反。
说白了,都是没摸过真拉刀的锅。现在好多院校金工实习缩学时,拉削都是放个十分钟视频走马观花,图印得比指甲盖还小,学生只看到齿升量那几个数字,谁看得清齿朝哪边歪?
 普通内孔拉刀切削齿方向示意图
上次有个男生,做课外试做的时候真把方向搞反了,拉出来的内孔全是不均匀的台阶纹,报废了一根45钢的试件,心疼了好几天,说花了半个月的冷饮钱。这事我记到现在。
好多学生对拉削的认知,就停留在“高精度、高效率”这几个考试要考的字,根本没往深了想,为什么它能做到高精度?
因为整个切削过程只有拉刀的单向直线运动,没有往返换向的冲击,没有多次走刀的定位误差,一刀落位,精度自然稳。要是方向反了,切削刃根本啃不动料,全是刀背刮出来的痕,能对才怪。
不过话说回来,也不能全怪学生。我翻了三本主流的机械制造课本,讲拉刀结构的图,就没有一张把方向标得明明白白的,全是挤在角落里的小图,能看清才怪。
拉削设计最容易忽略的那个细节
方向错了是大错,但是能让项目直接黄的,大多是不起眼的小细节。
我见过最多的错,不是方向错,是算完切削力就万事大吉,忘了算拉刀本身的拉应力,尤其是拉头部位。
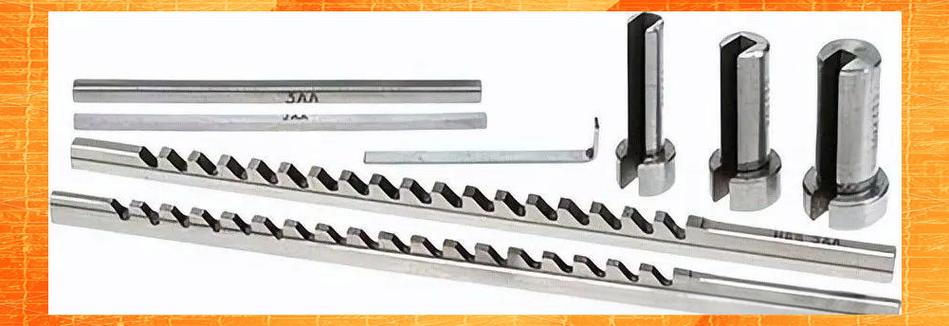 拉削断刀拉头应力集中实物图
前年有个小组做内花键拉削的课程设计,算出来总切削力不到12kN,学校拉床额定拉力20kN,明明够,结果试拉到一半,拉刀从根部齐茬断了。拿回来一看,他们为了省料,把拉头做的和刀身同直径,根本没考虑拉头是整个拉刀受力最大的地方,装夹的时候本身就有应力集中,加上切削力,直接断了。
说实话,课本上只会写“选择拉床应满足额定拉力要求”,谁会特意告诉你,拉头的最小截面积才是控制拉力的核心?这种经验,不上一次当,永远记不住。
我现在改了要求,学生方案写完,必须先算拉头的许用拉应力,要求比最大切削力大出三倍,不够就改,不改往下走直接打回。还有个容易错的点,预加工开孔的粗糙度。很多学生觉得,预加工精度越高越好,预开孔做的溜光,结果拉的时候工件跟着拉刀走,俗称“带料”,尺寸直接超差。太粗糙也不行,余量不均匀,拉刀磨得快,寿命直接砍半。我就让学生记死,预开孔留Ra12.5到Ra6.3,刚刚好,别瞎折腾。
我们教拉削,到底要教给学生什么
 我们教拉削,到底要教给学生什么
我教了快十年机械制造,之前也按课本的路子走:先讲分类,再讲工艺特点,最后讲设计步骤,期末考试考默写拉削的三个特点,大家都能考满分,一到做设计全错。
后来我想明白,拉削这种老工艺,教的根本不是知识点,是思维方式。
拉削为什么能存在这么久?它把进给运动给取消了,把分层切削的余量,直接做在拉刀的齿升上,把复杂度放到刀具上,换来了加工过程的极简,一次走刀出成品,这就是最聪明的减法设计。现在的学生一上来做设计,就喜欢堆复杂机构,搞一堆先进工艺,其实忘了最简单的往往最可靠。
现在我上课,第一节课不讲定义,先把那根断拉刀、那件报废的试件传到每个人手里,让他们摸,摸断口的纹理,摸内孔的台阶纹,摸对的成品是什么手感,错的是什么手感,然后再讲原理,再改方案。印象深太多了。
上周有个学生改完方案找我,说原来差一毫米的方向,错了就是整个零件报废,原来课本上的一行字,背后是这么多坑。你看,这就比考一百分有用多了。
好多年轻设计师现在瞧不上拉削这种老工艺,觉得慢,觉得只能做特定形状,其实你去汽配、液压件厂看看,做内键槽、内花键,拉削还是最经济的选择,比线切割便宜,比铣削快,精度还稳。老工艺里藏着好多老一辈设计师“偷懒”的智慧,能把简单的事做对,就比花里胡哨的设计强。
下次开课,我还把那根断拉刀放讲台上,让新来的孩子都摸摸。错一次不如摸一次,记一辈子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生第一次碰拉削,为什么十个有九个踩同一个坑?
文章链接:https://m.yqhljx.com/list_9/3012.html
