摘要:很多做精密机械加工的工程师,说起电火花都觉得就是”靠机床自动跑”的活,没什么技术含量,真碰到尺寸超差、积碳拉弧、电极损耗过大的问题,又摸不着头脑。这些都是我干了快二十年攒的实操经验,给大家唠点干货。
别盯着加工电流不放,极间间隙才是电火花的命门
我去年给一家医疗设备厂加工植入物的硬质合金定位槽,槽宽要求0.1±0.002mm,一开始照着旧手册给的参数选了50μm的放电间隙,连烧三个铜电极,不是槽宽超差就是侧壁崩缺。
后来翻JB/T 10248-2019电火花加工机床精度规范,才发现微精加工的间隙要求,早就比老标准调整了10%到15%,针对不同硬度的材料,间隙的修正系数完全不一样。
很多人入行就被灌输,电流越大加工越快,所以上来就把电流拉满。不对。电流只是影响加工速度的其中一个变量,间隙才是核心。间隙太大,放电不稳定,尺寸精度掉得厉害。间隙太小,分分钟短路拉弧,电极损耗直接翻三倍。
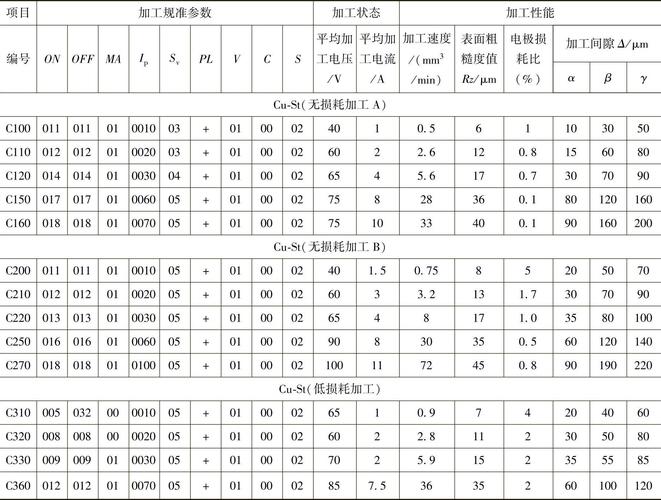
给大家说我常用的经验值:粗加工普通碳钢,铜电极,间隙取放电蚀除凹坑直径的1.2倍到1.5倍就行。精加工硬质合金,间隙要比同硬度碳钢小8%左右。加工工程陶瓷,间隙反而要大15%,陶瓷不导电,得留够空间排走蚀除颗粒。
说多了都是泪。我早年为了挤出来更高的精度,硬把间隙往小了调,结果一天下来废了五块电极,最后尺寸还是超差,被扣了当月奖金。
电极选材不是越贵越好,得看你加工啥
碰到不少中级工程师,要么觉得紫铜万能,啥活都用紫铜,要么觉得铜钨合金最贵,用了肯定出好活。其实完全不是这么回事。
说实话,不同电极的性能差得远,价格差得更远。给大家捋捋最常见的几种:
紫铜,价格适中,延展性好,能做很细的异形电极,精加工出来的表面粗糙度能到Ra0.4,适合窄槽、微结构这类精加工场景。但是紫铜熔点低,粗加工大电流下损耗特别高,做深度超过50mm的型腔,你用紫铜粗加工,最后电极损耗能到5%,后续修模都救不回来。
石墨,价格只有紫铜的三分之一,熔点高,大电流下损耗极低,粗加工效率比紫铜高两成。但是石墨容易掉渣,精加工出来的表面粗糙度最差也就Ra1.6,做不了高光洁度的活。我现在做注塑模的大型腔粗加工,全用石墨,省下来的耗材钱一年能买半台新机床。
铜钨合金,硬度高,损耗极低,加工硬质合金的时候能把损耗控制在1%以内,但是价格是紫铜的十倍!你加工个普通45钢的型腔用铜钨,纯纯浪费钱!
之前新来的一个工程师,接了个小批量活,不管三七二十一全用铜钨电极,月底耗材预算超了三倍,挨了经理一顿骂,对吧?选型就是在成本和性能之间找平衡,哪有什么越贵越好的说法。
积碳拉弧?90%的问题出在排屑上
碰到加工过程中频繁拉弧,很多人的第一反应是换电极、降电流,折腾半天还是解决不了。我这么多年碰过的拉弧,十次有九次都是排屑没做好。
尤其是加工深度超过三倍电极直径的盲孔或者深筋,蚀除下来的金属颗粒根本排不出来,留在间隙里就会造成非正常放电,积碳结疤,烧废工件。
去年我接了一个汽车注塑模的深筋活,深度12mm,电极直径3mm,刚好四倍径深。一开始用常规的下冲液,每加工2mm就拉弧一次,清一次积碳,折腾一下午才做了一半,表面还全是烧痕。
后来我改成了脉冲抬刀加侧冲液组合:每打10个放电脉冲抬一次刀,抬刀高度设成加工深度的十分之一,也就是1.2mm,抬刀速度拉满,侧冲液压力调到0.8MPa开脉动模式。改完参数之后,直接顺了,两个小时就完活,表面质量一次合格。
还有很多人搞反工作液的选型,油性工作液润滑好,放电稳定,但是排屑差,只适合小余量精加工。水性工作液冷却快,粘度低,排屑好,粗加工大余量必须用水性,你非要用油性粗加工大型腔,半天排不出屑,全是积碳,白折腾。
另外说个小细节,工作液一定要定期过滤换液,很多工厂为了省成本,工作液用一两年都不换,里面杂质多到离谱,不拉弧才怪。这点小钱真不能省。
电火花这东西,门槛说高不高说低不低,照着机床说明书调参数谁都会,但要做好出良品,全是一点点踩坑踩出来的经验。不同机床的特性也不一样,你用了十年的老机器,间隙参数就是要比新机器调大两个微米,这种东西,教材上不会写,只有干得多了才能摸透。
