很多中级工程师学激光切割,都是对着参数表照猫画虎,真到生产出问题,就抓瞎。以下都是我攒了快十年的现场经验,都是踩坑踩出来的干货。
别只盯着功率——切割厚度的真实边界在哪
刚入行那会帮销售做投标方案,照着供应商给的样本写,1000W光纤切12mm碳钢,结果客户试生产的时候,切出来的工件下沿挂渣厚到要磨半小时,完全达不到交付要求。我蹲在车间烤了三天,才摸明白这里面的猫腻。
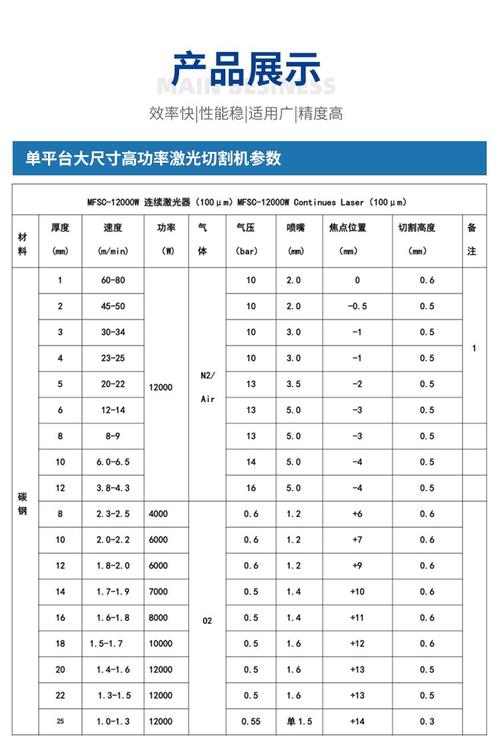
行业通用的合格标准来自GB/T 37171-2018,要求激光切割工件割缝垂直度≤0.03mm,切割面粗糙度Ra≤12.5μm,无大面积过烧和挂渣。供应商给的参数都是极限切割厚度,就是能切透就行,根本不考虑合格性。
1000W光纤切碳钢,能切透12mm,但要达到合格的交付标准,最大只能到8mm。2000W的极限是25mm,合格批量生产只能到16mm。是非线性下降的,越往上,功率增加带来的厚度提升越弱。说实话,这个坑,我猜大半同行刚入行都踩过。
常见工艺缺陷的根因,90%的人都找错了
挂渣、锥度超差、过烧,是激光切割最常见的三个问题。大部分人第一反应就是调功率、降速度、改气压,折腾半天,还是解决不了。我举上个月刚碰到的例子。
隔壁车间切16mmQ355碳钢法兰,切出来的内孔,上端直径比下端大了0.18mm,装配的时候轴插不进去,班长调了一下午功率,锥度一点没变小。
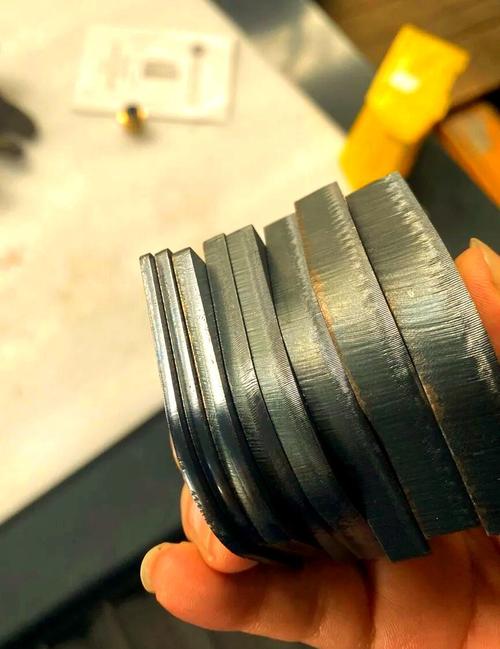
最后拉我过去看,我拆了喷嘴一量,喷嘴同轴度偏了0.2mm。重新校同轴换了新喷嘴,再切,上下直径差直接降到0.03mm,刚好符合标准。你说上哪说理去?对吧。
说回挂渣,切碳钢下沿挂渣,除了速度不对,还有一个常见原因就是氧气纯度不够。很多厂为了省钱,用99.5%的工业氧代替要求的99.9%高纯氧,看起来差不了多少,挂渣量直接翻三倍,切割面粗糙度直接不合格。
还有薄板过烧,0.5mm以下的冷轧板,切出来边角卷了,很多人开脉冲就完事,不对。脉冲频率得拉到2000Hz以上,占空比控制在20%-30%,辅助气压得够,走刀速度要提上去,不然哪怕开了脉冲,该烧还是烧。不过话说回来,薄板切割最影响质量的其实是板材平整度,翘起来0.1mm,焦点就偏了,怎么调都没用,这个也别忘。
选型的隐形权衡:比功率更重要的细节
很多人选激光切割机,第一句话就是我要多少多少功率的,其他参数一概不看,最后买回来要么不好用,要么多花几十万冤枉钱。几个容易忽略的点,给大家捋捋。
切三米以上的大板,移动龙门比固定龙门便宜十几万,但是移动龙门是工作台动,整张大板跟着动,运动惯量大,高速切割尖角的时候,惯性甩一下,尺寸就偏了。要是你做的是高精度钣金,或者要切结构要求严的工件,那必须上固定龙门,精度稳。要是只是做普通的机柜外壳,误差要求0.5mm以内就行,移动龙门完全够用,省下来的钱够加两年的气体钱,香得很。
切割头类型,自动对焦当然好用,换厚度不用手动调,省时间,但是如果你是小批量加工,大部分时候只切同一种厚度的料,手动对焦的切割头能省小一万,真没必要追自动的。镜片也是,进口硒化锌镜片寿命大概一万小时,国产的三千多小时,价格差十倍,算下来,小厂用国产,坏了换就是,综合成本比进口低,完全够用。
别跟风都上光纤。要是你常年切亚克力、木板、皮革这些非金属,CO₂激光切割的效果比光纤好太多,设备成本还低一半,切亚克力边都是亮的,不用抛光,光纤切出来发乌,还要二次加工,纯添麻烦。
激光切割干了快十年,最深的感受就是,它不是什么高精尖到摸不着的技术,也没有一套放之四海而皆准的参数。所有的标准参数,都是给你一个起点,真正能用的工艺,都是泡在车间,一块料一块料试出来的。踩的坑多了,自然就摸出门道了。
