摘要:本文从机械设计落地的角度,聊聊FDM熔融沉积成型工艺里,很多中级工程师容易忽略的设计细节和踩坑经验,所有结论都来自实际项目和测试,没有空话。
别拿FDM当普通加工,它的成型逻辑天生带约束
很多刚转做增材制造设计的工程师,上来就按CNC加工的思路画模型,最后打印出来废了一半。
说实话,我去年接的一个定制机械手轻量化夹具项目,一开始就是这么踩坑的。FDM的核心是熔融挤出、层层堆叠,这个成型逻辑天生就和减材加工不一样,材料各向异性差得不是一点半点。
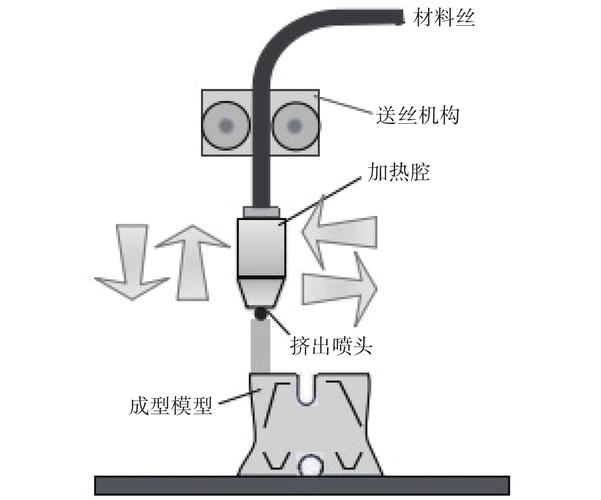
按照ASTM D638标准做拉伸测试,普通PLA材料的层间拉伸强度只有线材同向强度的60%左右,ABS还要再低10%。如果你把受力方向沿着Z轴布置,那不出一周肯定断。很多人不信邪,我见过一个同行,把悬臂梁的长度方向沿Z轴打印,打完装机测试,第三天就断在层结合面,断面整整齐齐,跟刀切似的。
翘曲。谁没踩过这个坑?ABS打印100mm见方的方块,四个角翘起来能有2mm,连热床都粘不住,直接掀板。哪怕是PLA,大尺寸零件打印完放两天,边缘也会翘。这就是内应力释放,天生的,改不了,只能顺着工艺去设计。
FDM设计的核心权衡:强度、精度、效率怎么选
很多人问我,FDM设计的参数到底怎么定。哪有什么标准答案,都是权衡出来的。
先说壁厚,很多新手喜欢乱给。记住,壁厚必须是喷嘴直径的整数倍,这是铁则。0.4mm的常规喷嘴,壁厚就做1.2mm或者1.6mm,别整个1mm出来,剩下的0.2mm挤出头挤不出来,打印出来就是半空心的,一捏就碎。我之前接过一个外协的设计,人家给了0.9mm壁厚,0.4mm喷嘴,最后打出来侧面坑坑洼洼,只能报废重画,浪费了整整一卷材料。
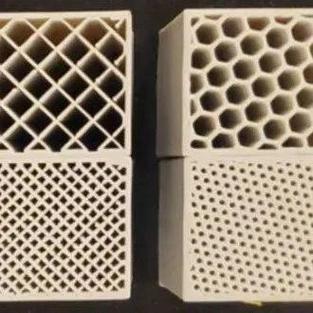
再说填充。填充率不是越高越好,我做过对比测试,PLA填充从20%升到50%,零件强度涨了不到30%,打印时间直接翻了一倍,材料成本也涨了一半多。如果是非受力的外观样件,15%的 gyroid 填充足够用了。就算是受力件,也别全填满,开晶格填充比实心打印轻30%,强度只差不到10%,太香了。
公差配合更是重灾区。很多人上来就要IT7精度,疯了吧?普通桌面级FDM,稳定能做到±0.1mm就已经是机器调得极好的状态,工业级机器也就±0.05mm。但凡有动配合要求,必须预留0.2-0.3mm的间隙,我之前做卡扣配合,一开始只留了0.1mm,打完卡进去直接拔不出来,磨了半小时才弄开,那个懊恼劲…别提了。
工程落地的避坑指南,都是踩坑攒出来的经验
FDM打不出来尖角,这个很多人都知道,但还是有人忘。挤出头是圆形的,小于30度的尖角打出来肯定是圆钝的,所以设计的时候提前加0.5mm的圆角,不影响功能,打出来还好看。实在要尖角,那只能后处理磨,设计的时候就得预留打磨量。
大平面容易翘曲变形怎么办?别光想着调机器,设计上改改就好了。把实心大平面拆成带加强筋的网格结构,既减少了材料用量,又降低了内应力,翘曲量能降一半都多。我之前做一个200mm见方的设备面板,一开始做实心,打完翘了1.8mm,改成1.2mm壁厚加网格筋,最后翘曲只有0.3mm,完全满足要求。
支撑的问题,很多人喜欢打完切片再加,这不对。设计的时候就要考虑摆放方向,尽量把悬空角度大于45度的面留在底部,少用支撑。支撑拆掉一定会留下痕迹,如果那个面是装配面或者外观面,那痕迹会直接废掉整个零件,这个坑我踩过两次,现在记一辈子。
材料选型也有讲究。PLA适合打样,便宜快,但是不能受热,超过50度就变形,绝对不能用在发热环境里。ABS强度韧性都好,但是吸潮,打印前必须80度烘4小时,不然挤出就起泡,层间结合力直接掉一半。PETG现在用的多,韧性好尺寸稳,但是容易粘喷嘴,切片温度要比厂家推荐值高5度,这个经验,教科书上不会写。
最后说一句,FDM就是个普通加工工艺,和CNC、注塑没区别,都有自己的脾气。你顺着它的规则设计,就能做出好用又便宜的零件,非要拿注塑的要求套FDM,那只能交学费。反正我现在做设计,第一步先想用什么工艺,再画模型,再也不会反过来了。
