摘要:本文结合十余年一线机械加工经验,梳理超声加工的核心逻辑,拆解工程落地时最容易踩的选型坑,分享近年新工艺的实际应用体验,给具备基础机械知识的中级工程师提供可直接复用的实操参考。
去年接了个碳化硅陶瓷基复合材料的精修订单,差点死在传统铣削上。切出来全崩边,粗糙度死活掉不下来,刀具废了八把,赔了小两万。后来抱着死马当活马医找了协作厂做旋转超声加工,你猜怎么着?出来的件直接过检,粗糙度Ra0.8,崩边缺口连20倍放大镜都找不到。
很多工程师提起超声加工,只觉得是玻璃切割、玉石雕刻用的小众工艺,根本想不到它能解决现在大热的碳化硅、氮化铝、氧化铝陶瓷这些硬脆材料的加工痛点。太浪费了。
到底什么是超声加工,和普通加工差在哪
很多人只知道超声加工就是加了振动,到底振动加在哪,核心逻辑是什么,没几个人说透。其实本质就是换能器把20~50kHz的高频电能,转换成同频率的机械振动,再通过变幅杆把振幅放大到10~50μm,最终传递到加工区域。
现在主流分两类,工具振动式和工件振动式。前者适合小型工具加工微孔、型腔,后者适合大型平面工件的磨削加工,选型的时候先分场景,别上来就买。
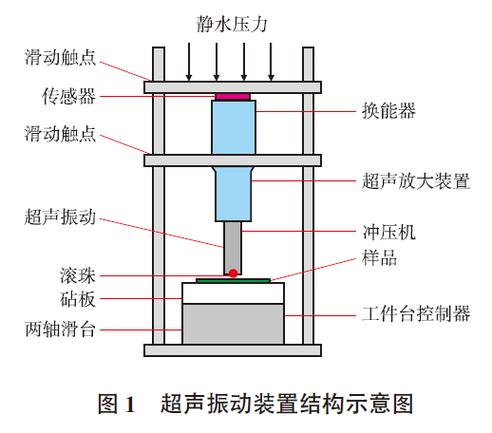
行业通用规范里,振幅的取值逻辑从来不是越大越好。高硬度、细晶粒的陶瓷选高频小振幅,一般是30~40kHz,振幅10~20μm;脆性大的玻璃、石英选低频大振幅,20kHz左右,振幅20~40μm。我见过新手把振幅调到80μm做碳化硅铣削,不到两小时变幅杆直接振裂,一套振动单元小几万,直接打水漂。那货现在提超声就头疼。
说实话,超声加工根本不是靠刀具硬切材料。是靠磨粒的高频撞击,让硬脆材料表面产生微裂纹剥落,属于“以柔克刚”的加工方式,刚好命中不导电、高强度、高硬度难加工材料的痛点,这是传统切削根本比不了的优势。
工程选型里最容易踩的几个坑
第一个坑,磨料粒度瞎选。很多人上来就奔着细磨料去,说要粗糙度,结果加工效率慢到你怀疑人生,做一个件的电费都赚不回来。我跑了几十次工艺验证,总结出来的逻辑:粗加工用W60~W40的粗磨料,快速去除余量;半精加工换W28~W20,修正形位误差;精加工才用W10以下的细磨料,提表面质量。这个粒度搭配比很多手册给的范围更贴合批量生产,直接用就行。
第二个坑,进给静压力调不对。这是超声加工的核心参数啊!很多人默认压得越紧切得越快,错得离谱。压力太大,磨粒被压死在工具和工件之间,根本没法运动撞击,加工效率直接降一半,还会加速工具磨损,甚至振坏结构件。
给一个我用了十年的经验公式,绝对靠谱,来自原哈工大的老工艺手册:F = (0.1~0.3) × A × σb,这里F是最优静压力,单位N;A是工具头横截面积,单位cm²;σb是工件材料的抗拉强度,单位MPa。你按这个公式调,比瞎试十次都准。
第三个坑,冷却悬浮液瞎凑活。很多人拿普通乳化液直接用,根本不调黏度。黏度太高,磨粒动不起来;黏度太低,磨粒沉底,根本进不了加工间隙,工具头一半都磨不到材料。我做碳化硅加工的时候,习惯用普通乳化液加10%左右的煤油调黏度,磨粒悬浮性刚好,加工效率比纯乳化液高30%不止,刀具寿命也能长15%左右。
我上次去一家中小厂,看到他们干切硬脆陶瓷,连磨料都不加,把超声当普通铣削用,不到十分钟工具头就磨平了,还说超声加工没用。这能怪工艺?只能怪没摸透规则啊。
近年的新工艺:旋转超声复合加工真的好用
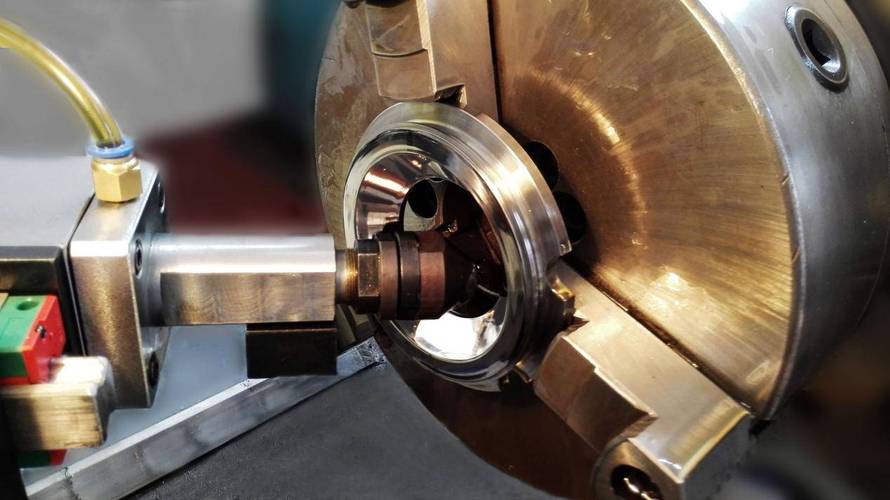
传统超声加工只能做简单的小孔、浅型腔,局限性很大。现在的旋转超声加工,把超声振动叠加上主轴旋转进给,相当于给普通铣削、磨削加了一层高频振动buff,能干复杂型面,精度还高。现在航天用的大尺寸碳化硅反射镜毛坯加工,半导体用的氮化铝基板切割,全靠旋转超声,效率比传统磨削高五六倍,刀具寿命能翻三倍。
不过话说回来,旋转超声的对刀要求比普通加工严太多。对刀的时候一定要慢进给碰刀,不能像普通铣削那样猛冲,不然一碰到工件,冲击直接把换能器振坏,换一个大几千,犯不上。我刚接触旋转超声的时候,踩过这个坑,肉疼到现在还记得。
还有现在的超声复合加工,比如超声辅助电解加工,针对导电的硬脆高温合金,超声振动能不断搅动加工间隙的电解液,把电解产物及时冲出来,不会结瘤,加工精度能直接提一个档次。去年我做TC4钛合金Φ0.2mm微孔加工,用超声辅助电解,锥度从1.2度降到0.3度,真的太惊喜了。
很多人迷信进口的超声振动单元,说实话,现在国产的做得已经非常成熟了。我现在车间用的国产20kHz旋转超声振动单元,三万多一块,用了两年半,稳定性不比进口十万块的差,成本降了不是一点半点,适合中小厂升级工艺。
现在碳化硅、氮化铝这些硬脆材料,在半导体、新能源、航天领域用得越来越多,传统加工工艺根本顶不住。多摸一摸超声加工,踩两次坑就摸出门道了,它真的能解决很多你搞不定的加工难题。
