很多中级工程师做机械设计,总把刚度、强度和稳定性混为一谈,算出来强度合格就交图,结果到现场试机出问题,拆改起来要了半条命。本文分享实际项目中遇到的稳定性问题,以及可落地的解决思路,适合有基础的工程师参考。
别把强度够不够,当成稳不稳定
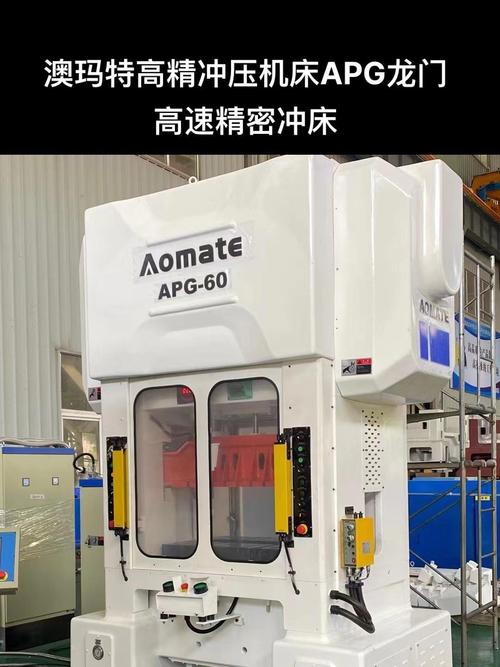
刚入行那会做一台160吨高速冲压机的床身设计。那时候只会套静力学计算,算下来最大应力才120MPa,远低于Q235的235MPa屈服,开开心心出图。结果试机的时候,滑块每分钟冲40次,没跑十分钟,整个机身开始嗡嗡抖,连车间地面都能感觉到震。拆下来打变形检测,发现床身横梁腹板发生了侧弯——不是强度不够断了,是失稳了。我那时候站在试机台边,手心全是汗,改方案改了整整一周。
很多人对稳定性的理解错得离谱。强度够是说材料不会断,稳定够是说结构不会发生意外的变形偏离。哪怕应力远低于屈服,受压或者受动载荷的结构,照样会失稳。就像一根细长的塑料尺子,你用很小的力压两端,还没断它就弯了,这就是典型的失稳。哪怕应力再低,该弯还是弯。没处说理。对吧?
设计阶段最容易踩的几个稳定性大坑
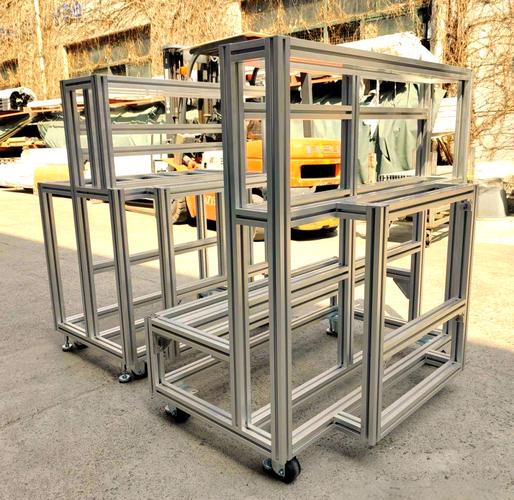
第一个坑,薄壁长结构不控制长细比。我们去客户现场做售后,见过太多移栽机、提升机的铝型材立柱,为了省成本选了截面太小的料。按照GB 50017-2017 钢结构设计标准,受压构件的容许长细比对重要受力构件是150,很多做出来到170多,超了十多个百分点。刚组装好的时候看着没事,负载跑上半年,立柱慢慢弯,导轨间隙变大,定位精度直接超差,整个设备废掉。
第二个坑,旋转件忽略动稳定性。磨床的砂轮轴,线速度超过30m/s,平衡等级最低要G2.5,很多图省事按普通传动轴选G6.3,跑起来就会产生油膜涡动,轴的摆动量比设计值大3倍,磨出来的工件表面有一圈圈波纹,你查强度查刚度都没问题,就是找不到原因,最后拆下来做动平衡才解决。
第三个坑,连接结合面不做稳定性设计。很多人觉得螺栓拧紧就行,预紧力随便估,实际上结合面的接触刚度占整机刚度的30%到50%,预紧力不够,运行的时候结合面会发生微滑动,整体稳定性直接垮掉。
说实话,这三个坑,我身边十个中级工程师有七个踩过,不是不会算,是根本没把稳定性当成一个独立的设计指标,总觉得强度够了就万事大吉。
低成本提稳定性的实用方法
堆料当然能提稳定性,但客户要控制成本,你堆厚度堆重量,报价比别人高十个点,单就没了。有没有低成本的方法?当然有。
第一个,改加强筋布局,不是加多,是改对。我们之前做一台检测设备的工作台,原来用井字形加强筋,一阶固有频率只有95Hz,刚好落在设备电机的激励频率区间,抖得不行。后来把井字形改成斜向米字筋,整体重量只增加了7%,一阶固有频率直接升到122Hz,躲开了激励区间,稳定性立马上去了。
第二个,合理留稳定裕度,不要太抠规范的下限。规范给的是最低要求,实际做的时候,静载荷受压构件留1.5~2倍的稳定裕度,动载荷构件留2.5~3倍,看着多了一点,其实改截面也就多几十块钱的材料成本,比后来拆改便宜多了。
第三个,连接部位的预紧力一定要算到位,我们现在做高精度设备,螺栓预紧力统一按照螺栓屈服强度的70%计算,重要部位用锁紧垫圈或者厌氧胶防松,不要怕麻烦,这点时间省不得。不过话说回来,也不是裕度留越大越好,普通的输送线、包装设备,本身对精度要求不高,留1.5倍足够,没必要硬堆到3倍,平白增加成本。
对了,还有个小技巧,新产品做出来,一定要打个模态测试,测一下一阶固有频率,躲开常见的电机、皮带的激励频率,这一步花不了多少钱,能把90%的动稳定性问题掐死在出厂前。
稳定性这东西,说难也难,说简单也简单。别光盯着应力计算,多想想结构会不会歪、会不会抖,多想想之前踩过的坑,比什么都强。很多时候出问题,不是你技术不够,是你没把这个事当回事。
