摘要:不少有基础的机械设计师做塔设备,只会套规范公式,很少注意现场工况带来的隐藏坑点。本文结合几十年工程经验,整理了三个最容易出问题的设计环节,带具体踩坑案例和规范要求,给同行做参考。
载荷计算最容易漏的偏心附加弯矩
刚入行做塔设计那会,我照着课本算完风载荷、地震载荷就交了图,结果生产完拉到现场,吊装完一测扰度,比允许值超了12%。风一吹,顶部晃得能有小半米幅度。
现在想起来都懊恼。那是一台φ3600的32米减压塔,我漏算了顶部重沸器接口加接管的偏心重量,更忘了把这部分重量转换成底部附加弯矩,整个强度计算的安全系数直接从3掉到了1.6,刚好卡在规范合格线边缘,一吹风就出事。
按照GB 50341-2014和GB/T 150-2011的要求,所有偏心布置的内构件、外扶梯、侧接设备都必须计入偏心载荷,越高的塔,放大效应越明显。30米以上的塔,哪怕顶部偏1吨的重量,底部弯矩能差十几吨米,这个数真的差不起。
说实话,很多新人不是不知道,就是嫌麻烦,觉得偏心那点重量占总重没多少,均摊进去算了。我去年审图还碰到一个45米的精馏塔,设计单位把顶部12吨的冷凝器直接均摊到塔壁,偏心率差了0.27,风振频率算出来直接错了两个等级,差点就出厂了。
最后那个项目改了三个月,废了不少钢材,还耽误了工期。真的,别偷懒。
接管补强:补强圈不是万能的
做设计的都知道,补强圈便宜,加工快,所以不管什么工况上来就用补强圈。我之前在一个煤制氢项目碰过事故,吸收塔DN450的再沸器回流口,用了补强圈,开停车四次,焊缝就裂了,漏了氢气,差点出大事。
拆开来检查才发现,补强圈和塔壁之间的死角,根本没法做全探伤,温度交变下来,应力集中直接把焊缝拉裂了。HG/T 20582-2011写得明明白白,交变载荷、压力超过4.0MPa的工况,不推荐用补强圈,多少人真的翻到这一页了?
不过话说回来,也不是一竿子打死补强圈。DN200以下,压力2.5MPa以内,温度波动不超过50℃的工况,用补强圈完全没问题,省钱省时间,皆大欢喜。但是超出这个范围,尤其是大开口、接管壁厚超过塔壁一半的,老老实实做整体锻件补强。
不要为了省几万块的锻件钱,最后赔几百万的事故款,划算吗?根本不划算。血的教训。
防涡激振动:别上来就加壁厚
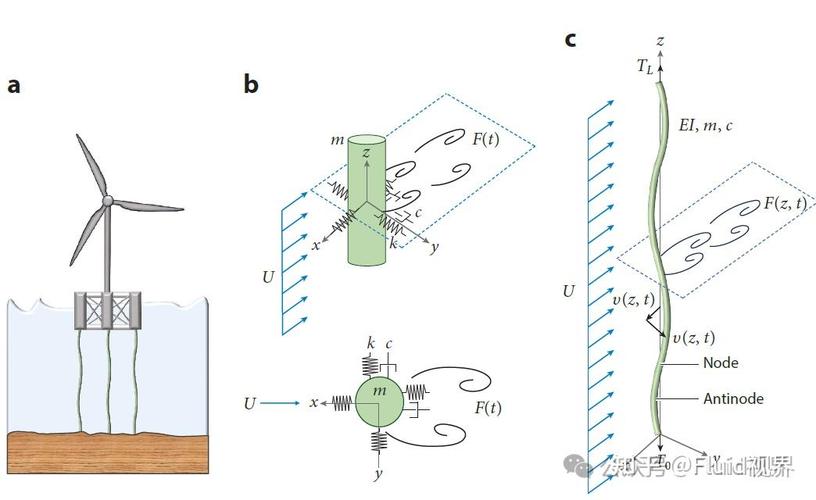
碰到塔设备频率不够,涡振不满足要求,大多数工程师第一反应就是加塔壁厚度,加周向加强圈。我之前见过一个60米高的填料塔,设计团队把壁厚从12mm加到18mm,基础都浇完了,现场测固有频率还是不达标,风一吹晃得厉害。
问题出在哪?他们搞错了方向。卡门涡街的脱落频率和塔径正相关,加壁厚只能小幅提高固有频率,对于大直径高塔来说,效果微乎其微,还把总重量提了18%,基础造价直接翻了一倍,得不偿失。
现在有ANSYS模态分析,随便跑个流固耦合就能看到问题,其实只要调整爬梯和平台的布置位置,或者在塔外壁加螺旋导流板,改变卡门涡街的脱落规律,就能降低30%以上的风振载荷,效果比加壁厚好太多,重量还能降10%到15%。天津大学化工过程机械团队十几年前就做过现场测试,这个方案的可靠性早就验证了。
当然,小直径矮塔,加壁厚确实简单方便,没毛病。但是超过4米直径、30米高的塔,先想想改流场,别上来就堆重量,甲方的预算不是大风刮来的,对吧?
最后说两句
做塔设备设计,从来不是套完规范公式出图就完事。你得考虑现场安装,考虑工况波动,考虑检测维修,很多坑根本不在课本里,都是一代代工程师踩出来的。多去现场跑跑,多看看出过问题的旧塔,比坐在办公室翻十本设计手册都有用。
