多数机械工程师对手术刀的印象,停留在“就是个小刀片”的层面。很少有人想过,这个均价不到十块钱的医疗器械,把机械设计里“精度、可靠性、成本”的三大矛盾放大到了极致,踩坑的概率比你做一台普通的非标设备还高。
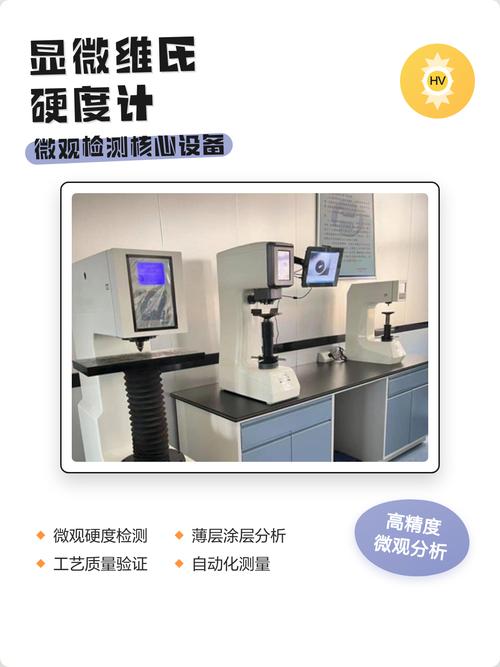
材料选型:差0.1个HRC都出问题
医用手术刀的核心要求是什么?耐磨。不崩,不卷。还要耐得住反复高温高压消毒,不生锈,无生物毒性。
国内现在合规的手术刀,一般都遵循GB 4234-2019 外科植入物用不锈钢的要求,最常用的就是440C级医用马氏体不锈钢。很多刚接触医疗器材的设计岗,总想着降本,拿普通420J2不锈钢换,硬度控制在要求范围边缘,这不,出事了。
我早年待过的一家医疗器材厂,当年试过换料降本,把要求的HRC55-58调到了HRC54,想着差一度能差多少。批量出货后不到半年,召回了三万多把可拆卸手术刀——临床反馈,超过20%的刀片用了不到五次就出现卷刃,切皮肤都切不齐,差点出了医疗纠纷。
太硬也不行。HRC超过59,马氏体脆性上来,开刀的时候稍微用力偏一点,直接崩个豁口,碎渣掉伤口里,那就是二次手术取异物的事。
除了硬度,碳化物分布也有讲究。普通不锈钢的碳化物颗粒大,磨出来的刃口总有微观豁口,只有经过二次精炼的电渣重熔料,碳化物粒径控制在2微米以下,才能磨出符合要求的光滑刃口。
说起来可笑,一块合格的手术刀用钢板,价格比普通不锈钢贵三倍,但是摊到每一把刀上,成本只多不到两毛钱。就为了省两毛,赔了几十万的召回费,亏到姥姥家。
刃口开制:微米级的公差博弈
拿到合格的钢板,冲压成型,接下来就是开刃。这一步是手术刀的灵魂。
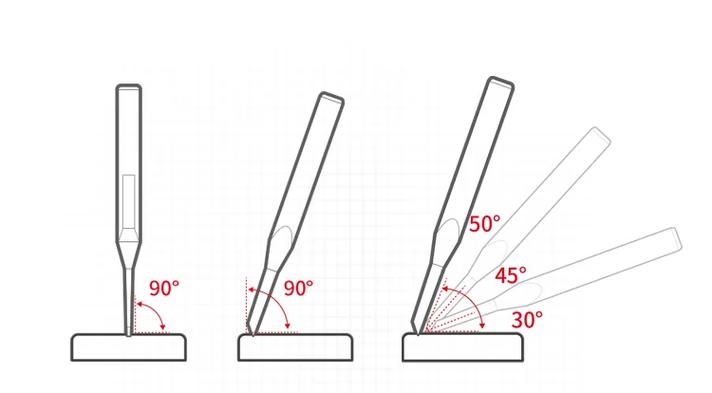
很多人觉得,开刃不就是磨薄吗?越锋利越好?不对。刃口倾角的设计,是跟使用场景绑定的。普外科手术刀的刃口倾角一般在19-21度,骨科手术刀要到25度,微创手术的精细手术刀还要降到15度。倾角不对,切组织的阻力直接翻一倍,医生用着手累,还容易切歪。
最离谱的是钝圆半径要求。普通的水果刀,刃口钝圆半径大概是10-50微米,外科手术刀要求钝圆半径小于1微米。什么概念?头发丝直径大概是50-80微米,1微米就是头发丝的八十分之一。
我见过不少新手设计,只标了角度粗糙度,忘了标钝圆半径,开出来的刃口看起来亮堂堂,切动物组织的时候,是“割裂”不是“切开”,术后伤口愈合留疤明显,直接打回重做。
这里还有个容易踩的坑,就是残余应力。开刃不管用砂带磨还是金刚石砂轮磨,都会留下残余应力。应力太大,经过几次热消毒,应力释放,刃口就会歪掉,本来锋利的刃直接变钝。我们之前做一次性手术刀,为了降本换了干磨工艺,没加后续的低温去应力回火,结果放了半年库存,抽测有15%的刃口直线度超差,全部报废。
说实话,微米级的加工,每省一分钱的工艺成本,就要担十分的风险,这个权衡,从来都不好做。
刀柄配合:看不见的细节容错
可拆卸手术刀片,不是沾点胶水粘刀柄上的,是靠卡接结构固定,要求医生一秒就能装上,用的时候绝不晃。
这个配合公差,国标GB 2545-2008里写的明明白白,刀片安装孔和刀柄卡头的配合,必须是H7/h6的间隙配合。很多年轻设计师,怕刀片松,私自把公差改成更紧的H6/g5,觉得配合越紧越安全。我当年做毕业设计的时候就犯过这个错,被导师骂得抬不起头:“你是想让急诊医生在手术台上给你装刀片吗?卡得那么紧,拧半天拧不上,病人出问题你负责?”
一句话点醒我。公差设计不是追求越小越好,是要给使用场景留够容错。医生拿手术刀的时候,手上戴着手套沾着消毒水,不可能像我们做钳工一样怼半天,必须一卡就进去,到位了就不晃。
还有个细节,很多人想不到:高温消毒的热变形。不锈钢的线膨胀系数是11.7×10^-6 /℃,手术消毒温度是121℃,和室温的差大概是100℃,10mm长的配合面,热膨胀量就是0.00117mm。如果你的配合公差本来就留的刚好,消完毒,热胀了,刀片直接卡死在刀柄上,取不下来,手术中途要换刀片怎么办?
不过话说回来,这个变形量很小,很多老工程师哪怕不说,也会默认在公差设计的时候留出余量,这就是经验,书本上不会写这么细。
一把手术刀,做出来不难,做好真的难。所有的设计细节,都是拿之前踩过的坑堆出来的。医疗机械设计,从来都是差之毫厘谬以千里,容不得半分侥幸。毕竟,这东西拿在医生手里,放在病人身上,半分错都出不起!
