2026-09-22 23:22:44 分类:机械设计
上周带毕设组做微创原型,拆了三个报废的工业内窥镜,拆完我当场就回去改了今年的设计题。原来的要求太虚,全是学生能随便应付的条款,改完之后,好几个人喊头疼,但眼睛都亮了。
没人提前想到的卡点:弯曲部间隙
几乎所有学生一开始都把精力砸在镜头选型、图像传输算法上,提起机械结构,都是一句“就是一节节关节串起来,拉传动绳就能弯”,轻飘飘。
直到拆报废内窥镜的时候,拿游标卡尺量每一节关节的配合间隙,学生们都静了。成品关节的配合间隙,居然不到0.2mm。
之前所有人出图,统一留了0.5mm,说怕加工精度不够,转不动卡壳,留大点保险。
装原型的时候就出事了:随便弯一下,头部镜头晃得跟筛子似的,随便推一下,间隙串动,整个弯曲部软得像塑料管,根本定不住位。
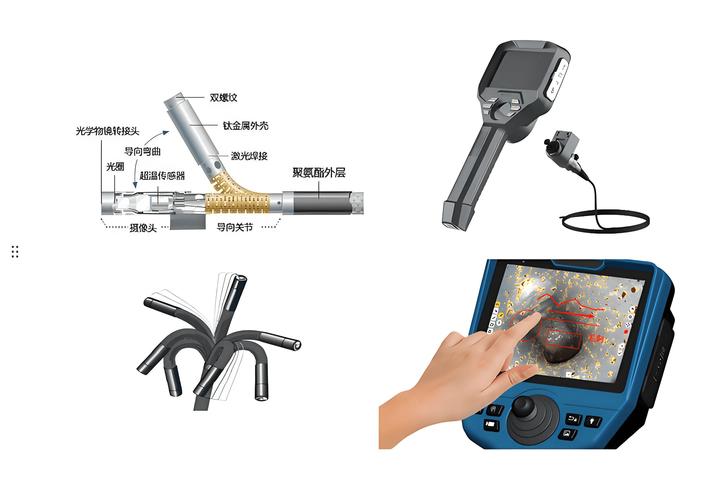 工业内窥镜弯曲部关节拆解实物图
我蹲在旁边看他们拆了重装,没说话。说实话,我刚学设计的时候也犯这个错,总觉得核心性能都在电子部分,机械就是个壳子,凑合用就行。哪想到内窥镜好不好用,九成体验都在这个机械弯曲部。你拿着它查管道、做检查,镜头定不住,拍出来的图全糊,分辨率再高有什么用?
现在改了设计要求:原来只要求能实现正负120度弯曲,现在加了一条,满载反复弯曲1000次后,头部径向晃动不超过1度。这下没人敢把间隙当小事了。
选材料,别上来就堆高端货
改完间隙要求,又一个共性问题冒出来了。十个学生有八个,给弯曲关节选的材料是钛合金。
问为什么,都说强度高、轻量化,符合医用/工业需求,说的头头是道。我就问他们,你要做直径8mm的弯曲部,一节关节厚度才1mm,钛合金精铣加工,你找的加工厂接这个活吗?打样费你出得起吗?
全都哑了。之前有个学生不听劝,硬做钛合金关节,结果加工厂打样费收了他三倍价钱,做出来还偏摆,最后废了一半料,毕设进度拖了一个多月。
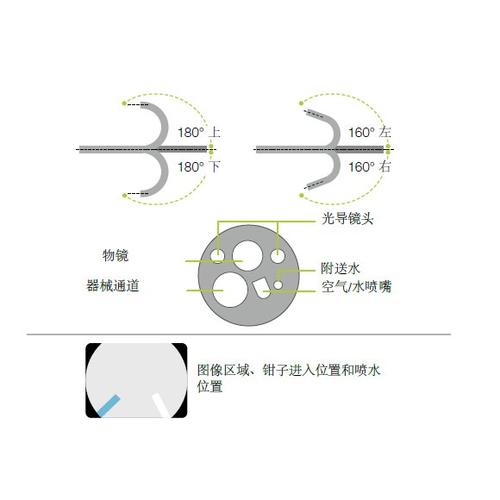 医用内窥镜头部材料分层切面图
我之前跟企业的结构工程师吃饭,人家说,成熟量产的内窥镜,也就镜头座用点钛合金,弯曲关节都是不锈钢精冲,外面的护套用改性聚氨酯,成本压得低,加工还稳定。设计的核心从来都不是堆好材料,是在现有条件下找平衡。
学生做课程设计、毕设,要的是验证结构原理,用光敏树脂3D打印都能满足测试需求,非要追求材料高端,最后卡在上游加工,做不出完整原型,本末倒置。
测试别只测静态,要拉出来遛
 测试别只测静态,要拉出来遛
之前改卷,见过太多原型,静态掰一下能弯,拍两张清晰的图,就写“测试合格”。
去年有个做口腔内窥镜的组,答辩前一天找我看原型,静态看着没问题,弯曲到位,成像清晰,结果反复弯了八十次,突然就卡着转不动了。拆开来一看,关节磨损把间隙磨大了,传动绳直接从卡槽里跳出来,卡在内壁里。
我现在要求所有组,做完第一次装配,先弯一百次再谈测试。别着急做PPT拍效果图,先磨一磨。
内窥镜本来就是动态使用的产品,伸进去要调角度,要反复变向,工业内窥镜还要蹭管壁磨,静态合格有什么用?我把那个坏了的原型一直放在讲台上,每次上课拿出来晃一晃,学生一眼就懂动态可靠性的重要性,比讲一百遍磨损公式都管用。
不过话说回来,也不能全怪学生,平时上课练的都是静强度校核、尺寸标注,接触实际使用场景的机会太少,总觉得画完三维模型出完图就是设计完成了。哪知道真正做产品,十分设计,七分调试试错,那些毫厘之间的改动,全是试出来的经验。
前几天有个学生改了五版间隙,从0.5mm降到0.15mm,装完晃了晃头部,抬头跟我说,原来差0.35mm,差这么多啊。我听了就挺高兴,这节课就算没白上。
做机械设计就是这样,哪有什么一蹴而就的完美方案,都是拆过坏的,踩过坑,才知道哪些地方要较真,哪些地方可以放。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拆了三个工业内窥镜后,我给学生改了设计题
文章链接:https://m.yqhljx.com/list_9/3192.html
