摘要:医疗设备的机械设计,容不得半分差错。麻醉机作为手术室内核心的生命支持设备,很多设计细节只停留在标准条文里,实际落地的时候一堆坑。本文整理了我十多年做医疗机械设计攒下的实际经验,针对麻醉机核心模块的设计痛点、选型权衡和常见失误,讲点书本上没说透的内容。
气源回路的阀芯匹配与精度控制
麻醉机的核心功能,是精准输出预设浓度的麻醉混合气,精度差一丝都可能出大事。整个系统的基础,就是气源回路的压力和流量控制。ISO 5358:2019里明确要求,氧流量控制误差不能超过±5%,很多工程师设计的时候,盯着传感器精度选,却忘了机械结构本身的变形误差。
我十年前跟进第一个量产项目的时候就踩过这个坑。我们选了精度0.1级的流量传感器,阀芯用黄铜,阀座用304不锈钢,车间恒温25℃调试,所有参数全合格。发到北方医院做临床,冬天手术室室温只有18℃,抽检发现10台里有4台流量误差超过10%,直接打回来改。后来拆了测间隙,才发现黄铜和304不锈钢的热膨胀系数差了近3ppm,20mm直径的阀芯,室温降7度,配合间隙就大了0.02mm,漏气直接超标。
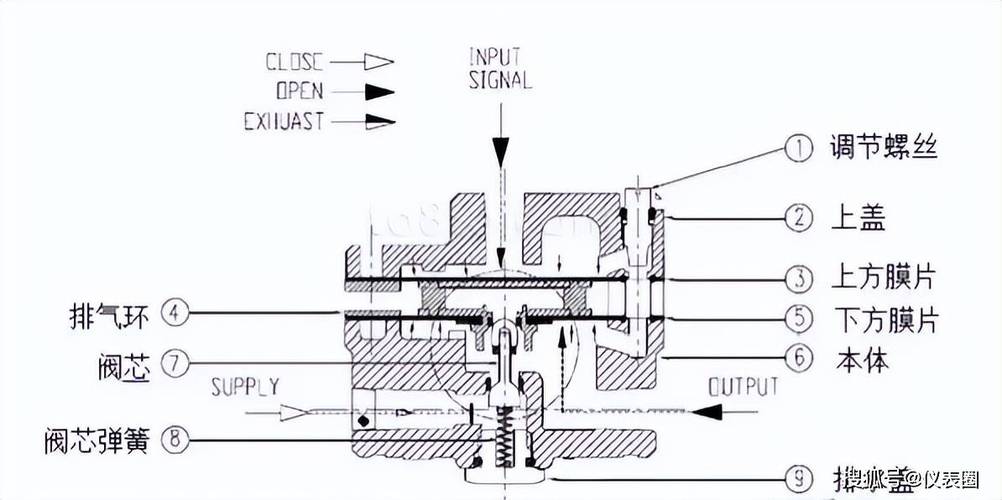
说实话,这个问题解决起来成本真不高。要么阀芯阀座用同材质,要么给阀芯开个小型的热补偿槽。我们后来改的方案,就是在阀芯外径开一道0.3mm宽的环形槽,温度变化的时候,阀芯的变形集中在槽位置,和阀座的配合间隙始终能稳定在0.003~0.007mm之间,哪怕室温从15℃变到35℃,漏气率也稳定在5mL/min以下,远低于标准要求的10mL/min。改完之后,全批次合格率从82%升到98%,没再出过精度问题。
挥发罐的温度稳定性设计痛点
挥发罐是麻醉机的灵魂,输出浓度差一点,对患者的影响就是天差地别。我刚入行做设计的时候,跟着老师傅做七氟烷挥发罐,实验室25℃标定,所有点全准,送上去做环境试验,35℃恒温箱放两个小时,拿出来测输出浓度,比标称高了18%,直接吓出一身冷汗。后来查原因,才知道我们只算了饱和蒸气压随温度的变化,忘了药液蒸发会带走热量,罐内实际温度比环境低好几度,更坑的是我们当时为了减重,罐壳用了加厚PC塑料,导热性极差,环境热量传不进去,温度掉得更厉害。
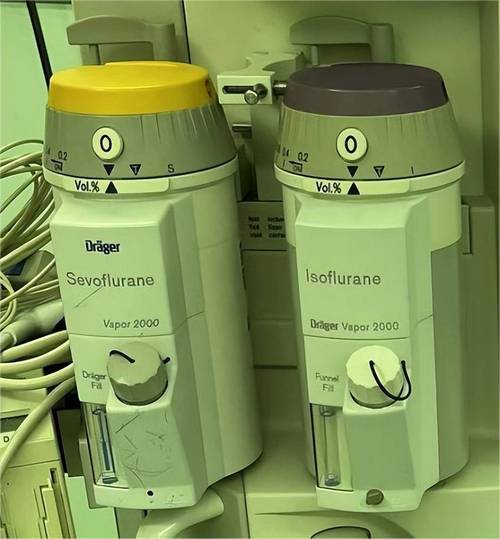
不过话说回来,这个坑其实业内早就有成熟的解法,只是新人容易忽略。首先罐身必须用导热性好的6061铝合金,壁厚控制在1.2~1.5mm,别为了减重减壁厚,也别用塑料省成本。然后蒸发室内部要贴一片1mm厚的紫铜导热片,贴在内壁,利用铜的高导热快速补充药液蒸发带走的热量,把罐内温度波动控制在1℃以内。
其次限流孔的设计,别用直圆柱孔,要做带1:5锥度的限流孔,流量随入口压力变化的波动能从8%降到2%以内,完全符合YY 0042-2007的要求。还有最容易漏的强制要求:多挥发罐安装位必须加机械互锁,保证一次只能打开一个,这个是GB 9706.1强制要求的,我见过好几个小厂的产品,就因为漏了这个结构,注册卡了大半年。太亏。
快速连接接头的可靠性细节
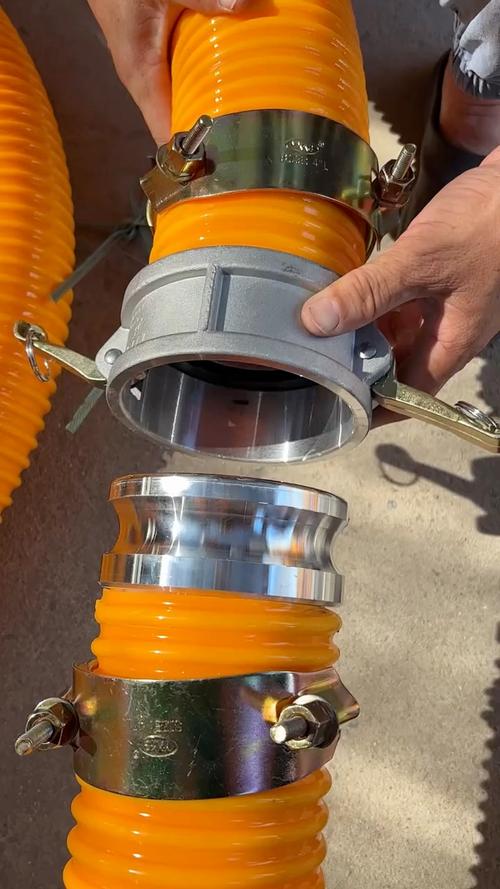
很多人觉得接头就是个标准件,随便找个开模就行,实际上这个地方出问题,就是直接的医疗事故。前几年我帮朋友处理过一起产品召回,他们的麻醉机快速自锁接头,上市不到一年,就出现了三例术中脱开的情况,吓的直接全批次召回。拆了之后发现,问题出在两个小细节:一是自锁钢珠的预紧弹簧选软了,预紧力只有20N,比标准要求的下限还低10N,插拔个几十次就疲软了,稍微拉一下就脱开。二是接头用了纯PC材料,用久了内锥面磨损,硬度不够,钢珠压出凹痕,锁止力直接掉一半。
按照ISO 5356-1的要求,麻醉通气连接的预紧锁止力必须在30~50N之间,接头必须适配15mm的标准圆锥配合面。我们现在做设计,接头本体用PC加10%玻纤改性,硬度比纯PC高30%,耐磨多了,成本一公斤只贵八块钱,摊到每个接头才几分钱。还有个小技巧,内锥面做0.1mm深的网格滚花,插进去之后摩擦力提升一倍,不会出现插到位之后打滑松脱的情况,我敢说,百分之八十的设计师都不知道这个小改进。
结论:麻醉机不是普通的民用机械,每一丝尺寸公差,每一个材料选型,都连着人命。很多设计参数,标准只给你一个范围,实际该怎么选,全靠过往踩坑攒出来的经验。别总想着照着别家的图纸抄,很多看不见的细节,抄都抄不对。做医疗设备,慢一点,细一点,多试不同工况,别省不该省的成本。
