摘要:很多国内制造工厂花大价钱引入生产仿真工具,最后却落得结果偏差大、没用的评价,其实大多是用错了方法。本文结合笔者十余年机械生产规划的实战经验,聊聊生产仿真落地的避坑要点,给有一定基础的机械工程师参考。
去年帮珠三角一家做汽车底盘结构件的工厂捋新线产能,老板拍着桌子吐槽,花了一百二十万上的生产仿真系统,算出来的年产能比实际跑出来的高了快30%,白扔了半年的排产规划,还赔了客户几十万的延期违约金。
类似的情况我见得太多了。仿真软件越做越花,界面越来越炫酷,很多工程师做出来的模型,打印出来比厂房施工图还精致,就是不准。
别把生产仿真做成数字玄学
很多新手工程师入坑的第一个错误,就是追求1:1完全还原现场。大到设备参数,小到工人每天喝水上厕所的时间,都要拆出来塞进模型里。
你说这不是扯吗。
仿真的本质,是通过简化抽象找到问题的核心,不是给工厂做数字孪生艺术品。之前那家底盘厂的原始模型,光是工人动作就拆了十几个模块,最后模型跑一次要七十二小时,出来的结果还是错的。
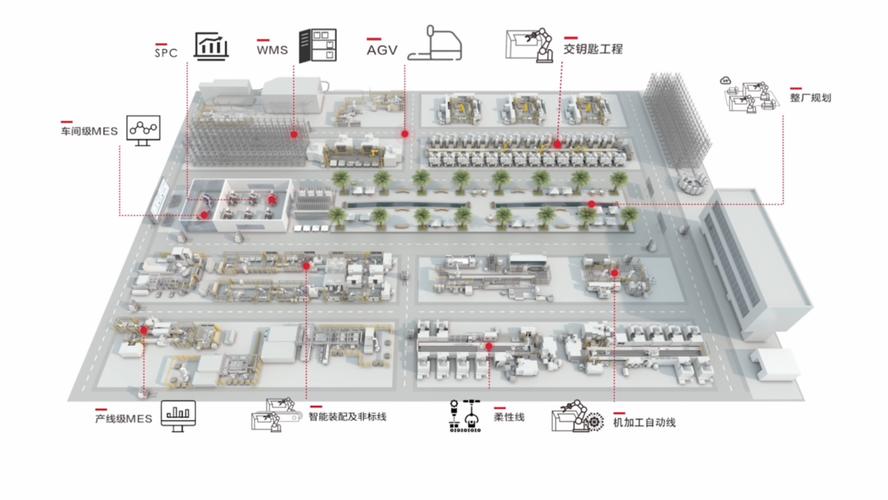
我给他们改模型的时候,只保留三个核心变量:符合GB/T 24669-2009规范实测的设备OEE均值、不同产品换模等待时间的统计分布、物流转运的最长路径瓶颈,剩下所有杂项都归为系统误差,用0.92的行业经验系数修正。改完之后,模型十分钟就能跑一次结果,算出来的产能和实际试运行的偏差不到4%。
很多人纠结系数对不对,其实真没必要。现场生产本来就有波动,偏差在5%以内,已经足够支撑决策了。你要百分之百准确,那不如直接去现场开半年线再说,何必做仿真?
哪些场景才值得投入生产仿真
说实话,不是所有生产场景都需要做仿真。你一条做了十年的成熟螺栓生产线,工艺从来没变过,班长闭着眼睛都能排产,仿什么真?纯浪费项目预算。
第一个必须做仿真的场景,就是新生产线投产规划。我前年帮一家做新能源电池外壳结构件的厂做新线设计,原方案是三条挤压线配两台五轴CNC加工中心,业主按静态计算,说开两班就能做到年产120万套,刚好满足下游主机厂的订单要求。
我拉着他们的工艺员测了一周换模和下料的数据,搭了仿真模型跑了几次,结果出来吓一跳:换模高峰期,挤压线下料堆在缓冲区,CNC这边等料十分钟,堆料二十分钟,实际稳态产能最多做到95万套。差了快21%。
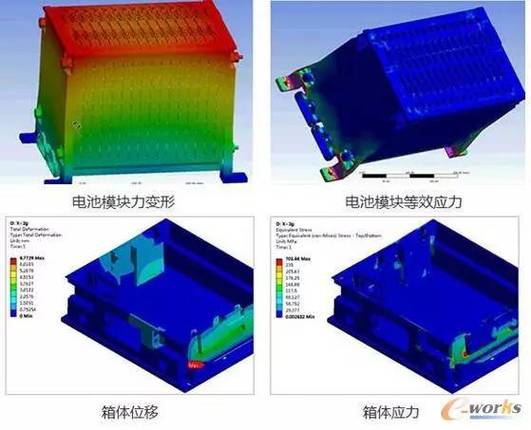
后来只改了两个地方:加了一个10位的临时周转缓冲区,把同规格产品的换模排班集中安排,调整了不同产品的投产顺序,最终稳态产能拉到了112万套,刚好满足要求。就这一次仿真,帮业主省了额外加一条CNC的小两百万投资。你说这钱花得值不值?
第二个值得做的场景,是老线技改扩能,或者转产新产品。原来的线要加新产品,换工艺,改物流,你直接改设备改布局,动不动几十万上百万,先做个仿真试试错,成本不到十分之一。
不过话说回来,做仿真的前提是你有准确的现场数据。连实际换模时间都靠拍脑袋填Excel,出来的结果跟算命没区别,最后怪仿真没用。这锅仿真不背啊。
落地生产仿真必须记牢的三个细节
第一个,核心参数必须实测,别拿标称值凑数。换模时间别用工艺卡上写的标称15分钟,去现场蹲三天,记个几十次换模的实际时长,算出平均值和标准差,模型准不准,全看核心参数对不对。次要参数直接用行业均值就行,不用纠结。
第二个,别信单次仿真的结果。一定要跑多次随机模拟,我一般要求至少跑100次蒙特卡洛模拟,拿到95%置信区间下的产能范围,你给我一个精确到个位的产能数字,本来就是不符合现场实际的。现场今天设备故障,明天物流车堵在高速,后天质检抽检出问题,哪来的固定产能?
第三个,瓶颈工位一定要留冗余。仿真出来的瓶颈工位,设计利用率别卡到100%,一定要留8%到10%的缓冲冗余,应对突发异常。这是我早年踩过的大坑,第一次做新线仿真,把产能卡得满满当当,结果上线第一个月,一台主设备故障停了一天,整个月的排产全乱了,那叫一个懊恼。
还有一个容易踩的坑,别直接用仿真软件自带的默认参数。那些默认参数大多是欧美工厂的统计值,放到国内,工人排班、交接班时间、设备维护习惯都不一样,偏差能到10%以上。比如国内很多工厂两班倒,交接班要半个小时,软件默认是15分钟,算出来的产能直接偏高十几个点,能准才怪。
最后说两句
生产仿真不是什么高大上的数字化噱头,也不是用来忽悠甲方拿项目的包装工具,它就是一个提前试错的工具。你花几万十几万做仿真,提前发现规划里的瓶颈,帮工厂省几十万几百万的错配投资,这就够了。
别追求完美,能用就行,能解决实际问题,就是好的生产仿真。
