学生最容易踩的坑:上来就堆新设备
说实话,大部分没碰过现场改造的学生,都会这么想。柔性改造嘛,不就是把原来不柔性的地方换成柔性的?教科书里讲柔性制造单元,讲的全是全新设计的线,导轨模组机器人摆得整整齐齐,换型一键完成,谁会跟你讲旧线的一堆烂事?
原来的地基十年前浇的,动一个工位就得重新挖,甲方一分钱都不想多出。原来的冲压机还能打,精度够,甲方要求必须留。学生不管这个,画方案的时候直接把原有设备全拆了重摆,算出来的成本超了预算快一倍。那个学生还振振有词,说这样柔性更好,能用十年。老板听完只说一句话:我要是有钱建新线,找你改什么?
三版方案磨出来的设计取舍
回来改方案,第一版砍了一台机器人,把最后的手工打磨工位留了下来。工人本来就在那,换型的时候调个夹具就行,省了几十万。但是原来的定位工装还是死的,每个规格都要做一套,换一次得大半天,不符合要求。
第二版改快换工装,用标准化的定位销和快夹,换型压缩到了一个半小时,但是工装放哪?原来的线边空间不够,堆在地上每次找都要半小时,还是不行。我们蹲在产线边看了一上午,原来的输送辊道是整体焊在基座上的,工位间距固定,不同规格的工件长度差了快二十公分,卡得死死的。
有人提了一句,能不能把辊道拆成一节一节的?哦,对啊。原来的整体辊道切成模块化的短段,每段五十公分,需要加就插进去,需要减就抽出来,定位孔提前在基座上留好,锁四个螺栓就行。成本比做一套全新的自动输送线便宜太多了。
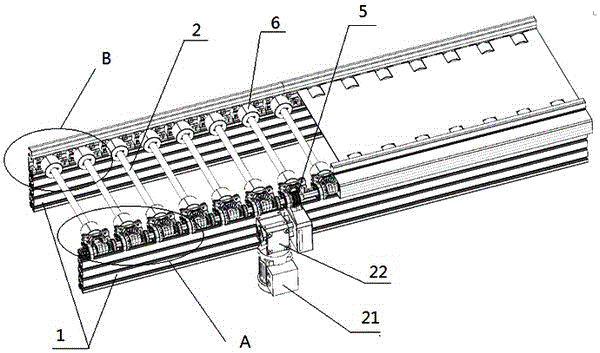
工装那边也改,不用每个规格做一套整套工装,只做可更换的定位块,主体支架通用,一套通用支架加八个定位块才多少钱,比原来做十二套整套省了快六成。换型的时候,抽辊道换定位块,加起来一个半小时出头,刚好满足要求,预算还剩了十几万。
改出来的教学感悟
说实话,我教了快十年机械设计,之前也没太搞懂改造和新设计的区别。新设计是从无到有,你可以随便选参数摆位置,所有约束都是你自己定的。改造是从有到优,你得在原来的一堆烂摊子里面找缝隙下刀。
什么叫柔性?不是你能做一百种产品就是真柔性,是你在甲方给的预算、场地、现有设备的约束里,做出来能满足未来需求的可调整空间,这才是甲方要的柔性。很多学生到现在都觉得,设计越高级越复杂越好,用的零件越贵越高端越厉害。其实改造项目里,能省则省,能不动就不动,能用简单方案解决就绝对不堆新设备,这才是真本事。
上次我们把方案给工厂总工看,总工说,这个方案能落地,比之前设计院来做的那个全自动化方案强,那个方案报价是我们的两倍还多,换型快是快,但是十年才能收回成本,老板根本不会批。那天几个学生站在工厂院子里,太阳很大,笑得都挺开心的。原来在学校做设计,都是老师打分,这次是真的有人要用你的方案,这种感觉,比拿满分都强。
现在我改了课程设计的要求,所有做产线改造题目的小组,必须先去现场量三个约束条件:原有设备的安装误差、现有场地的富余空间、甲方的预算红线,缺一个都不让进下一轮。别整天坐在机房里画理想的线,要去现场踩踩灰土,才知道产线改造到底是怎么回事。
有个学生上次跟我说,原来柔性改造不是换线,是给旧线“装弹簧”,需要的时候能伸能缩,不耽误现在用,也能接未来的活。我觉得这个说法,比教科书讲的都准。
