很多有两三年自动化经验的工程师,一提到自动化上下料都觉得是“没技术含量的小活”。不就是把料从料架搬到工位,加工完再搬出来?真接了项目才知道,随便一个小坑就能让你改半个月设计,赔不少钱。这篇全是我干了十二年机械自动化攒下来的实战干货,给需要做项目的朋友参考。
别上来就选六轴机械手,先算清工位节拍错配账
前阵子帮一个汽配厂改冲压线的自动化,刚进场就发现他们踩了个超级低级的错。甲方为了“够先进”,硬生生给每个工位配了六轴机械手。结果试跑的时候才发现,冲压工位的单周期是8秒,留给上下料的时间最多只有2秒。选的那款六轴,从下料定位到换料完成,整个流程要2.3秒。就差这0.3秒,整线日产直接降了15%,赶不上交期,老板天天蹲车间骂。
根据GB/T 37414-2019《金属加工机械自动化改造技术规范》,上下料节拍匹配的核心约束公式是:T上下料 ≤ 0.25 × T工位周期。说白了,就是上下料的时间不能超过单工位周期的四分之一,不然整个线就会卡壳。
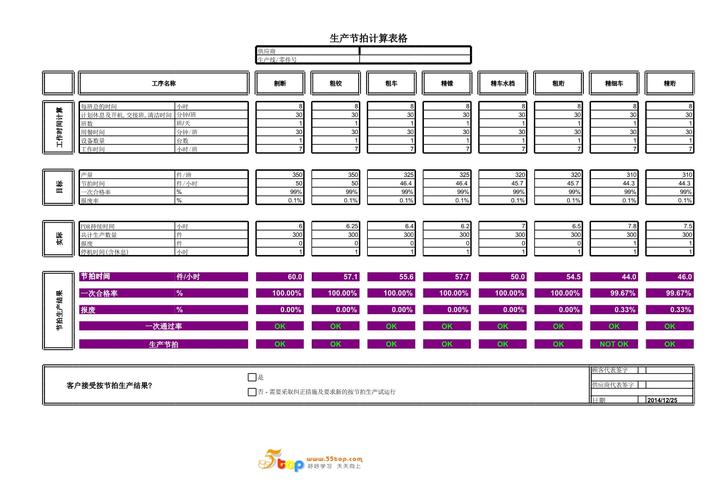
说实话,大部分中小吨位冲压、机加工工位,节拍窗口都在1到2秒之间。六轴再快,加速减速加定位,怎么都要1.8秒以上,还不说成本贵。后来我们给换成了凸轮驱动的直线上下料机构,成本只有原来六轴方案的三分之一,节拍稳定卡在1.2秒,产能直接拉回达标,还省了十几万设备款。
别贪高端。
适合的才对。
吸盘选不对,整线白受罪
我刚入行那会做汽车覆盖件上下料,踩过的吸盘坑,现在想起来都肉疼!那时候冬季赶项目,南方车间没暖气,早晚温差大,钢板表面结了一层薄薄的冷凝水。我们选的普通平口真空吸盘,一吸就漏气,一天掉个七八次料,每次停线捡料就要十几分钟,操作工堵在办公室骂了我们整整三天。
后来换了带丁腈橡胶密封唇边的1.5倍波纹真空吸盘,额定负压-88kPa,符合ISO 10218-1工业机器人安全规范,哪怕钢板表面有0.2mm以下的水膜或者轻微翘曲,吸盘唇边都能贴合密封,再也没掉过料。
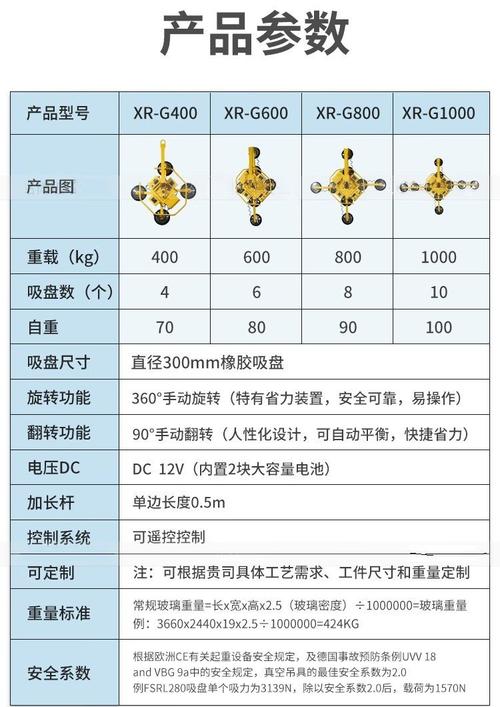
不过话说回来,很多人选吸盘只看最大吸力,根本不关心泄漏率。哪怕吸力够大,泄漏率每分钟超过10L,真空发生器就要一直不停补气,不仅能耗高,吸料的时候还会抖,定位精度直接差两三个丝,加工出来的件直接报废。我当年那批废件,前前后后赔了十几万,这个教训记到现在。
吸0.5mm以下的薄铜箔或者铝片,别用普通吸盘。一吸就皱。老老实实选多孔陶瓷真空吸盘,负压分布均匀,不会变形。
防错比超高精度更重要,没人愿意天天守线改料
见过太多设计,把机械手的重复定位精度做到0.01mm,看起来参数特别好看,结果一个放错料的失误,直接把加工中心几十万的主轴撞废,找谁说理去?
上个月一个朋友找我擦屁股,他们做齿轮加工自动化上下料,操作工换料盘的时候插反了,齿坯的齿向放错,机械手直接送进机床,刀塔撞上去,主轴轴承碎了,修了三天,损失小二十万。
其实这个问题根本不用加几万块的3D视觉,只要在料架的定位销旁边加一个八十多块的对射式计数传感器就行。料放反的时候,齿坯的定位孔对不上定位销,传感器被挡住就会直接报警停线,根本不会送到机床上。八十块,解决二十万的风险,这不比堆高端配置香?
自动化上下料,本来就是为了省人,让操作工可以一人看多台。你设计的时候不做防错,出了错还要停线,反而比人工更麻烦,这不是本末倒置吗对吧?
如果遇到来料厚度不一致的场景,别嫌麻烦,一定要加一个接触式测厚开关,送料前先测厚度,不对直接退到不合格料区,别等加工完才发现错了,那时候料已经废了。
跑过几十条自动化上下料线我才明白,这个活拼的从来不是谁用的设备贵,谁的参数好看。拼的是你能不能提前想到车间里那些乱七八糟的小问题:温度变化会不会影响精度?操作工会不会放错料?不同批次的料有没有公差?把这些小问题都堵上,线能安安稳稳跑个三五年不出大问题,就是顶级的好方案。
