2026-09-24 08:48:47 分类:机械设计
上周收完课程设计作业,靠在椅背上抽烟。翻完三分之一,烟灰落了一键盘。
十个提交的产线方案里,八个做的是开环。问跟进的助教,说学生都觉得闭环太麻烦,要加采集,要加反馈链路,还要改控制逻辑,不如做开环出图快,能过就行。
有个女生,做微型电容封装产线,前前后后改了三版,第三版才肯碰闭环的事。一开始她的方案里,分拣工位全靠机械手按预设速度走,歪料、缺料根本不管,一直流到出料端才挑,一天得浪费快一成的料。
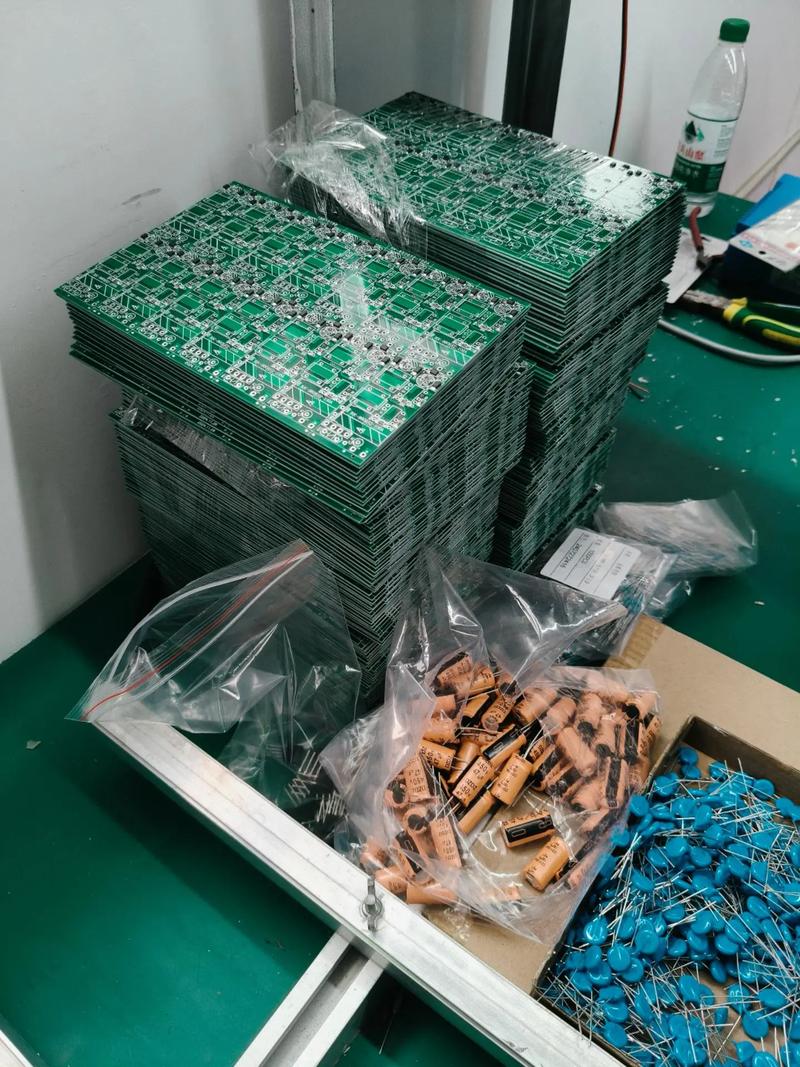 学生微型电容封装产线开环缺料故障实拍
卡就卡在对闭环的理解错了
很多学生刚接触,都觉得产线闭环管控就是把所有工位都装上传感器,连上PLC,搞个大数据看板就是了。不对。
说实话,我见过企业里跑了十几年的老产线,全流程也就三四个检测点,照样跑的顺,偏差该调就调,很少出批量问题。很多学生堆了一堆硬件,成本超了预算,运行起来还经常误触发,停线停到师傅都头疼。
核心问题在哪?把闭环当成了加分的装饰,不是解决问题的核心逻辑。产线闭环管控的本质,就是把输出端的偏差,送回输入端调整,不是堆设备。
那个改了三版的女生,一开始给每个冲压、封装工位都加了视觉检测,单硬件成本就超出了设计要求的两倍,跑模拟的时候,一个工位歪料,全产线都停,根本走不下去。
后来我让她数,跑一百个产品,哪些工位出的问题影响最终良率?她数完,只有上料速度和最终封装精度两个核心变量。然后她把剩下的检测全拆了,只在上料仓加了重力传感器,在出料端加了视觉检测,出料端测出来的良率偏差,直接回传给上料仓调供料速度,就解决了八成的停线问题。
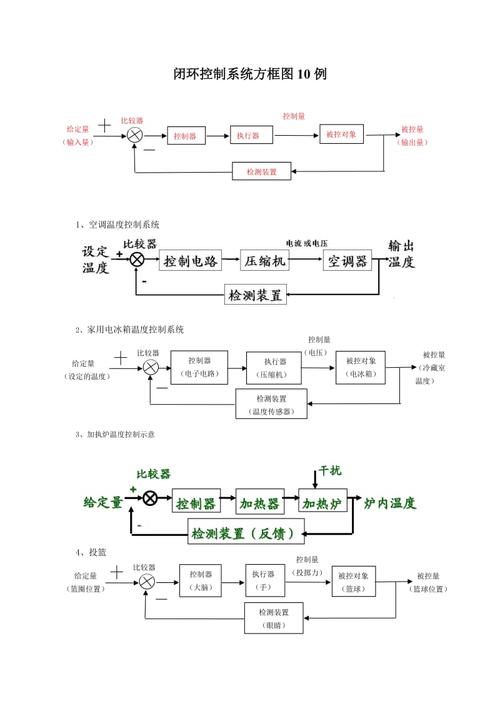 封装产线最小闭环管控单元逻辑示意图
设计取舍:先找最小闭环单元
不过话说回来,不是说全流程闭环不好,是学生做课程设计,本来时间就有限,成本也卡得死,一上来就搞全流程,不卡才怪。
我现在上课,都会让学生先跑开环模拟,跑三天,把出问题最多的那个环节圈出来,那个就是你要做的最小闭环单元。先把这个小闭环跑通,再往上下游扩,比一上来铺全流程靠谱多了。
之前有个企业来学校谈合作,说他们新上的一条产线,一开始也想搞全流程闭环,花了不少钱加检测,结果上线后数据太多,控制逻辑乱,反而不如原来老产线跑的稳。后来砍了三分之二的检测点,只保留核心工位的偏差回流,一下子就顺了。
说白了,不管是教学做设计,还是现场搞生产,闭环管控是解决问题的,不是拿来炫技术的。很多人搞反了。
为了做闭环而做闭环,加一堆没用的传感器,写一堆冗余的控制逻辑,看起来参数好看,图面漂亮,实际一跑就炸,这种设计,过了作业又怎么样?到现场还是要拆了重改。
教学里我改了什么
 教学里我改了什么
原来的讲义里,开头先讲闭环控制的定义,发展历史,再讲理论模型,讲完两节课过去了,学生翻笔记,还是不知道自己设计的时候从哪下手。
我改了快三年,现在把前面这些概念全挪到最后了。第一节课就把之前学生做砸的开环方案放出来,放故障视频,给大家算浪费了多少料,停了多少次线,然后问,你们觉得该怎么改?
没人能一下子说出来,那就分小组,自己开模拟,自己找问题,找着找着,就有人提出来,要是出料端的信息能告诉前面调速度就好了。
你看,这不就是闭环的核心吗?不用我讲,自己就悟出来了。
上个月有个毕业好几年的学生回学校,说他现在在车企做产线改造,原来上课练的最小闭环思路,现在用来改老产线,每次申请预算都比别人好批,因为不用加一堆东西,只改核心环节,花少钱解决大问题。
我听完挺开心的。
说白了,我们教机械设计,不是教学生画漂亮的图,堆先进的概念,是教学生解决实际问题。产线闭环管控这东西,说难不难,说容易也不容易,别把它想成多么高大上的东西,你盯着问题去,把偏差拉回来,就是对的。
很多学生一开始走歪,就是被各种花哨的概念唬住了,忘了设计本来是干什么的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线闭环管控:为什么大半学生的设计都卡在这里
文章链接:https://m.yqhljx.com/list_9/3266.html
