摘要:本文结合多条量产自动化打标线的落地改造经验,梳理了机械零件自动化打标从工艺选型、工装设计到多品种适配的核心设计要点,整理了多个一线项目真实踩坑经验,供有基础的中级工程师参考。
上周刚帮车间改完一条新的自动化打标线,差点栽在一个不起眼的定位销上。说出来你可能不信,最后改完才发现,原来问题出在当初选型的时候,多省了两百块的调质费用。
自动化打标这个活儿,看起来技术门槛不高,不就是把印字改成自动的吗?真做进量产线,才能体会到什么叫细节定成败。
核心工艺选型:别光看精度,要看适配性
说实话,我见过太多人选型,上来就盯着最大打标精度、最高功率选,预算花了不少,最后用起来还一堆问题。
目前主流的三种自动化打标工艺,各有各的适用范围,我给理理实际量产的要求:
激光打标,现在用的最多,无污染,精度高,适合大部分金属、塑料零件。但不是所有场景都能用。按照行业通用的打标深度公式,h ≈ P/(v·D·k),其中P是激光平均功率,v是扫描速度,D是光斑直径,k是对应材料的烧蚀阈值。参数不对,打出来要么太浅过不了盐雾,要么太深零件变形。
之前给不锈钢汽车连杆做打标,要求打标后经过1200度喷砂热处理不能掉,供应商一开始推30W光纤激光,打出来深度0.08mm,热处理后直接磨没了。换50W风冷激光,打到0.15mm深度,才符合GB/T 31215-2014规定的A级清晰度要求。
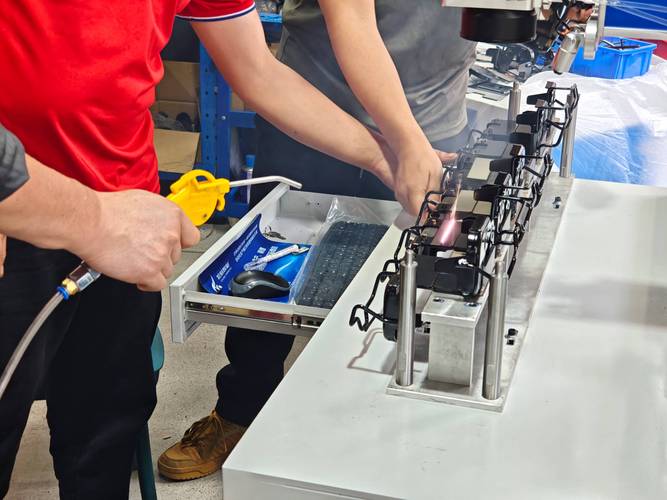
然后是喷墨打标,适合软包装、木材这类低硬度材料,成本低节拍快,但缺点就是耐摩擦性差,不能用于受力零件的永久标识。钢印打码呢,适合大件锻造零件,标识深度够,不怕后续热处理,就是冲击力大,对设备框架和工装的强度要求高,还要做缓冲减震,不然用不了半年机架就裂了。
别信什么万能打标设备。适合你的零件工艺,才是对的。
定位工装设计:90%的良率问题出在这
我做过统计,我们厂自动化打标线的售后问题,十个里面有九个是定位偏位导致的打标不合格。很多人设计工装,总觉得能夹住就行,根本没考虑公差的影响。
去年做M6-M12螺栓的自动化打标线,一开始图省事,做了固定通槽定位,结果螺栓头的直径公差是0 – -0.02mm,哪怕只有0.02mm的差,打标位置就会偏出0.1mm,直接超出客户允许的偏差范围,良率一度掉到70%不到。
最后改了弹性浮动V型定位块,用弹簧给V型块施加12N的预紧力,不管螺栓头在公差范围内怎么变,都能自动对中,良率直接拉到99.7%。
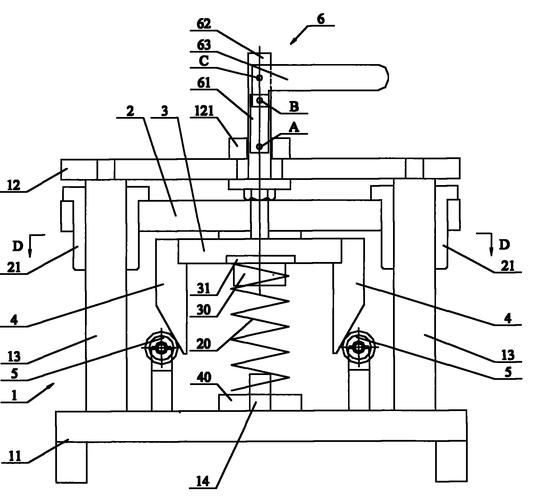
不过话说回来,现在很多人一遇到定位问题,就直接加视觉定位,一套工业相机加算法少说也要三五万,其实没必要。如果零件本身的尺寸公差能控制在±0.05mm以内,做好弹性定位,根本不需要视觉,能省不少成本。
还有个容易踩的坑:打钢印的时候,冲击力能到好几千牛,定位销如果不做热处理,用不了三个月就磨出台阶,定位直接偏掉。我上次改线那个定位销,就是当初图便宜没做调质,硬度只有HRC28,不到四个月就磨废了。重新换成调质到HRC40-45的定位销,用到现在快两年了,一点问题没有。
一百多块的差价,换来了几万块的停机改造损失。说多了都是泪。
节拍与兼容性:量产线最容易忽略的权衡
很多人做设计,都是按照当前的产品需求做死,根本不给后续换产留余地,等客户加了新规格,就只能全部拆了重做,亏到姥姥家。
前年我接了一个电机壳自动化打标的项目,甲方一开始说只做3个规格,项目负责人说不用留冗余,能省则省。结果半年后甲方上了两个新规格,原来的固定工装根本装不了,全部拆掉重新做,前后花了十几万,甲方天天骂,我们也头疼。
说实话,多品种小批量是现在制造业的常态,设计自动化打标线的时候,一定要留兼容空间,最好直接做符合ISO 23530-2009标准的快换工装接口,换产品只需要换定位块,十分钟就能搞定,多花不到5%的成本,后面省的钱不知道有多少。
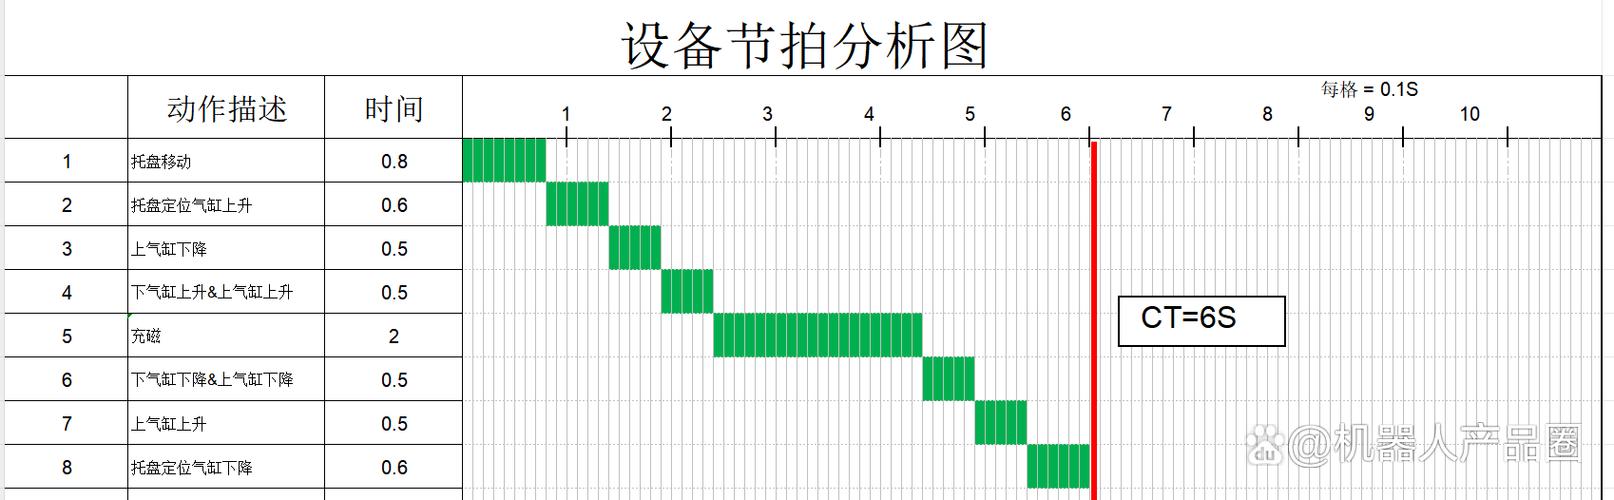
节拍这块也有讲究。很多工厂为了提产能,逼着工程师压缩打标节拍,工程师就只能把激光扫描速度拉到上限,结果打出来的二维码对比度不够,在线扫码成功率只有92%,每一百个就有8个要重打,反而拖慢了整体节拍,客户端还投诉扫码失败。
我后来改线的时候,把扫描速度降了10%,扫码成功率拉到99.9%,整体线体的实际产出反而比之前高了3%,就是因为少了重打和停机排查的时间。
要是想提节拍,别盯着打标速度薅,改成双工位旋转台,上下料和打标并行,我之前改的一条线,原来单工位节拍12秒一件,改完双工位直接降到5秒,产能翻了一倍还多,这才是提节拍的正确路子。
最后说两句
自动化打标,真不是把手动打标改成自动的这么简单。所有的问题,本质上都是没有结合实际量产场景去考虑细节。很多坑,其实只要多想想之前踩过的教训,多留一点冗余,就能避开。
干机械这行,稳一点,比什么都强。
