摘要:针对中级机械工程师在柔性制造单元设计、选型中的常见盲区,结合多个落地项目的实际经验,梳理需求判断、核心选型、现场调试中的关键要点,拆解实际工程中的权衡思路,避开常见的设计坑。
跑过很多离散制造车间,你会发现一个很有意思的现象。老板们一听柔性就眼睛发亮,砸钱上了之后,又骂骂咧咧说不好用,效率还不如原来的刚性线。
问题出在哪?大部分不是技术不行,是从根上就没搞清楚,自己到底需不需要,该怎么配。
什么情况下你真的需要上柔性制造单元?
不是所有生产场景都适合。
你要是年产百万件同一个规格的螺栓,那刚性流水线比什么都香,成本低效率高,玩什么柔性?纯纯浪费钱。但如果你碰到的是换型周期小于7天,单批次产量在50-5000件之间的离散加工,那原来的刚性线停线损失,真的能把利润啃光。
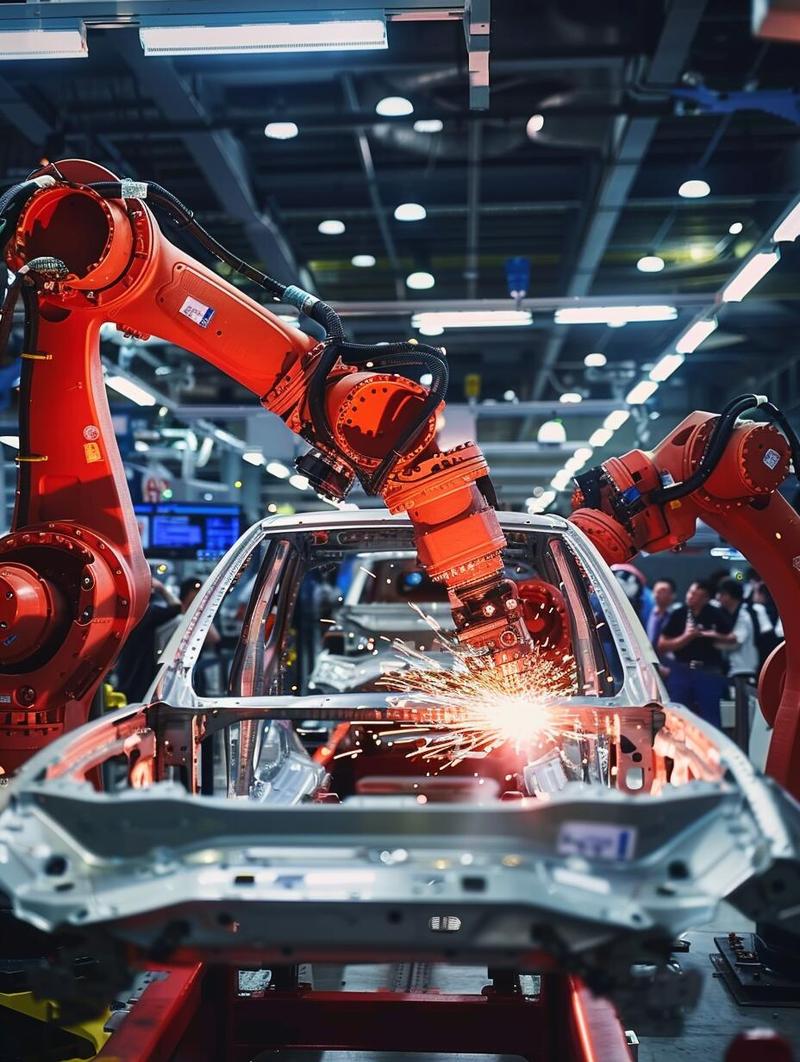
去年我碰过一个新能源车企的定子加工项目。客户原来铺了三条刚性线,每个月换型4次,每次换型调机、换工装要停线8小时,算上误工、废品损失,一个月光停线就亏十几万。后来改了两个柔性制造单元,把快换工装、自动对刀整合进去,换型时间直接压到45分钟以内,一年下来省的钱,半年就收回了改造成本。
说白了,柔性制造单元的核心价值,就是给多品种小批量生产换灵活性。你要是没被频繁换型坑过,大概率不需要碰。
核心设计的选型权衡:别踩参数党挖的坑
说实话,很多人选型的时候,全盯着参数表的最大值。转速越高越好,功率越大越好,精度越高越好,最后预算超了一大截,用起来还不顺手。
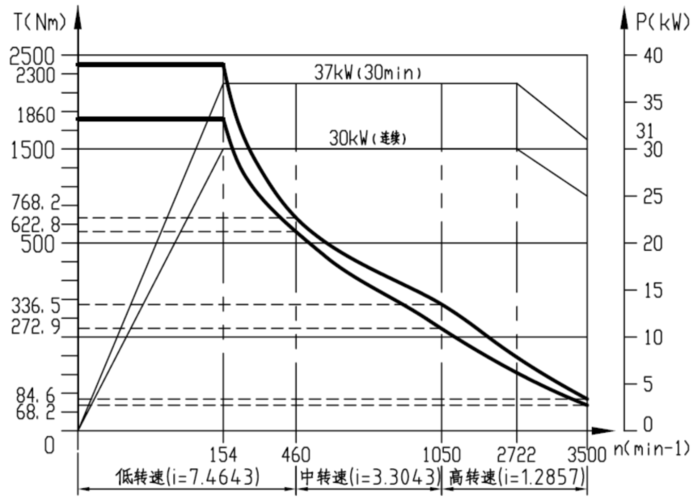
我刚做项目那会也踩过这个坑。给一个液压阀块加工的柔性单元选主轴,上来就定了12000转的电主轴,想着精度高速度快,结果干粗铣大端面的时候,扭矩不够,进刀量开不上去,整体效率反而比原来的普通机床降了30%。
后来拆了换带C轴的机械主轴,最大扭矩120N·m,转速覆盖10-8000转,刚好覆盖阀块从粗铣到精镗的全工序,精度也满足GB/T 19068.1-2003柔性制造单元的精度要求,成本还降了十几万。
不过话说回来,导轨选型也有坑。很多资料吹直线电机精度高速度快,劝你都上直线电机。但是你想想,普通加工车间,切屑乱飞,切削液到处溅,直线电机的光栅尺一旦进了油雾,精度掉的比什么都快,维护成本是滚珠丝杠方案的三倍还多。
我们做过上百个项目的统计,90%以上的加工场景,定位精度要求只要在±0.005mm以内,选磨削级滚珠丝杠加预拉处理,完全能满足要求,成本只有直线电机的三分之一,还耐造。对吧?
刀库也别瞎选。斗笠式便宜,换刀慢,机械手换刀快,贵出好几万。如果你单元内工序超过8道,一天换刀几十次,那咬咬牙上机械手,别省那几万块。我见过一个项目,为了省三万块刀库钱,每次换刀多两秒,一天下来多停半小时,一个月亏的产能就不止三万。真的亏。
现场调试最容易忽略的细节
柔性单元装完不是结束,调试的细节才决定能不能用。
很多人忽略定位误差补偿。柔性单元要换工装,每次快换装夹,都会有几丝的误差,累积到工件上,就是十几个丝的偏差,一不小心就出废品。我们现在做项目,都会在工作台侧面加一个固定的淬火基准块,成本才三百多块,每次换完工装,主轴自动碰一下基准,系统自动补正误差,直接把定位合格率从92%拉到99.8%。太值了。
排屑也是大问题。柔性单元加工什么材料都有,今天干铝,明天干钢,铝屑轻容易结块,钢屑重容易卡,很多设计按国标做10度的排屑倾斜角,还是经常堵。我们现在都做12度,比国标大两度,再加螺旋排屑加侧面冲屑沟,很少堵。这个细节,你不下车间跟着跑一个月换型,根本想不到。
还有安全,别大意。快换夹具的锁紧,一定要做双检测,别只装一个压力开关就完事。我之前听说隔壁厂一个项目,压力开关误判,夹具没锁牢,加工的时候工件飞出来,把防护钢板都打穿了,幸好当时没人在单元里,吓死人。花几百块加个行程开关做冗余检测,买个平安,太值了。
最后说点实在的。柔性制造单元从来不是越先进越好,它就是一个解决多品种换型损失的工具。适合你的生产需求,能帮你赚钱的,就是好设计。别为了凑参数堆配置,别为了赶项目忽略细节,多去车间蹲两天,比看十本理论书有用。
