本文是国内某汽配厂转向节加工老线迭代升级的实战总结,分享我在项目中踩过的坑、选型的权衡,以及老线改在中容易被忽略的隐形细节,供有相同需求的同行参考。
不是从零新建,是腾挪——老产线迭代的核心痛点
三年前接的这个项目。甲方老板的要求很直白:原来的老线班产180件,现在订单涨了,要提到230件以上,预算只有新建同产能线的三分之一,地基不能动,停产改造时间不能超过15天。
说实话,拿到需求的时候我头都大了。
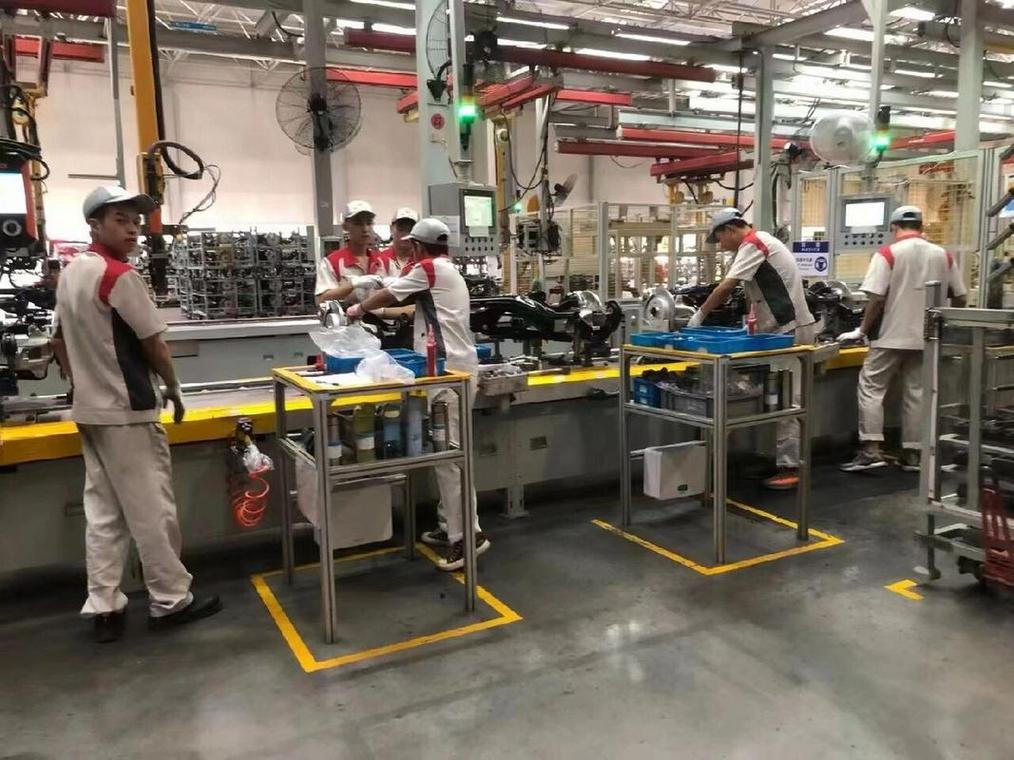
很多做方案的上来就喊换机器人、上全自动化,根本不看甲方的实际情况。这条线已经跑了14年,地脚螺栓都是和地基浇在一起的,动基准就要重新找安监报验,光是流程走下来就要一个多月,停产损失甲方承担不起。甲方的车间过道只有3米,大型吊装设备根本开不进去,拆旧设备运新设备都要拆成小件人工挪,这都是新建线不会遇到的破事。
我们一开始出的第一版方案,直接被老板打回来,预算超了一倍。
产线迭代升级里最容易踩的隐形坑
改老线最坑的地方,就是你看不到的隐形变量,比换设备难一万倍。我举两个我们踩过的坑,都是真金白银换回来的经验。
第一个坑,定位基准公差不匹配。当时我们换了6台加工中心的主轴系统,新设备精度更高,大家都觉得没问题,试生产的时候直接傻了:废品率从原来的0.2%涨到3%,全部是定位偏磨。查了三天才发现,原来老线的定位销用的是GB/T 2203-91的旧标准,新加工中心的定位孔按2018版公差加工,两者整整差了两个丝。就差这两个丝,直接废了一百多件毛坯,差点耽误了交付期。最后我们重新配做了定位销,把公差协调到0.01mm以内,才解决问题。
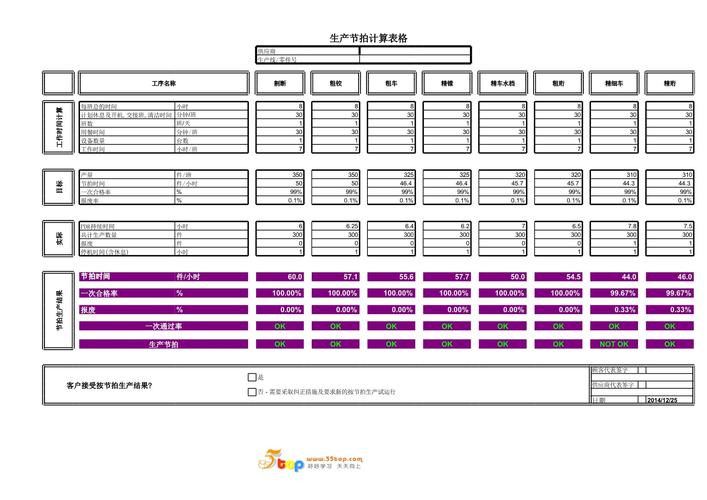
第二个坑,工序节拍缓存不匹配。原来老线的工序节拍是12分钟一件,整条线一共留了5个缓存工位,从来没堵过。换了高速主轴之后,节拍降到8分钟一件,设备利用率从75%涨到90%,原来的缓存根本不够用。前面加工完的工件堆在通道里,后面设备等料停转,算下来实际产能只涨了10%,离目标差得远。
这里说个实用的计算方法,用排队论算最小缓存数量,公式很简单:平均缓存位数 C = ρ/(1-ρ),ρ是设备平均利用率。原来利用率75%,算下来需要3个缓存,留5个够了。新线利用率90%,算下来需要9个缓存,差了4个位置。就是这4个位置,差点把整个项目的收益吞掉。
成本性能的权衡:我们最终落地的可行方案
不过话说回来,改老线的核心就是腾挪,不是追求最先进的技术,是在现有框架里挖最大的潜力。我们最后调整的方案,说出来其实很朴素。
没有全换设备,只把6台核心工序加工中心的主轴和进给系统换了,保留原来的床身和地脚,只是把铸铁工作台垫高8mm,重新拉水平,完全符合GB 50204-2015混凝土结构工程验收规范的要求,不用重新动地基,省了近两百万的施工费和报验成本。
原来的人工终检工位换成了2台在线视觉检测设备,省出来的两个工人位置,刚好改了4个滚轮缓存工位,解决节拍堵塞的问题,不用额外扩车间,不用动墙面。
还有个小细节,原来老线用的是PROFIBUS旧总线,新设备是PROFINET,一开始有人说要换整条总线,报价八十多万。我们最后加了一台边缘网关做协议转换,才花了一万八,延迟控制在10ms以内,完全满足生产需求,又省了几十万。
最后改造完算帐:总花费420万,比原来的预算省了780万,停产改造只用了12天,班产从180件涨到238件,刚好提升32%,超额完成要求。现在跑了快三年,废品率稳定在0.3%以下,OEE(设备综合效率)维持在89%左右,比原来的72%提升了17个点。
最后说几句
产线迭代升级,从来不是越贵越先进就越好。很多工厂追求一步到位上无人线,最后欠了一屁股债,产能利用率还不到50%,完全没必要。老线改造只要找对了痛点,抠对了细节,花三分之一的钱,拿到八成以上的收益,才是最适合中小制造企业的路径。
毕竟,能解决实际问题的方案,才是好方案。
