课堂上撞见的真实卡点
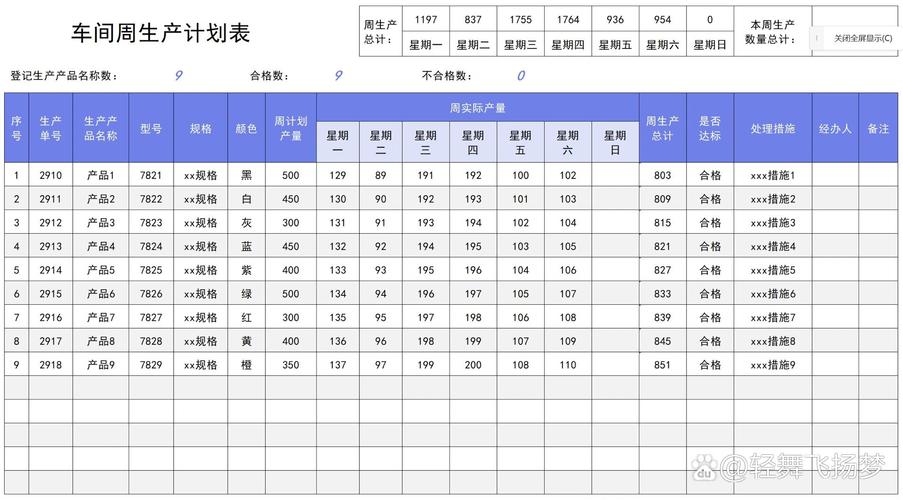
他们做的是小型家电冲压零件的整线设计,从建模到公差都挑不出大错。问了半天才搞明白,他们把生产计划单独拉了个表格,按照参考资料上的标准排程写了每班产量,完全没管各个工位的实际节拍波动。
上料机是气缸推料,平均节拍8秒,遇上毛坯歪一点就要卡10秒,冲压机是定频7秒。
差一秒。就这一秒,攒一个小时就堆出半箱料,全掉出来。
学生还委屈,说教材里只讲了生产计划的定义,没说要跟我们设计的机器参数绑在一起啊?
我那时候突然反应过来,我们教机械设计,这么多年,真的把这个点漏了。大家都盯着强度、公差、动平衡,把整线运行最核心的东西给丢了。
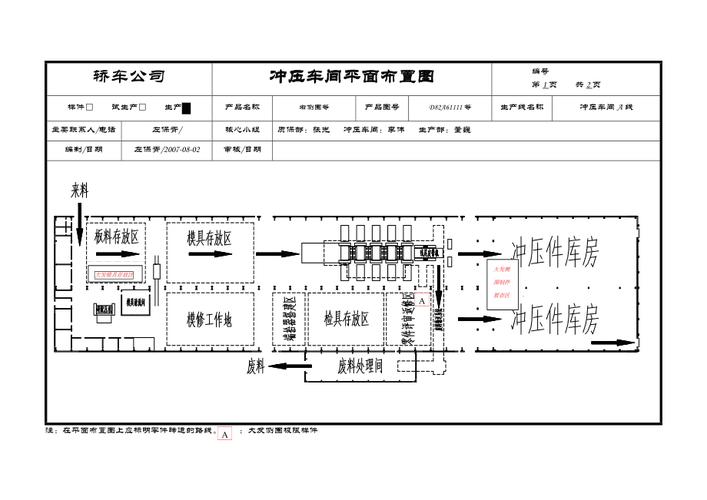
把联动从虚概念掰成实动作
当天晚上我就改了接下来的辅导大纲。原来我只要求学生交设计图和生产计划文档,现在加了一步,必须拉三张核对表:每个工位的节拍波动范围、换型停机的最长等待时间、线边缓存的最大容量。
说实话,一开始学生都嫌麻烦,说这是生产管理课的内容,我们机械设计凑什么热闹。
我就让他们去翻之前那个吵架小组的模型,把每个参数带进去算。一算就懂了:生产计划排的两小时换一次产品,缓存最多只能放15分钟的产出,不堆料才怪。
联动从来不是单向的。不是生产计划定好了,机械设计师照着做设备;也不是设备做好了,计划部再调排程,是两边一起改。那个小组最后有三个选择:要么把缓存位加宽一倍,占用更多车间空间;要么把换型间隔改成四小时,减少线边积压;要么改上料机的驱动,换成伺服可以实时调节拍。他们选了最后一种,把上料机节拍和冲压机的实际产出绑定,每出一个合格零件再推下一个,一下子就解决了卡料的问题。
磨完课的碎反思
之前我带毕业实习,去珠三角的一家汽配厂,见过一条生产线装完试跑,跑不通,就是因为设计的时候没考虑换型计划和工位节拍的联动,最后重新挖基础改工位布局,花了快八十万!厂长跟我们吐槽,刚毕业的学生设计都很漂亮,就是不会把生产串起来想。
那时候我还没太往心里去,觉得那是生产端适配的问题,设计阶段哪能想那么细。这次学生踩坑踩给我看,我才懂。
我们现在教的机械设计,早就不是画个零件画个装配图就完事的。你设计的是一条要天天转的线,每一个参数都牵着生产计划的神经,生产计划的每一个调整,反过来也会改你的设计约束。
不过话说回来,现在很多参考资料里,生产计划联动就是个飘在天上的概念,没说过设计师具体要做什么,要算什么,要怎么调整。很多学生毕业进了厂,碰到这个问题还是一脸懵,要踩两三年坑才能摸明白。我们在学校里就让学生踩一次,总比出去花几十万帮老板踩坑强,对吧?
上次那个卡了三周的小组,答辩的时候说,原来以为设计就是按要求出图,现在才知道,出图之前就要想清楚这条线怎么干活。我听了特别欣慰。
真的。教这么多年书,最开心的就是把书上没说透的东西,掰碎了给学生摸一遍。下次开课,我打算把这个练习提前到布局设计阶段,别等到快交作业才踩坑。踩坑是必须的,但踩对时候,才有用。
