上个月刚收尾汽车底盘焊接线的智能工装项目,整层办公室跟我一起熬了三个礼拜改方案。现在线体跑起来OEE能稳定在92%,回头看,踩的坑比吃的外卖还多。
给各位同行整理几个实际落地的核心要点,都是拿钱换回来的教训。
别上来就堆传感器:先把工装的基准逻辑理清楚
现在行业里有种歪风,一提到智能工装,就往上面堆视觉传感器、力控传感器、AI定位,好像不多加几个智能部件就不好意思叫智能。我见过不少设计,光工装上面的元器件成本就比零件本身还贵,最后跑起来稳定性还不如刚性工装。
说个真实案例。前年接的新能源电池壳体定位工装项目,客户一开始要求加3组工业视觉做全偏差补偿,说来料公差大,刚性定位兜不住。我们拿到图纸一算,原来设计的定位基准是壳体的焊接外表面,而零件本身的加工基准是两个冲压成型的工艺基准孔,基准不重合带来的误差就有±0.15mm,而来料总公差才±0.2mm,加上工装本身的加工误差,总偏差早就超了零件的装配公差,难怪要靠视觉补。
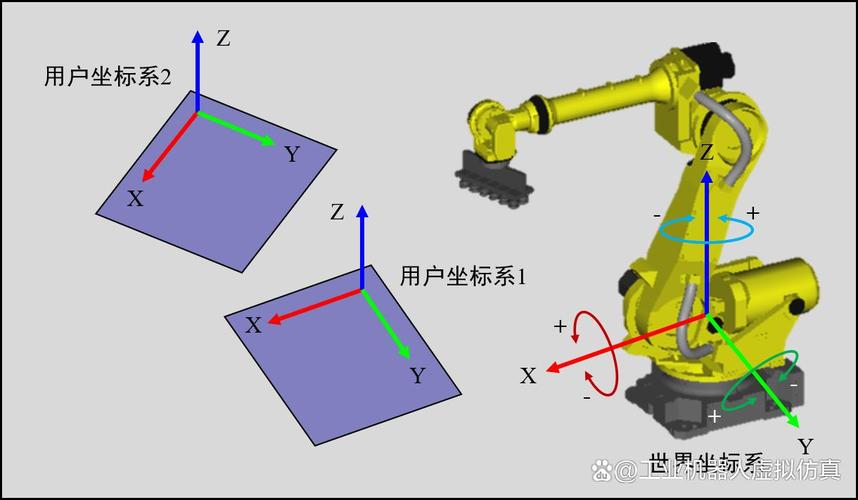
按照GB/T 4863-2008 机械制造工艺基本术语里的定位基准原则,智能工装的定位基准必须和零件的设计、加工基准统一,这是最基础的逻辑,很多人上来就搞智能,把最基础的东西丢了。我们后来改了方案,把定位销直接扎进工艺基准孔,定位基准直接和加工基准重合,基准误差一下子降到了±0.03mm,刚性定位就吃掉了80%的来料偏差,最后只加了一组Z向的位移传感器做平面度补偿,整体成本直接降了40%,跑起来定位精度还比原来的全视觉方案高了一倍。
说实话,很多时候不是需要智能,是你基础设计错了,拿智能来擦屁股。最后擦不干净,还说智能方案不靠谱。
自动化联动最容易翻船:工装的动态刚度校核
静态刚度大家做设计都会算,拉个ANSYS跑一下,变形不超公差就过了。动态刚度呢?我敢说,至少一半的中级工程师都会漏算这一项。
去年碰见过一个发动机缸盖搬运上料的智能工装项目,所有静态测试都合格,定位精度、夹紧力、变形量全符合要求,结果装到机械手上面一跑,快走到线体视觉检测位的时候,整个工装带着缸盖抖得像筛子,视觉拍照根本对不准,误差直接超了0.5mm。
查了半个月才找到问题,工装的固有频率和机械手的运动驱动频率耦合共振了。原来设计的时候只算了静态下夹紧缸盖的变形,完全没考虑工装跟着机械手高速运动的时候,加速减速带来的动态载荷,还有和机械手的频率匹配。
按照《机械设计手册》第五版第三卷的要求,智能工装的固有频率必须比驱动机构的最高工作频率高30%以上,才能彻底避开共振区。我们当时算下来,原来铝型材工装的固有频率是18Hz,而机械手的最高运动频率是22Hz,刚好落在共振区间,能不抖吗?
最后改方案,把原来的空心铝型材框架换成带环氧树脂阻尼涂层的碳纤维复合板,整体重量降了12%,固有频率一下子提到了32Hz,比机械手最高频率高了45%,完全避开共振,装上就好。那一次改方案耽误了十天交付,违约金扣了我小两万,这个教训我记一辈子。
长期稳定性的核心:智能元器件的防护不能凑活
设计的时候都盯着精度、响应速度这些参数,防护等级随便勾个IP65就完事儿,这是第三个大坑。不同的产线场景,防护要求差远了,凑活的结果就是投产不到半年,全要拆了换。
说两个我碰见过的实际情况。第一个是焊接工位的智能工装,力传感器选了普通的IP65,看起来够了,能防喷水。结果呢,焊接的高温飞溅掉进传感器出线孔的密封圈缝隙,一点点碳化堵孔,三个月就有一半的传感器绝缘不合格,漏电误触发。后来我们改了规则,焊接工位所有接触飞溅的智能元器件,一律选IP67,出线口加耐高温陶瓷护套,单个传感器贵个两三百块,但是一年下来不用拆修,算下来反而省了大把的维护成本。
第二个是喷砂抛丸工位的外观检测智能工装,视觉镜头选了普通的钢化玻璃保护罩,不到三个月,玻璃就被钢丸磨得模糊不清,定位偏差直接超了一个公差带,二十个镜头全换,花了快八万,当初要是直接选蓝宝石玻璃罩,总共也就多花八千块,差了十倍。
还有个容易漏的小细节,智能工装的信号电缆,一定要选高柔性拖链专用电缆,别用普通动力电缆凑数。普通电缆跟着工装来回弯折,不出半年就裂皮短路,换一次电缆要拆大半个工装,耽误大半天生产,太亏了。
不过话说回来,智能工装自动化本来就是给产线提效的,不是摆来看的花架子。很多时候,你把基础的机械设计做对,把智能部件用在真正需要的地方,哪怕只用个简单的自动调整定位块,都能给客户带来十几倍的效率提升。上个月给一个小型汽配厂做项目,原来人工换型要四十分钟,我们做的智能工装用扫码枪调用参数,液压自动调整定位块位置,换型只要三分钟,没上什么高大上的AI视觉,成本只加了不到两万,客户直接签了下三条线的订单。
做工程的,本质就是解决问题,别被各种智能概念牵着鼻子走。把该做的基础校核做了,把该选对的配件选对,大部分项目都能顺顺利利落地。剩下的问题,多去现场跟操作师傅聊半小时,比你在办公室对着图纸想三天有用多了。
