摘要:本文基于十余条离散制造产线改造的落地经验,不讲空泛理论,只说能直接用的改造要点,帮你避开「花大价钱换设备却没解决问题」的常见陷阱。
改造不是换设备,先找出来谁在卡脖子
去年接了珠三角一家汽配冲压厂的改造活。老板一开口就说要换全套伺服压机,预算开了两百万,太坑了!
我没急着出方案,拉了个折叠椅蹲在产线看了三天。
原来的产线一天换模四次,每次平均四十分钟,不良率稳定在2.8%,换完模的首件经常要调个三五次才能合格,线边物料堆得连检验台都占满了,不良品流到焊接工位才被发现,拉回来返工占了足足五分之一的产能。
老板觉得是旧压机精度不够,才出的问题。
根本不是。
我测了旧压机的定位精度,磨损了不到0.03mm,完全满足产品要求。问题出在整个产线没有任何统一规则,每个师傅有每个师傅的调法,工装基准随便磨,计量量具半年没人校准,换模流程全看经验,检验记录随便填。说白了,就是全产线乱成一锅粥,设备再好也没用。
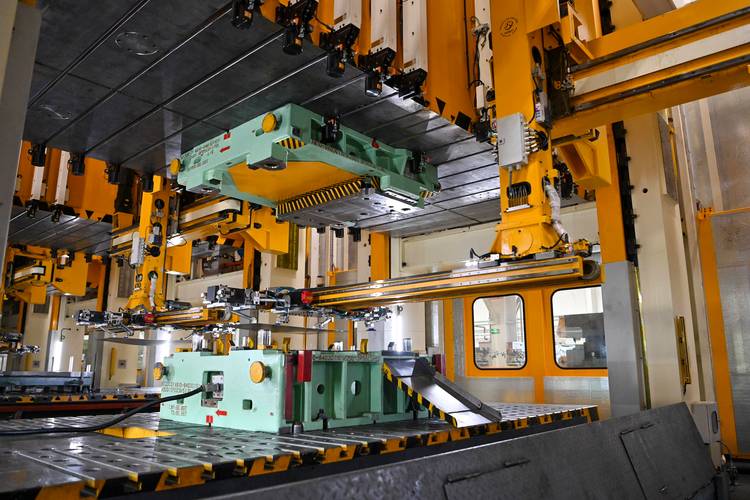
说实话,百分之八十我接过的改造单子,一开始客户都把问题归给设备老。花了几百万换完新设备,不良率只降了零点几个点,产能提升不到10%,钱打了水漂。产线规范化改造,核心从来不是换硬件,是梳理混乱的过程,定出所有人都要遵守的规则。第一步就是拉通每个工位的动作流,把所有影响质量的变量一个个列出来,你才知道该改哪里。我们当时参照GB/T 19001-2016对过程管控的要求,梳理出了17个失控变量,其中12个都和设备没关系。
基准统一,是改造绕不开的核心
所有规范化改造里,基准不统一是最常见的隐形坑,很多人根本注意不到。
就说这家汽配厂,原来冲压工序用工件底边做定位基准,钻孔工序用外轮廓,焊接工序自己掏了两个工孔做基准,每转一道工序,累计公差就涨一截,最后成品的孔位公差累计超了IT12级,不超差才怪。
我们改的时候,直接定了规则:全产线统一用两个φ8H7的基准孔加一个底面做基准,所有工序的工装、夹具、检具全部对齐这套基准。所有定位销都按照GB/T 2203-2018的要求加工,公差带控制在0.02~0.05mm之间。
这里说个踩过的坑。一开始我追求高精度,想把公差控制在0.01mm以内,算完造价,夹具加工成本直接翻三倍,而且现场有铁屑,精度太高很容易卡屑,磨损速度会快两倍,根本不适合批量生产的产线。最后折中定到0.03mm,完全满足产品±0.1mm的公差要求,成本只涨了12%,性价比最高。
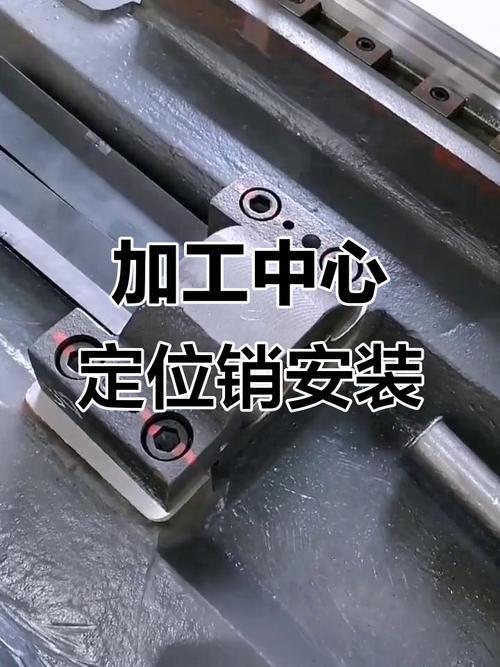
除了工装基准,计量基准的规范化也别漏。这家厂原来车间里一共12把千分尺,8把超过校准有效期一年,还有3把零位偏了0.02mm都没人调。我们要求所有在用计量器具必须贴CNAS校准标签,每个工位只放当前工序要用的量具,每天下班必须校零点检。就这一条改完,不良率直接掉了1.1个百分点。你说神奇不神奇?很多工厂宁愿花几百万买设备,就是不愿意花几千块校准量具,这钱花的真叫本末倒置。
落地要接地气,别给工人堵死路
我见过太多改造,方案写的漂漂亮亮,最后推不下去,全是因为没考虑人的问题。
工程师坐在办公室写标准化作业指导书,全是专业术语,步骤写的细是细,工人根本看不懂,转头就给你扔一边。还有的改完,把所有操作都定死,一点弹性都没有,工人原来的经验全没用了,当然抵触。
我们这次做SOP,改成了全现场实拍图,每个步骤标清楚要拿什么工具、拧几个螺栓、扭矩调到多少,字少图多,五十多岁的老工人一看就懂。而且我们没硬卡要求,原来老师傅换模要四十分钟,我们没上来就要求二十分钟,而是陪着他改:把换模要用的工具固定放在伸手就能拿到的位置,提前把要换的模具预温放在线边的专用架上,不用每次都去仓库拉,两周下来,老师傅自己就能做到18分钟换完,比我们定的目标还快。
不过话说回来,弹性不是乱搞。核心基准、检验要求这些不能动的,必须卡死,一丁点都不能让步。操作流程、动作顺序这些,可以给工人留合理的调整空间,毕竟天天在产线干的人,比我们懂怎么省力。
之前有家电子厂改造,把贴钢片的压力都定死,一点调整空间都不给,结果原料的厚度波动了0.02mm,整条线全出不良,停了三天,订单都丢了。真的可惜。
改完这家汽配厂,最终总花了不到三十万,换模时间从四十分钟降到十八分钟,不良率从2.8%降到0.7%,产能提了32%,不到半年就收回了成本。
产线规范化改造,拼的从来是谁的设备好、谁的预算多,是能不能沉下心到现场,把乱糟糟的生产过程理清楚,定出大家都能遵守的规则,还要接地气,符合现场的实际情况。这些都是我改了十多条线攒出来的实锤经验,比课本上的空架子有用多了。
